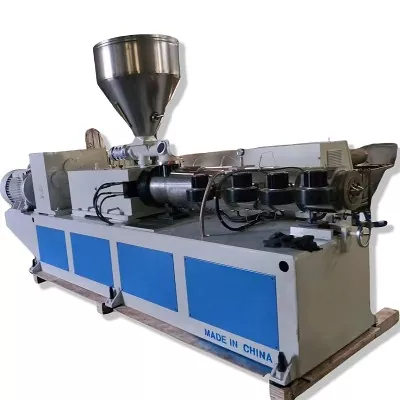
Vamzdžio štampavimo galvutė turi atitikti didesnį nei vardinį skersmenį. Jis turi atitikti polimerą, formulę, vamzdžio standartą, išėjimą, ekstruderio jungtį, kalibravimo sistemą ir tai, kaip jūsų operatoriai keičia dydžius. Šis vadovas paverčia šias įvestis PVC, PE, CPVC, PP ir PPR vamzdžių gamybos pirkimo specifikacijomis.


Norėdami nusipirkti avamzdžių ekstruzijos štampavimo galvutė, nusiųskite tiekėjui penkis suderintus duomenų rinkinius: medžiagą ir formulę; vamzdžio standartas, skersmuo ir sienelių diapazonas; išvestis ir linijos greitis; ekstruderio flanšas ir lydalo įleidimo angos sąsaja; ir pasroviui esantis kalibratorius, vakuumas, aušinimas ir ištraukimo išdėstymas. Prašymas, kuriame pateikiama tik „PVC vamzdis, 110 mm“, nėra paruoštas inžinerijai.
Svarbiausias sutarties punktas yra priėmimo sąlyga. Nurodykite faktinę gamybos medžiagą, vamzdžio dydį, stabilią išeigą, linijos greitį, šildymo ir jutiklio sąranką, leistiną sienelės pokytį, išorinį skersmenį, ovalumą, paviršiaus būklę ir būtinus gaminio bandymus. Štampo galvutė formuoja karštą lydalą, tačiau ji pati savaime negali garantuoti galutinio aušinimo vamzdžio.
Pirmas sprendimas nėra štampo skersmuo
Pirmas sprendimas – gamybos vokas. Viena galva gali valdyti netoliese esančių dydžių grupę su keičiamais štampais ir įtvarais. Labai platus dydžių diapazonas gali sukelti kompromisus dėl srauto, buvimo laiko, reguliavimo, galvos slėgio ir perjungimo darbų. Tinkamas diapazonas priklauso nuo medžiagos ir greičio, ne tik nuo to, kurie įdėklai gali fiziškai tilpti į korpusą.
Kiekvieną užklausą skirstome į tris ribas. Gaminio riba apima vamzdžio medžiagą, standartą, skersmenį ir sieną. Proceso riba apima galią, greitį, temperatūrą ir slėgį. Mechaninė riba apima flanšą, vidurinę liniją, šildytuvus, jutiklius, kėlimo ir pasroviui esančią padėtį.
| Pirkėjo įvestis | Kodėl tai keičia štampo galvutę | Įrodymai siųsti |
|---|---|---|
| Polimeras ir visa formulė | Keičia klampumą, jautrumą karščiui, slydimą, susidėvėjimą, korozijos riziką, buvimo laiką ir valymo metodą | Dervos klasės duomenų lapas, formulės procentai ir pavyzdys |
| Vamzdžių standartas ir pritaikymas | Apibrėžia gatavą produktą, kurį linija turi pagaminti ir išbandyti | Tikslus standartinis numeris, leidimas, rinka ir vidinis brėžinys |
| OD, siena, SDR arba tvarkaraščio diapazonas | Nustato žiedinio srauto plotą, įrankių šeimą ir praktišką keičiamų dalių diapazoną | Dydžių lentelė su minimaliais, normaliais ir maksimaliais gaminiais |
| Grynoji išvestis ir linijos greitis | Keičia srauto greitį, slėgį, šildymo apkrovą, buvimo laiką ir aušinimo poreikį | Stabilus parduodamas kg/h kiekvienam kritiniam dydžiui |
| Ekstruderio ir adapterio sąsaja | Nustato įleidimo geometriją, varžtų modelį, registrą, sandariklį, centro aukštį ir atramą | Kontroliuojamas brėžinys ir išmatuotos esamos mašinos nuotraukos |
| Kalibravimo ir aušinimo sistema | Įtakoja ištraukimą, galutinį OD, ovalumą, sienų pasiskirstymą ir paleidimo elgesį | Kalibratoriaus brėžiniai, vakuuminio bako duomenys, aušinimo ilgis ir ištraukimo padėtis |
| Keitimo planas | Nustato, kurias dalis galima nuimti, kaip jos yra centruotos ir kaip saugiai su jomis elgiasi operatoriai | Keiskite dažnį, valymo būdą, krano galią ir tikslinę prastovą |
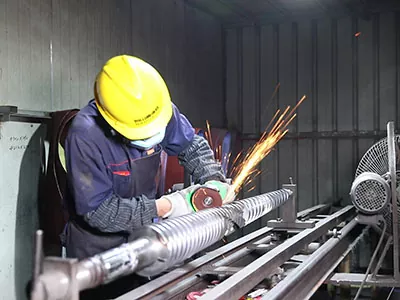
Mūsų gamyklos vaizdas:mes nemanome, kad vardinis vamzdžio skersmuo yra pakankama štampavimo galvutės specifikacija. Jei pirkėjas mums pateikia tik dervos pavadinimą ir OD, prieš nustatydami srauto kelią paprašysime sienos serijos, formulės, išėjimo, ekstruderio sąsajos ir dydžio nustatymo metodo. Greita citata, pagrįsta trūkstamais įvestimis, paprastai perkelia neatsakytus klausimus į paleidimą.



Pradėkite nuo gatavo vamzdžio standarto
Štampo galvutė yra gamybos įrankis. Tai nėra vamzdžio sertifikatas. Pirkėjas turi nurodyti tikslų gaminio standartą ir leidimą, o tiekėjas turi išversti vamzdžio apvalkalą į srauto kelią, įrankių rinkinį ir reguliavimo metodą. Galutinis gatavo vamzdžio atitikimas įrodomas jo rinkai ir pritaikymui reikalingais bandymais.
Įprastiems vandens vamzdžių projektams pateikiamos trys naudingos oficialios nuorodosISO 1452-2:2009 PVC-U vamzdžiams, ISO 4427-2:2019 PE vamzdžiamsirISO 15874-2:2013 PP vamzdžiams, naudojamiems karšto ir šalto vandens įrenginiuose. Rengdami sutartį patikrinkite dabartinį leidimą, pakeitimus ir nacionalinį patvirtinimą.
| Vamzdžių šeima | Oficiali starto nuoroda | Informacija, kurios vis dar reikia „die-head RFQ“. |
|---|---|---|
| PVC-U slėgio vamzdis | ISO 1452-2 arba reikalaujamas nacionalinis atitikmuo | PVC sauso mišinio formulė, vamzdžių serija, vardinis OD, sieninis staliukas, lizdas, išėjimas, linijos greitis ir paviršiaus reikalavimai |
| PE slėgio vamzdis | ISO 4427-2 arba reikalaujamas nacionalinis atitikmuo | Tikslus PE junginys, SDR diapazonas, OD diapazonas, vientisa arba koekstruzinė konstrukcija, juostelių arba sluoksnių išdėstymas, išvesties ir aušinimo sistema |
| PP arba PPR karšto ir šalto vandens vamzdis | ISO 15874-2 arba reikalaujamas nacionalinis atitikmuo | Tiksli PP klasė, vamzdžio matmenų klasė, naudojimo paskirtis, sluoksnio konstrukcija, skersmuo ir sienelių diapazonas, išvestis ir kalibravimo metodas |
| Elektros vamzdis arba pramoniniai vamzdžiai | Pirkėjo taikoma nacionalinė, pramonės arba kliento specifikacija | Medžiagos formulė, standumas arba funkcinis tikslas, geometrija, spalva, spauda arba juostelė, bandymo planas ir leistini paviršiaus defektai |
RFQ nerašykite „pagal tarptautinį standartą“.Pavadinkite dokumentą, dalį, leidimą ir vietinį priėmimą. Tada pridėkite gatavo vamzdžio brėžinį ir patikrinimo planą. Panašūs vardiniai dydžiai gali turėti skirtingus sienelių diapazonus, bandymo sąlygas ir identifikavimo reikalavimus.
Svarbus dar vienas išsiskyrimas. Geriamojo vandens patvirtinimas taikomas gatavam vamzdyno gaminiui ir jo sudrėkintoms medžiagoms. Užsakius štampavimo galvutę iš Nanhaiya, pirkėjo vamzdžiui neperduodama geriamojo vandens patvirtinimo. Dervos patvirtinimas, mišinio kontrolė, gamybos įrašai ir trečiosios šalies sertifikavimas išlieka vamzdžių gamintojo atitikties sistemos dalimi.
Nurodykite tikrąją formulę, o ne tik PVC ar PE
Nanhaiyavamzdžių ekstruzijos štampavimo galvutėSiūlomas PVC su priedais, PE, CPVC ir PP. Tie pavadinimai apibrėžia materialias šeimas. Jie mums nenurodo lydalo klampumo, užpildo įkrovos, stabilizatoriaus sistemos, perdirbto turinio, apdorojimo lango ar polinkio išdžiūti.
Jei naudojate PVC, atsiųskite visą sauso mišinio receptą pagal svorį ir maišymo sąlygas. Kalcio karbonato lygis ir dalelių apdorojimas, tepalų balansas, stabilizatoriaus sistema, smūgio modifikatorius, apdorojimo pagalbinė medžiaga, pigmentas ir perdirbimo procentas gali pakeisti sienelių išvaizdą, galvos slėgį ir nuosėdų elgesį.
PE arba PPR atveju atsiųskite tikslią mišinio rūšį ir esamą tiekėjo duomenų lapą. Įtraukite informaciją apie lydalo masės srautą arba klampumą, kaip paskelbta apie tą rūšį, tankį, priedus, anglies juodumo arba spalvų sistemą, pakartotinio šlifavimo ribą ir tai, ar identifikavimo juostelės arba funkciniai sluoksniai yra koekstruduoti.
PVC ir CPVC
Šilumos istorija ir buvimo laikas nusipelno ypatingo dėmesio. Srauto trajektorijoje turi būti vengiama bereikalingo stabdymo, o šildymo plane turi būti palaikomas kontroliuojamas paleidimas ir valymas. Formulės pakeitimai turi būti atskleisti prieš gaminant.
PE
Klasė, lydymosi stiprumas, galia ir aušinimo pajėgumas veikia kartu. Didelės galios PE galvutei reikia stabilaus apskritimo srauto ir tinkamo dydžio sistemos, o ne tik didesnio žiedinio tarpo.
PP ir PPR
Nurodykite tikslią dervą ir aptarnavimo produktą. Karšto ir šalto vandens vamzdis, pramoninis vamzdis ir daugiasluoksnė konstrukcija gali reikalauti skirtingų įrankių, aušinimo ir priėmimo sąlygų.
Mūsų gamyklos vaizdas:kai gamybos komanda pakeičia užpildą, dervos rūšį arba perdirbimo procentą po įrankio patvirtinimo, štampas staiga netaps netikslus. Pasikeitė proceso įvestis. Referencinę formuluotę įrašome į techninę sutartį, kad ateityje trikčių šalinimas prasidėtų nuo žinomos būklės.

Štampo anga nėra galutinis vamzdžio dydis
Karštas žiedinis lydalas nepalieka štampo ir išlieka geometriškai fiksuotas. Jis gali išsipūsti prie išėjimo, nusileisti ištraukiant, liestis su kalibratoriumi, susitraukti aušinant ir toliau keistis, kai temperatūra susilygins. Štai kodėl vardinis 110 mm vamzdis automatiškai nenaudoja 110 mm štampo angos.
Galutinis rezultatas gaunamas iš sistemos: ekstruderio galia, lydymosi temperatūra ir slėgis, štampo ir įtvaro geometrija, apskritimo šilumos balansas, centravimas, oro kelias, kalibratorius, vakuumas, aušinimas ir ištraukimo greitis. Jei šios dalys perkamos iš skirtingų tiekėjų, pirkėjas turėtų priskirti vieną kontroliuojamos sąsajos brėžinį ir vieną priėmimo atsakomybės matricą.
| Valdymo elementas | Ką tai tiesiogiai įtakoja | Ko ji negali įrodyti viena |
|---|---|---|
| Štampo ir šerdies srauto kelias | Žiedinis lydalo pasiskirstymas, slėgio praradimas, buvimo vieta ir pradinė vamzdžio forma | Galutinis šalto išorinio paviršiaus, sienos, ovalumo ar slėgio charakteristikos |
| Įtvaro centravimo reguliavimas | Pradinis apskritimo tarpas ir sienos pasiskirstymo korekcija | Stabilus rezultatas, kai temperatūra, srautas arba nukreipimas pasroviui nuolat svyruoja |
| Šildytuvo-zonų išdėstymas | Termokontrolė aplink galvą ir išilgai galvos | Faktinė lydymosi temperatūra be apibrėžto matavimo metodo |
| Kalibratorius ir vakuuminis bakas | Išorinis dydis, ankstyvas aušinimas ir formos palaikymas | Vienoda sienelė, kai įeinantis lydalo vamzdis yra nestabilus |
| Aušinimo sistema | Kietėjimo greitis, matmenų stabilumas ir likutinės šilumos pašalinimas | Gera geometrija, kai vandens temperatūra arba srautas nekontroliuojamas |
| Nuvežimas | Linijos greitis, ištraukimas ir pastovus transportavimas | Ištaisykite matmenis, kai traukiklis yra netinkamai išlygintas arba svyruoja greitis |
Naudinga dydžio taisyklė:nurodykite mažiausią ir didžiausią vamzdį, bet inžinierius apeikite sudėtingus veikimo kampus. Tai dažnai yra didžiausias didelės galios vamzdis, ploniausia sienelė esant dideliam linijos greičiui, mažo našumo mažas dydis, dėl kurio pailgėja buvimo laikas, ir gaminys, kurio siena ar paviršius yra sandariausias.


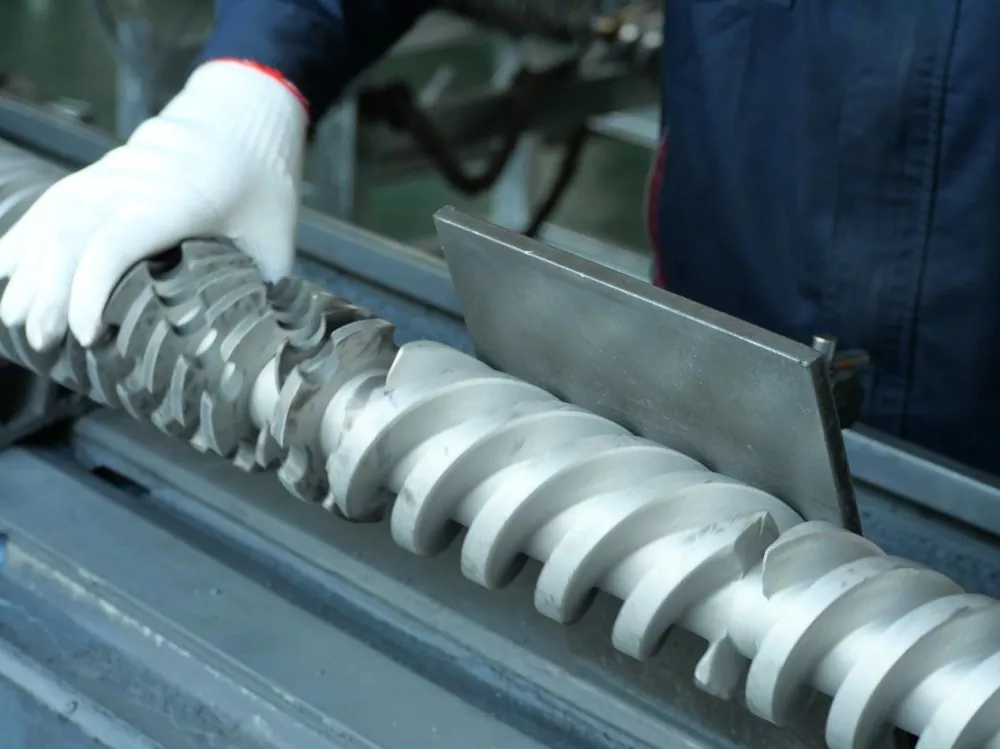
„Nanhaiya“ siūlo reguliuojamus įtvarus, aušinimo kanalų parinktis ir keičiamus įdėklus savo vamzdžių antgalių asortimente. Naudokite šias parinktis dėl tam tikros priežasties. Reguliavimas yra naudingas, kai operatoriai turi pakartojamą centravimo metodą. Keičiami susidėvintys komponentai yra naudingi, kai yra aiški jų apimtis, atsarginis kiekis ir keitimo procedūra.
Prieš pradėdami apdirbimą, užfiksuokite ekstruderio sąsają
Vamzdžio matrica gali turėti puikų vidinį srauto kelią ir vis tiek nepavyksta sumontuoti, nes buvo numatytas įleidimo angos, registro, varžto raštas, sandariklis arba centro aukštis. Pakeitimo projektai yra ypač pažeidžiami, nes mašinų brėžiniai gali būti seni, pakeisti arba nepasiekiami.
Mes teikiame pirmenybę trims įrodymų formoms: originalus kontroliuojamas brėžinys, nauji matavimai ir aiškios nuotraukos su mastelio nuoroda. Jei trys nesutaria, prieš išleidžiant gamybos brėžinį išspręskite konfliktą.
- Ekstruderio markė, modelis ir varžtų konfigūracija
- Varžto skersmuo ir vardinės galios diapazonas
- Išleidimo arba adapterio flanšo brėžinys
- Užregistruokite skersmenį, gylį ir toleranciją
- Varžtų kiekis, sriegis, žingsnio apskritimas ir orientacija
- Sandarinimo paviršiaus geometrija ir tarpiklio metodas
- Lydymosi įleidimo skersmuo ir perėjimo ilgis
- Reikalinga pertraukiklio plokštė arba ekrano sąsaja
- Slėgio jutiklio prievado dydis ir vieta
- Lydymosi temperatūros jutiklio tipas ir įdėklas
- Šildytuvo įtampa, dažnis, galia ir jungtys
- Termoporos tipo ir valdiklio suderinamumas
- Antgalio centro aukštis ir srauto kryptis
- Atraminis rėmas, ratai, bėgiai arba kėlimo taškai
- Galimas montavimo ir priežiūros atstumas
- Atstumas iki kalibratoriaus ir išlygiavimo nuoroda
Nanhaiya gamina pagal užsakymąstatinės flanšaiir štampavimo galvutės komponentai, todėl adapterį galima aptarti su galvute, o ne palikti kaip įrengimo staigmeną. Norėdami sukurti visą linijos projektą, sulygiuokite štampavimo sąsają su pasirinktaplastiko ekstruderio mašina, valdikliai ir paskesnė įranga.
Mūsų gamyklos vaizdas:flanšo nuotrauka telefonu padeda suprasti išdėstymą, tačiau ji neapibrėžia varžto apskritimo ar registro tinkamumo. Klausimams rasti naudojame nuotrauką. Metalui pjauti naudojame pasirašytą brėžinį. Šis skirtumas neleidžia dėl nedidelės sąsajos klaidos atidėti viso diegimo.


Pasirinkite konstrukciją aplink medžiagą ir valymo pareigą
„Nanhaiya“ specialioje vamzdžių štampavimo galvutėje naudojamas didelio stiprumo legiruotas plienas su grūdintais paviršiais ir gaminamas preciziškai apdirbant CNC ir termiškai apdorojant. Jos bendrasekstruderio štampavimo galvutėpuslapyje išvardyti 38CrMoAl, azotavimas ir paviršiaus kietumas nuo HV950 iki HV1000.
Šios vertės yra naudingi pradiniai duomenys, tačiau patvirtintoje specifikacijoje vis tiek turėtų būti nurodyta tiksli sudedamųjų dalių medžiaga, apdorojimo apimtis, galutinio kietumo kriterijus, tekančio paviršiaus apdaila, matmenų patikra ir bet kokie korozijos reikalavimai. Vieno komponento kietumo vertė neturėtų būti nukopijuota į kiekvieną tvirtinimo detalę, šildytuvo dangtelį ar konstrukcinę dalį.
| Aptarnavimo būklė | Susirūpinimas dėl pirkimų | Ką apibrėžti citatoje |
|---|---|---|
| Užpildytas PVC | Abrazyvinis mineralinis užpildas, nuosėdos ir valymo dažnumas | Formulė, užpildo lygis, sudrėkintų komponentų medžiaga ir apdorojimas, keičiamo nusidėvėjimo apimtis ir valymo būdas |
| CPVC arba karščiui jautrus junginys | Šiluminė istorija, sulaikymas ir medžiagų degradacija | Apdorojimo langas, srauto kelio koncepcija, šildymo zonos, jutiklių taškai, paleidimo ir išjungimo procedūra |
| Anglies juodumo PE | Stabilus pasiskirstymas, paviršiaus kokybė ir ilgas važiavimas | Mišinio klasė, galios diapazonas, slėgio langelis, šildytuvo išdėstymas ir valymo prieiga |
| Perdirbtas turinys | Užteršimas, klampos kitimas ir abrazyvinės dalelės | Šaltinis, didžiausias procentas, filtravimo planas, mėginys, numatomas pokytis ir priimtinumo ribos |
| Dažni spalvų pokyčiai | Laikymas, prieiga, dalių keitimas ir laužas | Spalvų seka, valymo medžiaga, leistinas keitimo laikas, išvalymo procedūra ir nuimamos dalys |
Sunkesnis nėra visapusiška materialinė strategija.Paviršiaus kietumas, korpuso gylis, pagrindo kietumas, atsparumas korozijai, apdaila ir remonto metodas turi atitikti komponentą ir procesą. Paprašykite tiekėjo išvardyti, kas yra gydoma, kaip tai tikrinama ir koks patikrinimo įrašas pateikiamas kartu su užsakymu.


Peržiūrėkite Nanhaiya'sgamybos įranga, sertifikatusirtechninis aptarnavimastiekėjo kvalifikacijos metu. Montavimo nurodymai ir ilgalaikės priežiūros patarimai gali būti įtraukti į sutartą pagalbos sritį.
Padarykite dydžio keitimą pirkimo apskaičiavimo dalimi
Mažesnė įrankių kaina gali būti brangi, jei kiekvienas pakeitimas pririša kraną, sugadina šildytuvus arba reikalauja pakartotinio bandymo ir klaidų centravimo. Paklauskite, kaip nuimamas štampas ir įtvaras, kur dedamos karštos dalys, kokios tvirtinimo detalės tvarkomos, kaip atstatomas išlygiavimas ir kurios plombos ar eksploatacinės medžiagos keičiamos.
| Keitimo klausimas | Kodėl pirkėjas turėtų rūpintis | Sutarties produkcija |
|---|---|---|
| Kokie dydžiai turi vieną kūną? | Rodo tikrąjį galvučių ir keitimo dalių rinkinių skaičių | Suderinamumo matrica pagal vamzdžio OD, sienų diapazoną ir medžiagą |
| Kas turi atvėsti prieš išimant? | Turi įtakos prastovoms ir tvarkymo saugumui | Parašyta temperatūra ir apdorojimo tvarka |
| Kaip yra štampai ir įtvaras centre? | Įtakoja paleidimo laužą ir sienų korekciją | Reguliavimo schema, atskaitos padėtys ir mokymas |
| Kokie įrankiai ir kėlimo įrenginiai reikalingi? | Apsaugo nuo nesaugaus improvizuoto valdymo | Įrankių sąrašas, dalių svoriai, kėlimo taškai ir tvirtinimo brėžiniai |
| Kurios dalys yra įprastinės atsarginės dalys? | Sutrumpina prastovos laiką po sriegio, sandariklio, šildytuvo ar jutiklio pažeidimo | Dvejų metų rekomenduojamas atsarginis sąrašas su kainomis pagal prekes |
| Kaip valomas srauto kelias? | Keičia darbą, paviršiaus riziką ir spalvos pasikeitimo laužą | Patvirtinti valymo įrankiai, medžiagos ir išmontavimo veiksmai |
Jei naudojate mišrų gaminių tvarkaraštį, apskaičiuokite keitimo išlaidas pagal valandas, darbą ir pradinį laužą. Jei gamykla kelis kartus per savaitę keičia du nutolusius vamzdžių dydžius, dvi visos galvutės gali apsaugoti daugiau gamybos laiko nei vienas korpusas su daugybe įdėklų. Jei pokyčiai vyksta retai, o diapazonas yra kompaktiškas, bendras korpusas gali būti protingas.
Mūsų gamyklos vaizdas:klausiame, kas keis įrankius ir kokia kėlimo įranga yra. Ant švaraus surinkimo stendo veikiantis dizainas gali būti nepatogus šalia karšto ekstruderio ir vakuuminio bako. Operatoriaus prieiga yra inžinerinė įvestis, o ne po pardavimo.

Naudokite vamzdžių defektus, kad surastumėte atsakingą proceso zoną
Kai vamzdis neatitinka specifikacijų, operatoriai dažnai pirmiausia sureguliuoja štampą, nes matomi jo centravimo varžtai. Tai gali laikinai pagerinti vieną rodmenį, slepiant temperatūros, ekstruderio ar pasroviui kylančią problemą. Prieš atlikdami kelis pakeitimus iš karto, užrašykite defektą aplink perimetrą ir vamzdžio ilgį.
| Pastebėtas defektas | Galvos patikrinimai | Patikros prieš srovę ir pasroviui | Pirkimo pamoka |
|---|---|---|---|
| Viena pusė nuolat storesnė | Įtvaro centravimas, srauto kelio nuosėdos, pažeidimai, šildytuvo balansas ir mazgo išlygiavimas | Ekstruderio bangavimas, kalibratoriaus išlygiavimas, vakuumo paskirstymas, aušinimas ir ištraukimo lygiavimas | Reikalingas prieinamas centravimas, temperatūros zonos ir išlygiavimo nuoroda |
| Siena keičiasi aplink ir išilgai vamzdžio | Laisvas reguliavimas, terminis ciklas, nestabilus slėgis arba netolygus srautas | Tiekimas, sraigtinis išėjimas, linijos greičio valdymas, vakuumas ir vandens temperatūros stabilumas | Priimkite stabilų veikimo langą, o ne vieną trumpą matavimų rinkinį |
| Ilgos paviršiaus linijos | Užteršimas, nuosėdos, įbrėžimai arba pažeistas antgalio paviršius | Neišsilydžiusios dalelės, filtravimas, kalibratoriaus pažeidimai ir tvarkymo žymės | Apibrėžkite valymo įrankius, filtro planą, paviršiaus patikrinimą ir atsarginius įrankius |
| Gelsvi, rudi arba juodi dryžiai | Negyvos zonos, nuosėdos, per didelis vietinis karštis ir ilgas buvimo laikas | Užterštas pašaras, statinės nuosėdos, varžtų susidėvėjimas ir išjungimo praktika | Prieš kopijuodami seną geometriją, peržiūrėkite visą lydymosi kelią ir valymo procedūrą |
| Aukštas galvos spaudimas | Apribotas žiedinis tarpas, žema temperatūra, užsikimšimas arba netinkamas srauto kelias | Ekrano apribojimas, medžiagos klampumas, išėjimo poreikis ir jutiklio būklė | Nurodykite slėgio matavimo tašką ir veikimo ribą specifikacijoje |
| Vamzdžio ovalumas | Netolygus išėjimo srautas arba pradinė vamzdžio padėtis | Kalibratoriaus susidėvėjimas, vakuumas, aušinimo balansas, atrama ir ištraukimo išlygiavimas | Galutinis ovalumas priklauso visos linijos priėmimo testui |
| Grubus vidinis paviršius | Įtvaro apdaila, nuosėdos, temperatūra ir srauto elgsena | Medžiagos drėgmė, dispersija, skilimas ir išėjimo stabilumas | Į pavyzdžio patvirtinimą įtraukite vidinio ir išorinio paviršiaus kriterijus |
Vieno pakeitimo taisyklė:užrašykite bazinę liniją, pakeiskite vieną valdomą kintamąjį, palaukite, kol medžiaga praeis per liniją, pažymėkite paveiktą vamzdį ir išmatuokite dar kartą. Atsitiktinis temperatūros reguliavimas, centravimas, vakuumas ir ištraukimas tuo pačiu metu sunaikina įrodymus, reikalingus priežasčiai nustatyti.
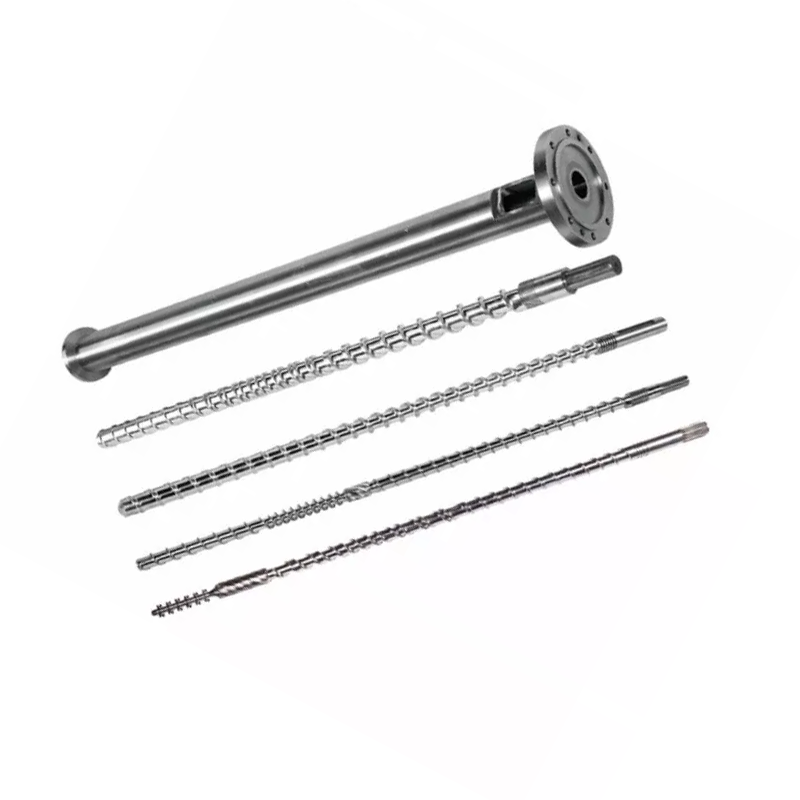
Jei išėjimo arba lydalo slėgis prieš galvutę yra nestabilus, taip pat patikrinkite varžtą ir cilindrą. Nanhaiya reikmenysVieno PVC vamzdžio varžtai, PVC vamzdžių lygiagrečių varžtų statinėsirPVC vamzdžių kūginės dviejų varžtų statinės. Štampas neturėtų būti perdarytas, kad būtų kompensuota susidėvėjusi arba netinkama plastifikavimo dalis.

Vamzdžių ekstruzijos galvutės RFQ kontrolinis sąrašas
Išsamus RFQ leidžia pirkėjui palyginti inžinerines apimtis, o ne lyginti žemą bazinę kainą su įtraukta citata. Įdėkite toliau nurodytus elementus į vieną peržiūros kontroliuojamą paketą.
- Identifikuokite produktus.Išvardykite kiekvieną vamzdžio OD, sienų diapazoną, SDR arba tvarkaraštį, sluoksnio konstrukciją, spalvą ir pritaikymą. Pažymėkite įprastą gaminį ir sunkiausią dydį.
- Pavadinkite standartą.Pateikite tikslų standartą, dalį, leidimą, nacionalinį pritaikymą ir vidinį brėžinį. Pridėkite gatavo vamzdžio patikrinimo planą.
- Atskleiskite medžiagą.Pateikite visą PVC formulę arba tikslią PE, PP arba PPR klasę, priedus, užpildą, pigmentą, perdirbtą turinį ir tiekėjo duomenų lapus.
- Apibrėžkite normą.Nurodykite kiekvieno kritinio produkto grynąją parduodamą galią ir linijos greitį, taip pat turimą aušinimo pajėgumą ir įprastą veikimo grafiką.
- Apibūdinkite ekstruderį.Viengubas, lygiagretus dvigubas arba kūginis dvigubas varžtas; varžto skersmuo; variklio galia; normalus lydalo slėgis ir temperatūra; adapterio išdėstymas; ir dabartinių procesų ribos.
- Valdykite sąsają.Pritvirtinkite flanšą, registrą, varžto apskritimą, sandarinimo paviršių, lydalo įleidimo angą, centro aukštį, jutiklio prievadą ir atramos brėžinius.
- Nurodykite elektros detales.Išvardykite šildytuvo įtampą ir dažnį, termoporos tipą, jungties standartą, valdiklio suderinamumą, kabelio ilgį ir pavojingos zonos reikalavimus, jei taikoma.
- Parodykite pasroviui esančią liniją.Įtraukite kalibratoriaus matmenis, vakuuminį baką, aušinimo ilgį, purškimo ar panardinimo išdėstymą, ištraukimo tipą, vidurio liniją ir atstumą nuo štampavimo išėjimo.
- Pasirinkite perjungimo sritį.Išvardykite keitimo dalių rinkinius, atsarginius šildytuvus ir jutiklius, sandariklius, tvirtinimo detales, tvarkymo įrankius, laikymo lentynas ir pageidaujamo dydžio keitimo procedūrą.
- Apibrėžkite dokumentus.Prašyti surinkimo ir dalių brėžinių, medžiagų sąskaitų, medžiagų ir terminio apdorojimo įrašų, matmenų patikrinimo, elektros sąrašo, naudojimo instrukcijos ir atsarginių dalių sąrašo.
- Parašykite priėmimo testą.Pavadinkite dervą, formulę, vamzdžio dydį, veikimo trukmę, išvestį, linijos greitį, proceso įrašus, matmenų mėginių ėmimą ir tinkamumo / nesėkmės kriterijus.
- Paaiškinkite palaikymą.Susitarkite dėl montavimo nurodymų, atsakomybės paleidimo, operatoriaus mokymo, nuotolinės pagalbos ir ribos tarp štampavimo galvutės ir visos linijos veikimo.
Įspėjimas dėl pakeitimo:susidėvėjęs štampas gali nebeišsaugoti pirminių matmenų. Išmatuokite mašinos sąsają ir gerai pritvirtintą vamzdį, suraskite originalius brėžinius ir paaiškinkite, kodėl keičiama sena galvutė. Nukopijavus kiekvieną susidėvėjusį matmenį, gali atsirasti ta pati srauto ar išlygiavimo problema.
Sraigto konfigūracija taip pat turi atitikti medžiagos reikalavimus. Naršykite Nanhaiya'spavieniai varžtai, lygiagrečiai dvigubi varžtaiirkūginės dvisraigtinės statinėskai užklausa apima visą plastifikavimo skyrių. Priedai ir prijungti įrankiai naudokiteekstruzijos atsarginių dalių asortimentas.
Sutikite su gamybos sąlygomis, kurias planuojate parduoti
Matmenų patikrinimas įrodo, kad pagaminti komponentai atitinka brėžinį. Tai neįrodo, kaip konkretus junginys tekės per visą liniją. Tinkamą priėmimo planą sudaro dvi dalys: komponentų patikra ir gamybos eiga.
| Priėmimo etapas | Ką patikrinti | Įrašą saugoti |
|---|---|---|
| Dokumentų peržiūra | Patvirtinta brėžinio peržiūra, medžiagų sąmata, keičiamų dalių matrica, šildytuvo ir jutiklių sąrašas, vadovai ir atsarginė apimtis | Pasirašytų dokumentų registras |
| Komponentų patikrinimas | Kritinės sąsajos, koncentrinės savybės, sandarinimo paviršiai, tvirtinimo detalės, prievadai, medžiaga, apdorojimas ir matomo srauto paviršiaus būklė | Užsakyme nurodyti matmenų ir medžiagų ar apdorojimo įrašai |
| Surinkimo patikrinimas | Pritaikymas, orientacija, šildytuvo montavimas, jutiklio įdėjimas, centravimo judėjimas, atrama, kėlimas ir prieiga | Surinkimo kontrolinis sąrašas su nuotraukomis |
| Įkaitimo patikrinimas | Zonos identifikavimas, valdiklio atsakas, jutiklio rodmenys, srovės traukimas ir terminis stabilumas | Zonos žemėlapis ir stabilizuoti rodmenys |
| Gamybos eiga | Sutarta medžiaga, vamzdžio dydis, galia, linijos greitis, temperatūra, lydalo slėgis, variklio apkrova, vakuumas ir aušinimo sąlygos | Laiku pagrįstas proceso lapas ir išsaugoti pavyzdžiai |
| Vamzdžių patikrinimas | OD, siena keliose laikrodžio padėtyse, ovalumas, masė per ilgį, vidinis ir išorinis paviršius, tiesumas ir būtini standartiniai bandymai | Patikrinimo ataskaita, susieta su mėginio padėtimi ir gamybos laiku |
| Įprasta operacija | Paleidimas, centravimo korekcija, įprastas stabdymas, saugus išmontavimas arba vienas sutarto dydžio keitimas | Operatoriaus atsijungimas ir atidarytų elementų sąrašas |
Jei įmanoma, naudokite įprastą pirkėjo formulę. Jei reikalinga pakaitinė medžiaga, užrašykite skirtumą ir apribokite tai, ką įrodo bandymas. Sėkmingas PE bandymas nepatvirtina PVC formulės, o storasienis mažo greičio gaminys neįrodo, kad plonasienės didelės spartos būklė.
Mūsų gamyklos vaizdas:mes teikiame pirmenybę stabiliam važiavimui su atsekamais matavimais, o ne trumpam ekranui esant didžiausiai galiai. Slėgis turi nusistovėti, sienos rodmenys turi išlikti kontroliuojami, šildytuvai neturi veikti neįprastai, o aušinamas vamzdis turi atitikti sutartą patikrinimą. Šis rezultatas suteikia abiem pusėms naudingą perdavimo tašką.


Dažnai užduodami klausimai
Kokios informacijos reikia norint nurodyti vamzdžio ekstruzijos štampavimo galvutę?
Atsiųskite polimero rūšį ir formulę, vamzdžio standartą, visą dydį ir sienelių diapazoną, tikslinę galią ir linijos greitį, ekstruderio tipą, lydalo įleidimo angą ir flanšo brėžinį, šildytuvo įtampą, jutiklio reikalavimus, kalibravimo detales, pageidaujamas keitimo dalis ir priėmimo planą. Pakeitimo projektams taip pat naudingos nuotraukos ir išmatuoti dabartinio ryšio brėžiniai.
Ar vienoje vamzdžio galvutėje gali būti PVC, PE ir PPR?
Bendras išorinis korpusas gali būti techniškai įmanomas siaurai apibrėžtame projekte, tačiau PVC, PE ir PPR nesukuria tų pačių srauto, šiluminių ar dydžio sąlygų. Pirmiausia palyginame visą sudėtį, išeigą, dydžio diapazoną, srauto kelio reikalavimus ir valymo metodą. Saugesnis gamybos pasirinkimas gali būti atskiri įrankiai arba atskira galvutė.
Ar vamzdžio matricos skersmuo yra lygus galutiniam vamzdžio skersmeniui?
Paprastai ne. Karštas vamzdelis pasikeičia išėjus iš štampavimo, nes lydalas išsipučia, nusileidžia, patenka į kalibratorių ir atvėsta. Reikalingi štampo ir įtvaro matmenys turi būti suprojektuoti pagal medžiagą, išėjimą, linijos greitį, vakuuminį dydį ir aušinimo sistemą, o ne nukopijuoti tiesiai iš vardinio vamzdžio dydžio.
Ar vien štampo galvutė gali garantuoti vamzdžio sienelės storį ir ovalumą?
Ne. Antgalis nustato žiedinį lydalo pasiskirstymą, tačiau galutinis sienelės storis ir ovalumas taip pat priklauso nuo lydalo stabilumo, centravimo, temperatūros balanso, kalibratoriaus būklės, vakuumo, aušinimo, ištraukimo išlygiavimo ir linijos greičio. Priėmimas turėtų išbandyti visą veikimo liniją.
Kokią medžiagą Nanhaiya naudoja ekstruzijos štampų galvutėms?
Bendrajame „Nanhaiya“ ekstruderio antgalio puslapyje pateikiamas 38CrMoAl, kurio azotavimas ir paviršiaus kietumas yra nuo HV950 iki HV1000. Speciali vamzdžio ekstruzijos štampavimo galvutė apibūdinama kaip legiruotasis plienas su grūdintais paviršiais. Galutinės medžiagos, terminio apdorojimo ir drėgno paviršiaus reikalavimai dervai, priedams ir valymo metodui turi būti patvirtinti patvirtintoje specifikacijoje.
Ar turėčiau pirkti vieną štampavimo galvutę su daugybe dydžių įdėklų ar kelias pilnas galvutes?
Keičiamas dalis naudokite, kai dydžių diapazonas, galia ir valymo tvarka leidžia vienu korpusu atlikti darbą be pernelyg didelio reguliavimo. Atskiros galvutės gali būti prasmingos, kai gaminiai labai skiriasi skersmeniu, polimeru, išeiga, sluoksnio struktūra arba keitimo dažniu. Palyginkite bendrą keitimo laiką ir gamybos riziką, o ne vien įrankių kainą.
Kaip turėtų būti priimta vamzdžio ekstruzijos galvutė?
Pradėkite nuo piešimo, medžiagų, apdorojimo, šildytuvo, jutiklio, flanšo ir srauto patikrinimo. Tada paleiskite sutartą gamybinę medžiagą nurodytu vamzdžio dydžiu, galia ir linijos greičiu. Įrašykite temperatūras, lydalo slėgį, sienos rodmenis aplink perimetrą, išorinį skersmenį, ovalumą, paviršiaus būklę, masę per ilgį ir visus bandymus, kurių reikalaujama pagal tikslinio vamzdžio standartą.
Dėl ko viena ekstruzinio vamzdžio sienelės pusė yra storesnė?
Galimos priežastys yra netinkamas štampo arba įtvaro centravimas, perimetrinės temperatūros disbalansas, netolygus lydalo srautas, nuosėdos arba pažeidimai srauto kelyje, nestabili ekstruderio išeiga, kalibratoriaus nesutapimas, netolygus vakuumas arba aušinimas ir nuėmimo poslinkis. Patikrinkite tendenciją prieš naudodami centravimo varžtus, kad paslėptumėte pasroviui esančią problemą.
Techninis turinys, parengtas iš dabartinės „Nanhaiya“ produktų, įrangos ir paslaugų informacijos, palaikomas tik oficialiuose ISO vamzdžių standarto puslapiuose. Galutinė štampo geometrija, medžiaga, apdorojimas, matmenys ir priėmimo kriterijai yra apibrėžti patvirtintoje projekto specifikacijoje.