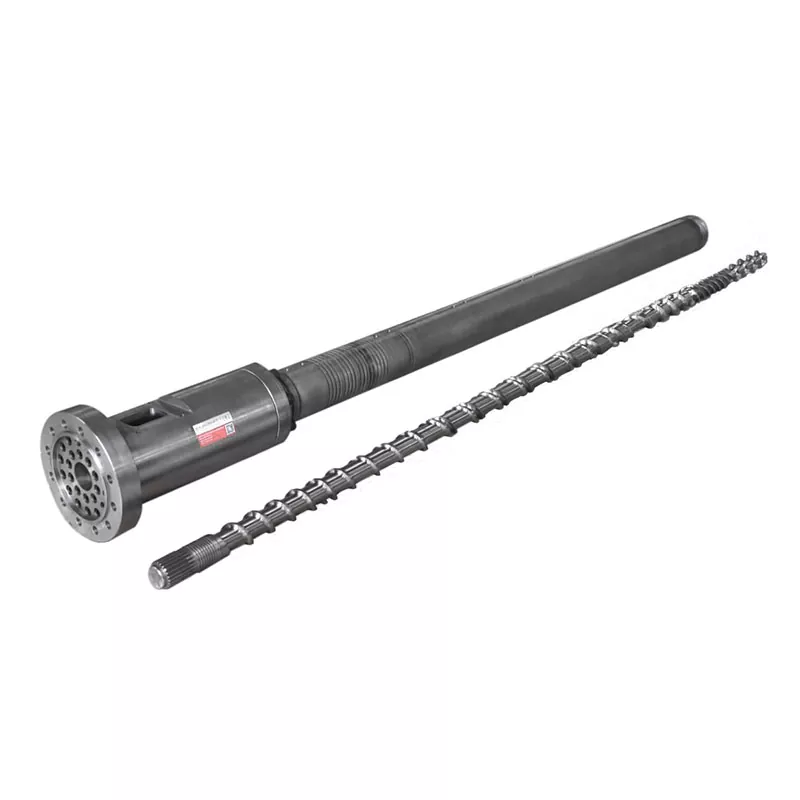
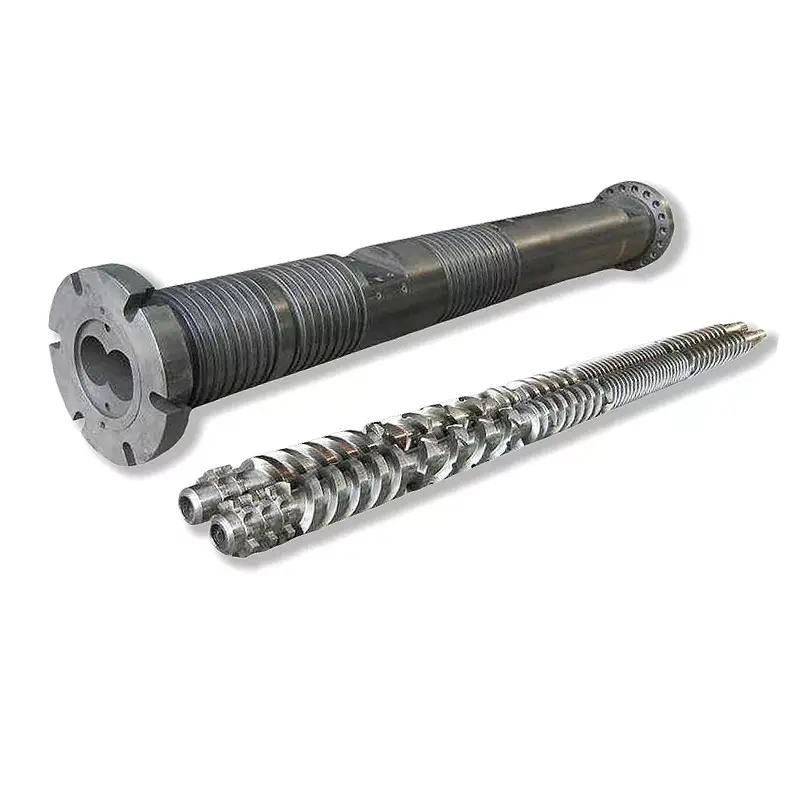
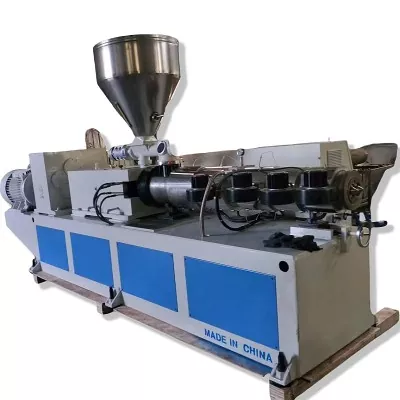
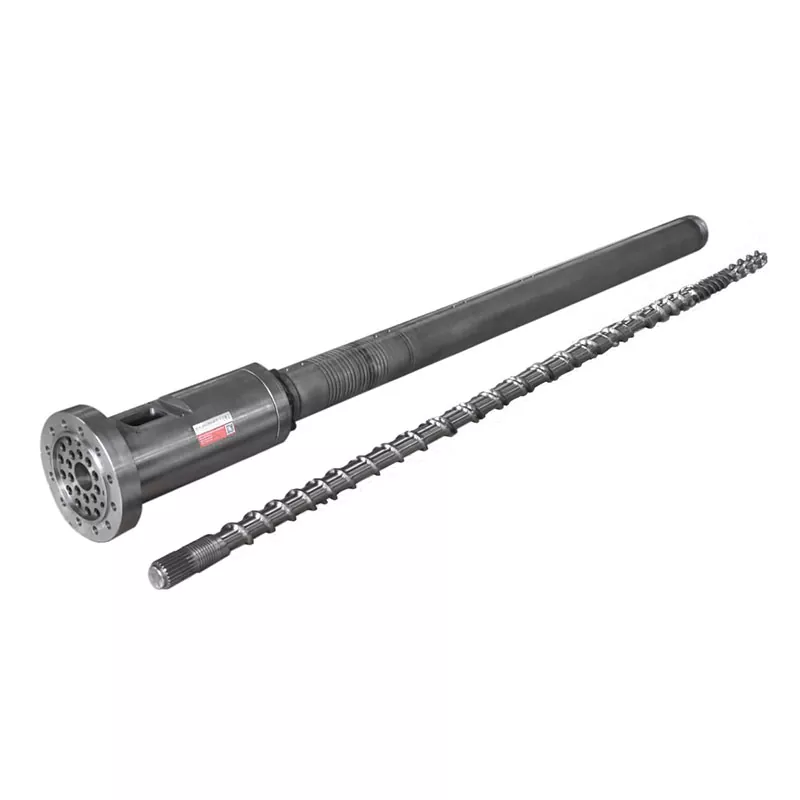
Dviejų varžtų rinkinys turi daugiau nei vieną darbinį tarpą. Kad priimtumėte patikimą remonto ar pakeitimo sprendimą, kiekvieną varžtą, kiekvieną cilindro skiltį, susiejimą ir mašinos sąsajas pažymėkite viena kontroliuojama nuoroda.
Išmatuokite lygiagrečią dvigubo varžto ir cilindro nusidėvėjimą kaip suderintą sistemą. Užrašykite abu varžtus nurodytose ašinėse stotyse, abi aštuntosios skylės skilteles nustatytomis kryptimis, varžto atstumą iki varžto, atstumą nuo centro, fazavimą ir ašinį pritaikymą. Palyginkite žemėlapį su patvirtintu brėžiniu. Simptomai gali paskatinti patikrinimą, tačiau matavimai nusprendžia, ar pakeisti varžtus, cilindrą ar visą komplektą.

Lygiagretus dvigubas varžtas neturi vieno universalaus tarpo
Įprasto vieno sraigto skersmuo dažnai išreiškiamas kaip cilindro vidinis skersmuo atėmus varžto skersmens išorinį skersmenį. Radialinis atstumas yra pusė šio skirtumo. Mūsųvieno varžto nusidėvėjimo matavimo vadovaspaaiškina, kodėl ašinės stotys ir apibrėžimai vis tiek turi sutapti.
Vietinis diametralinis santykis = atitinkamas statinės matmuo atėmus atitinkamą varžto išorinį skersmenį
Vietinis radialinis santykis = vietinis diametralinis santykis, padalytas iš 2
Ši aritmetika neaprašo visos susijungiančio dvigubo varžtų rinkinio geometrijos.
Lygiagretus dvigubas varžtas prideda antrąjį varžtą, susiliejančią sritį, atstumą nuo centro ir kampinį santykį pagal laiką. Statinė paprastai yra aštuonių figūrų profilio, o ne vienos apvalios angos. Taip pat gali skirtis kairiosios ir dešiniosios skilčių ir priešingų skrydžio paviršių susidėvėjimas.
Todėl matavimo failas turėtų atskirti bent penkis ryšius:
- Kiekvieno varžto išorinis profilis iki atitinkamos cilindro skilties.
- Sraigtas su sraigtu tarpas per susipynimo sritį.
- Atstumas nuo centro ir abiejų statinės skilčių padėtis.
- Sukimosi fazavimas, rankingumas ir kairiojo arba dešiniojo varžto tapatybė.
- Atitinkami ašiniai tarpai, traukos paviršiai, tarpikliai ir galinės padėtys.
Mūsų gamyklos vaizdas:pirkėjas, kuris prašo „0,3 mm tarpo“, neįvardydamas paviršių, mums nepateikė vykdomo reikalavimo. Klausiame, ar šis skaičius yra diametralinis, radialinis, skersinis, šoninis, galinis ar ašinis prošvaisa, kur jis matuojamas ir kokiomis sąlygomis. Atspėjus čia gali atsirasti metalinis kontaktas arba naujas komplektas gali likti laisvas.


Prieš traukdami varžtus, išsaugokite mazgo tapatybę
Matavimai praranda vertę, jei kairysis ir dešinysis varžtai sumaišomi arba fazavimo nuoroda išnyksta išimant. Prieš atlaisvindami mazgą, nufotografuokite pavaros ir iškrovimo galą. Pažymėkite žiūrėjimo kryptį, naudojamą apibūdinti sukimąsi, tada pažymėkite abu varžtus, velenus, tarpiklius ir laiko žymes.
Įrašykite, ar mašina naudojakartu besisukantys varžtaiarbapriešingai besisukantys varžtai. Taip pat užrašykite, ar varžtai yra vientisi, ar surinkti iš elementų. Nemanykite, kad du panašių išorinių matmenų varžtai turi tą pačią ranką, įdubą, tvarką ar laiką.
Naudokite mašinos gamintojo nuėmimo instrukcijas ir išsaugokite visas užrakinimo ir laiko nustatymo funkcijas. Jei sumontavus porą negalima pasukti pagal patvirtintą procedūrą, sustokite. Taikant pavaros sukimo momentą, siekiant įveikti nežinomus trukdžius, identifikavimo klaida gali paversti žala.

Sukurkite vieną abiejų varžtų ir abiejų skilčių koordinačių sistemą
Išvalykite komponentus nepašalindami įbrėžimų, dangos praradimo ar įdubimų. Leiskite dalims pasiekti stabilią tikrinimo temperatūrą. Pavadintame gale nustatykite nulinį tašką ir pažymėkite ašines stotis, kurias galima pakartoti ant varžtų poros ir cilindro.
Pridėkite stotis prieš ir po geometrijos pakeitimų, padavimo ir išleidimo angas, maišymo sritis ir slėgio didinimo galą. Kiekvienoje stotyje nustatykite kairįjį varžtą, dešinįjį varžtą, kairę ir dešinę. Įrašykite kelias kampines kryptis, kai tai leidžia metodas, nes vienas skersmuo gali paslėpti ovalumą arba vienpusį susidėvėjimą.
| Laukas | Kaip tai atpažinti | Ką atskleidžia |
|---|---|---|
| Ašinė stotis | Atstumas nuo nustatyto padavimo arba išleidimo atskaitos taško | Kur susidėvėjimas koncentruojasi proceso dalyje |
| Varžto tapatybė | Kairėn arba dešinėn, nurodant žiūrėjimo pabaigą | Asimetriškas skrydžio nusidėvėjimas ir poros vientisumas |
| Sraigtinis profilis | OD, šaknies, galiuko arba šono vertė su metodu ir kampine padėtimi | Metalo praradimas ant darbinių paviršių |
| Statinės skiltis | Kairė arba dešinė skiltis, kryptis ir matavimo plokštuma | Padidėjimas, ovalumas ir vietinis išplovimas |
| Suderinami santykiai | Pavadinti paviršiai, kampinė padėtis, fazavimo sąlyga ir metodas | Per didelio tarpo arba mechaninių trukdžių pavojus |
| Paviršiaus būklė | Prie stoties žemėlapio pririšta numeruota nuotrauka | Įbrėžimai, įdubimai, dangos praradimas, nuosėdos ir kontaktinės žymės |
| Etaloninė vertė | Patvirtintas brėžinys, naujos dalies ataskaita arba sutarta projekto pradinė padėtis | Kiek pasikeitė geometrija |
Coperion paskelbtas statinės diagnostikos metodasreikalauja, kad jo statinės būtų švarios ir vėsios, tada tam tikrų ZSK ir STS dydžių kiaurymės matavimas ir didelės raiškos vaizdo tikrinimas. Jūsų mašina ir tikrinimo įrankiai gali skirtis, tačiau metodas parodo, kodėl matmenys ir vaizdiniai įrodymai priklauso tai pačiai ataskaitai.
Nesugalvokite skiriamosios gebos pridėdami skaitmenų po kablelio, išskyrus instrumentą ir metodą. Užrašykite prietaisą, kalibravimo būseną, palaikymo būklę, tikrinimo temperatūrą ir operatoriaus arba patikrinimo įrašą. Pakartojamas žemėlapis su sąžiningu neapibrėžtumu yra naudingesnis nei įspūdinga skaičiuoklė, sudaryta iš dviprasmiškų taškų.



Ar išimtas dvigubas varžtų rinkinys paruoštas peržiūrai?Atsiųskite surinkimo brėžinį, kairįjį ir dešinįjį identifikavimą, stoties žemėlapį, nuotraukas ir eksploatavimo istoriją. Galime aptarti, kas turi būti išsaugota ir kurias sritis reikia atidžiau išmatuoti.
Siųsti nusidėvėjimo žemėlapįPeržiūrėkite lygiagrečius dviejų varžtų gaminiusNaudokite linijos elgseną norėdami pasirinkti tikrinimo vietas, o ne deklaruoti gedimą
Mažėjanti galia tuo pačiu sraigto greičiu, nestabilus slėgis, besikeičianti apkrova, bloga sklaida, neišsilydžiusi medžiaga ir pasikartojantys gaminio defektai gali pateisinti patikrinimą. Jie taip pat gali atsirasti dėl šėrimo, mišinio, šildytuvų, jutiklių, ventiliacijos, riboto štampavimo ar pavaros problemos.
Prieš keisdami kelis nustatymus vienu metu, išsaugokite darbo bazę. Įrašykite faktinį padavimo greitį, sraigto greitį, apkrovos arba sukimo momento indikaciją, slėgį, zonos nustatymus, išmatuotą lydymosi temperatūrą, jei įmanoma, ir gatavo produkto patikrinimus. Palyginkite tą pačią formulę ir tolesnę sąranką.
Japonijos plieno gamykla pažymi, kad susidėvėję dvigubi sraigtiniai elementai gali sumažinti pralaidumą ir sklaidą bei sukelti rimtų varžto veleno arba pavarų dėžės gedimų. Tai gera priežastis anksti apžiūrėti, tačiau simptomas vis tiek turi būti susijęs su fizine jūsų įrenginio būkle.
Jei ištaisius tiektuvo kalibravimą arba užsikimšusią ventiliaciją linija normalizuojasi, mes neparduodame nusidėvėjimo kaip diagnozės. Jei procesas išlieka nestabilus, o matavimo žemėlapis rodo atitinkamą vietinio klirenso padidėjimą, pakeitimo atvejis yra daug stipresnis. Tikslas – išspręsti gamybos problemą, o ne laimėti didžiausio komplekto užsakymą.
| Stebėtas modelis | Proceso patikrinimai prieš pasmerkimą | Ieškoti fizinių įrodymų |
|---|---|---|
| Išvestis krenta nepakitusiu greičiu | Tiekimo tikslumas, tūrinis tankis, receptas ir štampavimo apribojimas | Vietinis angos padidinimas, skrydžio susidėvėjimas ir tarpo keitimas |
| Slėgis arba apkrova tampa nestabili | Maitinimas, temperatūros kontrolė, vėdinimas ir ribojimas pasroviui | Netolygus susidėvėjimas kairėje/dešinėje, apnašos, pažeidimai ar kontaktų žymės |
| Dispersijos arba lydalo kokybė blogėja | Medžiagų partija, priedų dozavimas, maišymo konfigūracija ir temperatūros istorija | Susidėvėjimas ant numatytų maišymo paviršių arba netinkamai sumontuotų elementų |
| Metalinis triukšmas arba staigus sukimo momento padidėjimas | Sustokite pagal mašinos procedūrą ir patikrinkite pavarą bei išlygiavimą | Šviežios kontaktų žymės, sulenktos dalys, fazės klaida arba pašalinės medžiagos |
| Greitas pasikartojantis susidėvėjimas po pakeitimo | Medžiagų užterštumas, lygiavimas, surinkimas, eksploatavimo ribos ir paviršiaus pasirinkimas | Pakartotina pažeidimo vieta ir kryptis |
Nuspręskite, ką pakeisti iš suderintos ataskaitos
Keisti tik varžtus tikslinga, kai abi cilindro skiltelės neviršija patvirtintos geometrijos, centrinis ryšys yra tvirtas ir suprantama susidėvėjimo priežastis. Tik statinės pakeitimas taip pat gali būti pateisinamas, kai varžtų pora išlieka priimtina ir suderinama su atkurta kiaurymės geometrija.
Pakeiskite suderintą rinkinį, kai susidėvėjusios abi pusės, neaiški atskaitos geometrija arba naujas komponentas vis tiek atsitrenks į pažeistą partnerį. Jei nusidėvėjimo raštas rodo nesutapimą, fazavimo klaidą arba pašalines medžiagas, pašalinkite šią priežastį prieš montuodami naujas dalis.
| Išmatuota būklė | Tikėtina, kad reikia įvertinti | Reikalinga apsauga |
|---|---|---|
| Susidėvėjusi varžtų pora; abi skiltys patvirtintose ribose | Pataisykite arba pakeiskite varžtus | Patvirtinkite atkurtą arba naują geometriją, prilaikydami išlaikytą statinę |
| Dėvėti statinės skiltelės; varžtai neviršija patvirtintų ribų | Kvalifikuotas statinės remontas arba keitimas | Patikrinkite suderinamumą su pritvirtintais varžtais ir atstumu nuo centro |
| Dėvėti tiek varžtai, tiek statinė | Suderintas varžto ir statinės keitimas | Patvirtinti vieną kontroliuojamą brėžinių rinkinį ir patikrinimo planą |
| Lokalizuotas balas arba vienpusis kontaktas | Prieš pasirenkant komponentą, ištirkite priežastis | Patikrinkite išlygiavimą, guolius, velenus, fazes ir užteršimą |
| Geometrija priimtina, bet pareiga pakeista | Proceso ir geometrijos apžvalga | Apibrėžkite naują medžiagą, produkciją, mašinos ribas ir produkto priėmimą |
Nenaudokite bendro interneto daugiklio kaip automatinio pakeitimo limito. Svarbus skersmuo, varžto tipas, mašinos konstrukcija, medžiagos ir gaminio tolerancija. Originalus konstrukcijos brėžinys ir mašinos gamintojo aptarnavimo kriterijai turėtų kontroliuoti sprendimą.
Norėdami sužinoti daugiau apie simptomus ir remonto pasirinkimą, žrvaržto cilindro susidėvėjimo ir keitimo vadovas. Šiame dvyniams skirtame puslapyje pridedama kairioji/dešinė, skilties, centrinė ir fazinė informacija, kurios neapima įprastinė vienos angos patikra.
Norėdami nurodyti paviršių, naudokite nusidėvėjimo vietą
Nanhaiyalygiagrečiai dviejų varžtų gaminiaiapima PVC, PE, PP, gumos, plastiko, mišinio ir granuliavimo programas. Medžiagos įpareigojimas šiame diapazone skiriasi. Stiklo pluoštas, mineralinis užpildas, pigmentas, perdirbtas užterštumas ir ėsdinančios sudedamosios dalys turi būti nurodytos pagal klasę ir apkrovą.
Mūsų kartu besisukančių ir priešinga kryptimi besisukančių gaminių puslapiuose pateikiamos tos pačios pagrindinės atskaitos vertės: 38CrMoAlA, terminio apdorojimo kietumas nuo HB260 iki 320, azotinimo kietumas nuo HV950 iki 1000, nitridavimo gylis nuo 0,50 iki 0,70 mm ir 1 ar mažesnio laipsnio azotinimo trapumas. Jie taip pat nurodo Ra0,4 ir varžtų tiesumą 0,015 mm.
Galimos gaminio vertės taip pat apima HV 950 arba didesnį chromo kietumą, kai storis 0,05–0,10 mm, ir bimetalinį kietumą HRC60–65, kai gylis yra 2,0–3,0 mm. HV ir HRC naudojamos skirtingos skalės, todėl didžiausias atspausdintas skaičius nenurodo geresnio varianto.
| Rasti iš nusidėvėjimo žemėlapio | Ką apibrėžti naujoje specifikacijoje | Ko nereikia manyti |
|---|---|---|
| Skrydžio antgaliai praranda medžiagą užpildytoje proceso zonoje | Apsaugotos skrydžio vietos, apdorojimas arba lydinys, sluoksnio gylis ir galutinė geometrija | Kiekvienai zonai reikia to paties atnaujinimo |
| Viena statinės skiltelė nusidėvi labiau nei kita | Skilties žemėlapis, išlygiavimas ir centro patikrinimai, tada statinės apsauga | Vien kietesnė medžiaga ištaisys netikslumus |
| Įdubimas arba paviršiaus praradimas | Medžiagos chemija, valymo istorija, paveikta zona ir suderinama paviršiaus sistema | Visi paviršiaus pažeidimai yra abrazyvinis nusidėvėjimas |
| Kontaktiniai ženklai kartojasi viename veide | Fazavimo, tiesumo, veleno, guolių ir surinkimo apžvalga | Sraigtinis profilis yra vienintelė priežastis |
| Vienodas nusidėvėjimas po ilgo stabilaus aptarnavimo | Originali geometrija, išmatuotas keitimas ir reikalingas priežiūros intervalas | Automatiškai būtinas pertvarkymas |
Battenfeld-Cincinnati rekomenduoja nusidėvėjimą matuoti kartą per metus arba po 6000 darbo valandųsavo naudojimo instrukcijose, skirtose viengubiems, kūginiams dvyniams, lygiagrečiai dvyniams ir planetiniams ekstruderiams. Laikykite tai kaip vieno tiekėjo planavimo nuorodą. Linijai, apdorojančioms didelius užpildus arba kurioms būdingas greitas nusidėvėjimas, gali prireikti kitokio intervalo.


Paverskite patikrinimo bylą į pagamintą užsakymą
Pasiūlymo pakete turi būti mašinos gamintojas ir modelis, patvirtinti brėžiniai, medžiagos formuluotė, eksploatavimo įrašas ir nusidėvėjimo žemėlapis. Nustatykite, ar norite patikimo pakeitimo, remonto įvertinimo ar geometrijos pakeitimo. Jei našumas turi pagerėti, nurodykite išmatuojamą tikslą ir mašinos apribojimus.
Brėžinio valdymas yra svarbus tiek pat, kiek nominalus dydis. Nanhaiyagamybos įrangos puslapyjeišvardyti CNC gręžimo ir frezavimo padėties nustatymo tikslumas 0,02 mm, CNC tekinimo staklės ruošiniams iki 6 metrų ir penkių ašių apdirbimas netaisyklingiems skrydžiams ir specialioms jungėms. Toms galimybėms vis dar reikia vienareikšmiško brėžinio ir patikrinimo plano.
Mes suabejosime brėžiniu, kai nurodytas tarpas prieštarauja susidėvėjusiam pavyzdžiui arba kai trūksta kairiosios ir dešiniosios informacijos. Tai yra gamybos atsakomybės dalis. Pasirašyta brėžinio peržiūra yra pigesnė, nei išsiaiškinti nesutarimą montuojant.


Prieš pateikdami užklausą dėl kainų, reikia pakeisti apimtį?Pirmiausia nusiųskite senos dalies ataskaitą ir veikimo problemą. Prieš pradedant komercinį palyginimą, galime padėti atskirti piešimo klausimus, nusidėvėjimo įrodymus ir pasirinkti medžiagą.
Pateikite pakeitimo peržiūros užklausąAtidarykite užklausos puslapįPirmiausia patikrinkite tinkamumą, tada patikrinkite gamybą
Atėjus patikrinimui prieš montavimą turi būti patvirtinta detalės tapatybė, brėžinio peržiūra, kairiosios ir dešiniosios etiketės, medžiagų dokumentai, nurodyti matmenys ir apsaugoti paviršiai. Siuntimo ir patikrinimo įrašus laikykite susietus su jūsų gamykloje naudojamu komponento serijos arba poros identifikavimu.
Vykdykite ekstruderio gamintojo surinkimo, išlygiavimo, tepimo, šildymo ir paleidimo procedūras. Patvirtinkite poros reikalingą laisvą judėjimą tik patvirtintu būdu. Nenaudokite pavaros, kad priverstumėte nepaaiškinamą įtemptą padėtį.
Komisija su sutarta medžiaga, pašarų išdėstymu ir štampu. Įrašykite išvestį, varžto greitį, apkrovos arba sukimo momento indikaciją, slėgį, temperatūros elgseną, ventiliacijos būklę ir gatavo produkto kokybę. Palyginkite su priėmimo sąlyga, o ne su trumpu sukimu be apkrovos ar lengvesne derva.

Paprašykite Nanhaiya peržiūrėti jūsų dvigubo varžto susidėvėjimo failą
Atsiųskite mašinos brėžinį, kairiojo ir dešiniojo varžtų identifikavimą, sukimosi tašką, fazavimo informaciją, atstumą iki centro, nusidėvėjimo žemėlapį, medžiagos receptą ir eksploatavimo įrašą. Nurodykite, kuris simptomas paskatino atlikti patikrinimą ir ar jūsų prioritetas yra restauravimas, ilgesnis dėvėjimosi laikas ar naujo proceso pareiga.
Brėžinius ir išmatavimus elAptarkite WhatsAppPeržiūrėkite lygiagrečius dviejų varžtų gaminius
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produktai:Kartu besisukančios lygiagrečios dviejų varžtų cilindrai | Priešingai besisukančios lygiagrečios dviejų varžtų cilindrai | PVC lygiagrečios dviejų varžtų statinės | Guminiai ir plastikiniai lygiagrečiai dvigubi varžtai
El. paštas:info@nhyscrew.com
Telefonas:+86-13505809643| Mobilusis:+86-13587082002
C blokas, Nr. 2 West Section, Xingzhou Avenue, Dinghai rajonas, Zhoushan City, Zhejiang provincija, Kinija.
Paslaugos informacija | Gamybos įranga | Įmonės profilis | Susisiekite su mumis
Dažnai užduodami klausimai
Kas yra lygiagretus dviejų varžtų vamzdžio tarpas?
Tai geometrinių santykių rinkinys, o ne vienas universalus tarpas. Naudinga specifikacija išskiria kiekvieno varžto tarpą iki jo cilindro skilties, varžto ir varžto tarpą per susipynimo sritį, atstumą nuo centro, fazavimą ir bet kokį atitinkamą ašinį tarpą. Patvirtintame mašinos brėžinyje nurodytos tikslinės vertės ir matavimo metodai.
Ar galiu apskaičiuoti dviejų varžtų tarpą kaip cilindro ID atėmus varžto OD?
Šis atėmimas gali apibūdinti vietinį diametralinį ryšį tik tada, kai dvi reikšmės nurodo atitinkamas vietas ir apibrėžtą kiaurymės geometriją. Jame neaprašomas tarpas tarp sraigto su sraigtu, tarpas, fazavimas, atstumas nuo centro arba neapvali aštuonių skaičių skylė. Nenaudokite jo kaip vienintelės dvigubo varžto priimtinumo vertės.
Kiek vietų turėčiau išmatuoti ant dvigubo varžto ir statinės?
Universalaus skaičiaus nėra. Sukurkite pakankamai ašinių stočių, kad padengtų tiekimo, lydymosi ar suspaudimo, maišymo, išleidimo ir slėgio didinimo sritis, tada pridėkite stočių aplink matomus pažeidimus arba geometrijos pokyčius. Naudokite tuos pačius stočių pavadinimus ant abiejų varžtų ir abiejų statinės skilčių.
Ką reikia įrašyti prieš išimant lygiagrečius dvigubus varžtus?
Įrašykite sumontuotas kairiąsias ir dešiniąsias pozicijas, sukimąsi žiūrint iš nurodyto galo, rankenos, laiko arba fazių žymes, veleno jungtis, tarpiklius ir ašinę tvarką. Nufotografuokite pavaros ir iškrovimo galus, pažymėkite kiekvieną dalį ir išsaugokite mašinos gamintojo pašalinimo procedūrą.
Ar galiu pakeisti tik dvigubus varžtus ir pasilikti seną statinę?
Taip, kai vamzdžio kiaurymės, centro santykis ir paviršiaus būklė neviršija patvirtintų ribų ir suprantama varžtų susidėvėjimo priežastis. Jei cilindras yra padidintas, ovalus, įbrėžtas arba netinkamai išlygintas, vien tik nauji varžtai gali palikti per didelį arba netolygų tarpą. Priimkite sprendimą remdamiesi suderinta matavimo ataskaita.
Kaip dažnai reikia matuoti lygiagretų dvigubo sraigto vamzdžio nusidėvėjimą?
Nustatykite intervalą pagal mašinos gamintojo techninės priežiūros planą, medžiagos sunkumą, darbo valandas ir pačios linijos nusidėvėjimo tendenciją. Battenfeld-Cincinatis skelbia vienerius metus arba 6 000 darbo valandų kaip savo aptarnavimo rekomendaciją, tačiau tai yra planavimo nuoroda, o ne universali pakeitimo riba.
Ar Nanhaiya skelbia vieną standartinį darbinį tarpą kiekvienam lygiagrečiam dvigubam varžtui?
Nė viena darbinio atstumo vertė neapima viso diapazono. Nanhaiya skelbia medžiagų, terminio apdorojimo, paviršiaus kietumo, sluoksnio gylio, šiurkštumo ir varžtų tiesumo gaminių vertes. Funkciniai tarpai dar turi būti apibrėžti patvirtintame konkrečios mašinos ir varžtų poros brėžinyje.
Ką turėčiau atsiųsti norint pakeisti lygiagrečią dviejų varžtų cilindrą?
Atsiųskite mašinos gamintoją ir modelį, patvirtintus brėžinius, kairiojo ir dešiniojo varžtų identifikaciją, sukimosi tašką, atstumą nuo centro, jungties ir flanšo detales, medžiagos sudėtį, išėjimo ir veikimo įrašą, ašinio nusidėvėjimo žemėlapį, paviršiaus nuotraukas, gedimų istoriją ir reikalingus tikrinimo dokumentus.
Norėdami sužinoti sistemos pasirinkimą ir veikimo principus, tęskite mūsųlygiagretus dviejų varžtų ekstruderio kreiptuvasarba platesnisdviejų varžtų ekstruderio pasirinkimo vadovas.