Kuo skiriasi paskirstomasis ir dispersinis maišymas?
Pagalvokite apie pasiskirstymą kaip apie vietos klausimą, o apie sklaidą kaip apie domenų ar aglomeratų dydį. Perkėlus didelį pigmento gumulėlį į kitą lydalo dalį, pasikeičia jo vieta. Suskaidžius tą gumulą į mažesnius aglomeratus, pasikeičia jo sklaida. Vienas rezultatas nepatvirtina kito.
| Klausimas | Paskirstomasis maišymas | Dispersinis maišymas |
|---|---|---|
| Kas turėtų pasikeisti? | Erdvinis komponentų vienodumas. | Aglomerato arba dispersinės fazės dydis. |
| Ką daro srautas? | Padalinkite, perorientuokite ir sujunkite medžiagą. | Pakankamai įtempkite, kad deformuotųsi arba sutrūktų. |
| Ką turėtume ištirti? | Sudėtis arba spalvos nuoseklumas apibrėžtuose pavyzdžiuose. | Likę aglomeratai arba fazinė morfologija. |
| Kas yra nepakankamas įrodymas? | Smulkios dalelės viename izoliuotame mėginyje. | Vienodai atrodanti granulių spalva. |
Skirtumas paaiškintasNC būsenos plėtinio varžtų funkcionalumo vadovas. Dauguma tikrų elementų prisideda prie abiejų procesų. Naudingas klausimas yra tai, ar medžiaga gauna reikiamą balansą, o ne tai, ar elementas nuolat priklauso vienai kategorijai.
Norėdami įsigyti, parašykite norimą rezultatą kaip pastebimą reikalavimą. Nustatykite, kas turi tapti vienodesnė, kurie aglomeratai ar fazės požymiai yra nepriimtini ir kaip laboratorija apie juos praneš. Prašymas „geresnio maišymo“ palieka šiuos sprendimus neišspręstus.
Šiame vadove aprašomas kartu besisukantis dviejų sraigtų mišinys. Pirmiausia nustatykite įrangos darbą, jei lyginate vieno sraigto liniją arba priešingo sukimosi PVC procesą. Mūsųvieno sraigto ir dviejų varžtų medžiagos kreiptuvassprendžia šį platesnį pasirinkimą.
Prieš keisdami varžtą, diagnozuokite gedimą
Prieš pavadindami pakaitinį elementą, apibūdinkite defektą. Mes prašytume mėginių, susietų su tuo pačiu veikimo laikotarpiu kaip ir tiektuvas, greičio, temperatūros ir apkrovos įrašai. Pavyzdys be proceso sąlygų apsunkina pakartojamos konfigūracijos problemą atskirti nuo laikinų trikdžių.
| Stebėjimas | Mes prašytume įrodymų | Pirmas sprendimas |
|---|---|---|
| Spalva keičiasi laikui bėgant | Laiku pažymėti mėginiai ir tiektuvo pristatymo įrašai. | Prieš keisdami geometriją, ištirkite dozavimo nuoseklumą. |
| Matomos dėmės | Pjūviai arba mikrografijos, palyginti su gaunamais ingredientais. | Nustatyti aglomeratus, neišsilydžiusias medžiagas, degradaciją arba užteršimą. |
| Defektas atsirado pakeitus receptą | Ankstesnės ir dabartinės formulės, pašarų formos ir nustatymai. | Atskirkite naują apdorojimo užduotį nuo nusidėvėjimo. |
Ką aš patikrinu prieš rekomenduodamas stipresnį maišymą
Kai vertinu dviejų sraigtų maišymo problemą, pirmiausia atskiriu nelygią sudėtį nuo nesuirusių dalelių. Matomų dėmių granulių mėginyje nepakanka, kad būtų pateisinama stipresnė minkymo dalis. Prašau pateikti dervos rūšį, priedų formą ir apkrovą, dabartinį varžtų išdėstymą, šėrimo įrašus ir mėginius, surinktus stabiliomis eksploatavimo sąlygomis.
Kitas mano žingsnis yra nustatyti, kas iš tikrųjų yra tos dėmės. Išnagrinėčiau medžiagos dalis ir palyginčiau defektą su originaliais ingredientais. Aglomeruotas pigmentas, neišlydyta derva ir suirusi medžiaga reikalauja skirtingų atsakymų. Maišymo intensyvumo pridėjimas prieš nustatant defektą gali nukreipti tyrimą netinkama kryptimi. Skirtumas tarp prasto lydymosi ir prasto maišymo taip pat yra pagrindinis įspėjimasJimo Franklando vieno sraigto maišymo vadovas.
Sraigto peržiūrai kartu atsižvelgiu į disko plotį, bloko ilgį, pasvirimo kampą ir perdavimo kryptį. Taip pat tikrinu aplinkinius elementus, padavimo vietas ir išmatuotus tarpus. Minkymo bloko negalima tinkamai įvertinti vien iš jo kampo. Svarbi jo padėtis procese ir į jį patenkančios materialinės sąlygos.
Prieš rekomenduodamas pakeitimą, aš nustatysiu pradinę našumo, faktinės lydymosi temperatūros, pavaros apkrovos ir atitinkamų kokybės matavimų vertę. Tada palyginčiau vieną pagrįstą konfigūracijos pakeitimą, kai procesas stabilizavosi, išlaikant nuoseklų formulavimo ir mėginių ėmimo metodą. Jei šėrimas nestabilus arba susidėvėję esami komponentai, šias problemas išspręsčiau prieš naudodamas naują maišymo sekciją kompensavimui.
Mano priėmimo kriterijus yra sutarta produkto specifikacija. Konfigūracija, kuri pašalina matomus aglomeratus, bet pažeidžia reikiamą pluošto morfologiją arba viršija veikimo ribas, nėra priimtinas patobulinimas. Išsaugočiau konfigūraciją, kuri užtikrina reikiamą maišymo kokybę linijos šiluminėse ir mechaninėse ribose, o ne toliau riboju, nes mašina gali tai toleruoti.
Kaip dviejų sraigtų ekstruderiai sukuria maišymą
Srauto pertvarkymas ir vietinis stresas atlieka skirtingus darbus
Paskirstymo veiksmas atsiranda dėl pakartotinio medžiagos skaidymo, tempimo ir pertvarkymo. Dispersiniam veikimui reikalingi įtempiai, kurių pakanka, kad būtų galima deformuoti išsklaidytą fazę arba įveikti pasipriešinimą aglomerate. Šlyties ir išplėtimo srautas apibūdina deformacijos mechanizmus; jie nėra atskiri kokybės tikslai, pakeičiantys paskirstymą ir sklaidą.
Čarlio MartinoDviejų sraigtų nuolatinio maišymo techninė apžvalgaaprašoma sraigtinių elementų, užpildytų apdorojimo sričių ir transportavimo sekcijų sąveika. Čia naudinga aptarti jo įrangą; farmacinės formulės sąlygos toje apžvalgoje neturėtų būti perkeltos į pramoninio plastiko receptą.
Greitis yra įvestis, o ne priėmimo rezultatas
Vietiniam šlyties srauto interpretavimui įtempis priklauso nuo medžiagos klampos atitinkamoje temperatūroje ir deformacijos greičio. Vien apsisukimų per minutę skaičius neapibrėžia tų sąlygų, nesdalelių sekimo palyginimas žemiauiliustruoja. Palyginkite siūlomą greičio pokytį su faktine lydymosi temperatūra, padavimo greičiu ir kokybės rezultatais, o ne naudokite greitį kaip dispersijos matavimo pakaitalą.
Žiūrėkite daugiau nei vidutinis gyvenimo laikas
Gyvenimo laiko pasiskirstymas apibūdina, kiek laiko skirtingos medžiagos dalys išlieka procese. Peržiūros santraukoje paklauskite, kur atsekamoji medžiaga patenka, kur ji aptinkama ir kokios veikimo sąlygos taikomos. Vidutinės vertės be šios informacijos nepakanka norint palyginti du išdėstymus.
Mūsų rekomenduojamas bandymo įrašas atskiria įvestis nuo rezultatų. Įrašyti nustatymus ir medžiagų pristatymą kaip įvestis; kaip rezultatus užrašykite gatavos medžiagos nuoseklumą ir morfologiją. Laikykite temperatūrą ir apkrovą kaip veikimo apribojimus. Ši struktūra neleidžia bandymo ataskaitoje vadinti didesnį energijos suvartojimą kokybės gerinimu, kol produktas dar nebuvo įvertintas.
Ekstruderio sraigtiniai elementai ir jų maišymo funkcijos
Elementų šeima yra naudinga pradinė etiketė, o ne visa našumo specifikacija.NC valstijos elementų vadovasišskiria transportavimo, atbulinės eigos, minkymo ir dantytus elementus ir paaiškina, kad skirtingų gamintojų nomenklatūra skiriasi. Mes naudotume tikrąjį brėžinį ir geometriją, o ne perkeltume kito tiekėjo kodą į citatą.
| Elementų šeima | Vaidmuo, kurį reikia peržiūrėti | Ko mes prašytume |
|---|---|---|
| Perdavimas | Transporto ir vietinio pildymo sąlygos. | Švinas, ilgis, rankiškumas ir kiti apribojimai. |
| Minkymo blokas | Deformacija, maišymas ir pernešimas arba apribojimas. | Disko plotis, skaičius, bendras ilgis, pakrypimas ir transportavimo kryptis. |
| Dantyta arba specialus maišytuvas | Srauto pertvarkymas ir nuo geometrijos priklausomas įtempių poveikis. | Visas profilis, darbo padėtis ir įrodymai dėl numatytos užduoties. |
Nemanykite, kad perdavimo elementai niekaip neprisideda prie maišymo arba kad kiekvienas dantytas elementas yra išskirtinai paskirstomas. Teisingas palyginimas yra tarp apibrėžtų geometrijų nurodytomis sąlygomis. Prieš aptardami pakeitimo lankstumą, nustatykite, ar brėžinyje aprašytas segmentinis mazgas, ar vientisas varžtas.
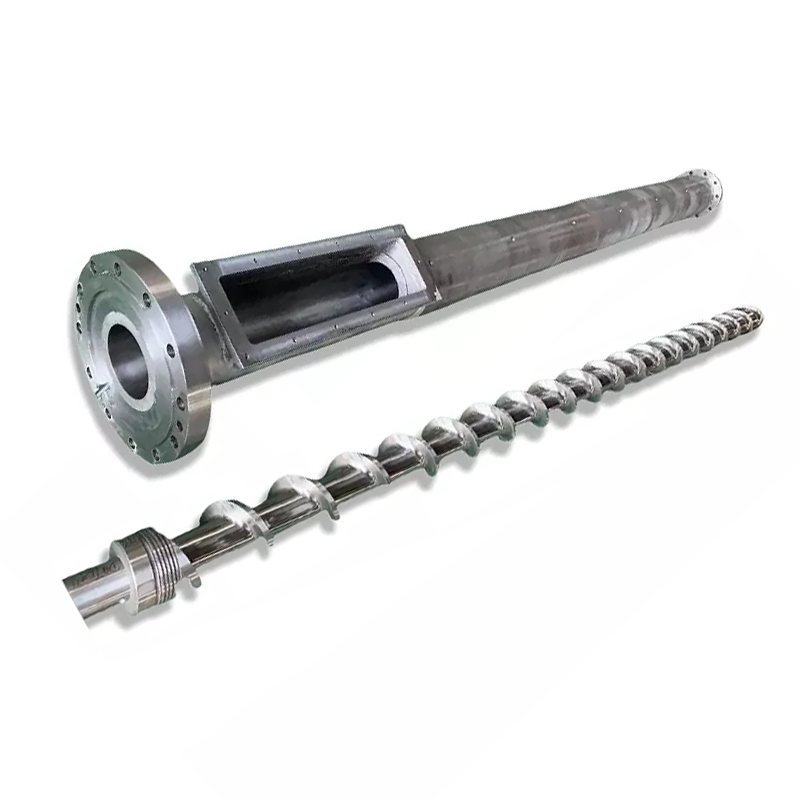
Mūsųkartu besisukantis lygiagretus dviejų varžtų cilindrasprodukto puslapyje nurodomos tos pačios krypties sukimosi, susijungimo ir sujungimo programos. Šie duomenys nustato atitinkamą įrangos kategoriją. Užsakymui patvirtintoje konfigūracijoje vis tiek reikia identifikuoti atskiras darbo dalis ir sąsajas.


Varžtų konstrukcijos ypatybės, kontroliuojančios maišymą, šilumą ir susidėvėjimą
Atskiras disko plotis, diskų skaičius ir bloko ilgis
Tai susiję matmenys, bet jie nėra keičiami aprašymai. Kenneth Russelldviejų sraigtų maišymo analizėpaaiškina žinomą tendenciją, kad platesni diskai skatina dispersinį veiksmą, o siauresni – padalijimą ir perskirstymą. Tai taip pat pabrėžia apribojimo, užpildymo ir lydymosi temperatūros įtaką.
Tokia tendencija nėra universali pirkimo taisyklė. Jei palyginus kartu keičiamas disko plotis, bloko ilgis ir perdavimo elgsena, rezultato negalima priskirti vien pločiui. Paklauskite, kuris kintamasis pasikeitė ir kuris kokybės matavimas pagerėjo.
Nuskaitykite paskirstymo kampą su perdavimo kryptimi ir užpildykite
Neutralus minkymo blokas neturi būdingo siurbimo į priekį; medžiaga vis tiek gali prasiskverbti, veikiant aplinkiniam procesui. Atbulinės eigos elementai prieštarauja transportavimui į priekį. Jų naudingumas priklauso nuo numatomų pripildymo ir slėgio sąlygų. Nei „neutralus“, nei „atvirkštinis“ nėra automatinė instrukcija, skirta tobulinti kiekvieną maišymo sekciją.
| Siūlomas pakeitimas | Reikalingas palyginimo įrašas | Priežastis atmesti teismo procesą |
|---|---|---|
| Skirtinga minkymo geometrija | Matmenys, elementų seka, kokybiški duomenys ir stabilus pralaidumas. | Tikslinis defektas išlieka arba pablogėja reikalinga savybė. |
| Didesnis apribojimas | Faktinė lydymosi temperatūra, slėgis, pavaros apkrova ir padavimo / išleidimo elgsena. | Viršytas mašinos arba medžiagų limitas. |
| Atstatyti darbiniai laisvumai | Suderinti varžto / statinės išmatavimai nurodytose vietose. | Agregatas neatitinka patvirtintų tinkamumo ar tarpo reikalavimų. |
Patvarumas prasideda nuo faktinės pareigos
Skelbiame 38CrMoAlA ir azotavimo gylio diapazoną nuo 0,50 iki 0,70 mmkartu besisukanti gaminio specifikacija. Tai yra medžiagų ir apdorojimo duomenys, o ne maišymo kokybės įvertinimas ar naudojimo trukmės garantija. Jie neapibrėžia važiavimo atstumo.
Abrazyvinės formulės atveju prieš pasirinkdami paviršiaus sistemą prašytume užpildo tapatybės, apkrovos ir nusidėvėjimo žemėlapio. Geometrijos peržiūra ir apsauga nuo nusidėvėjimo yra atskiri sprendimai. Kietesnis paviršius negali įrodyti, kad netinkamas maišymo profilis yra tinkamas. Mūsųlygiagretus dviejų varžtų tarpas ir nusidėvėjimo kreiptuvaspaaiškina suderintą patikrinimo protokolą.
Tikrinkite komponentus tik pagal gamyklos patvirtintas izoliavimo, vėsinimo ir tvarkymo procedūras. Nesumažinkite atstumo ir nekeiskite agregato už mašinos gamintojo patvirtintų ribų, kad gautumėte daugiau maišymo.
Kaip sutvarkyti dviejų varžtų profilį maišymui
Prieš pasirinkdami maišymo bloką, peržiūrėkite apdorojimo užduočių seką. Martynonuolatinio maišymo peržiūraaprašomos dozuojamos padavimo, transportavimo, lydymo, užpildomos maišymo zonos ir išmetimas. Profilis turi teikti šias funkcijas kartu. Atskiro elemento rekomendacija palieka nenurodytas jo įleidimo sąlygas ir pasroviui taikomą slėgį.
Apibrėžkite, kas pasiekia kiekvieną maišymo skyrių
Jei norite atlikti siūlomą pakeitimą, nurodykite, ar sudedamoji dalis patenka kaip granulės, milteliai, skystis ar koncentratas, ir nurodykite jo padavimo vietą. Prieš numatytą sklaidos užduotį paklaustume, kokios lydymosi ar drėkinimo sąlygos yra reikalingos. Maišymo palyginimas neturėtų slėpti pokyčio, kaip sudedamoji dalis patenka į procesą.
Maitinimas, apribojimas ir ventiliacija turi būti prijungti
Prieš pridėdami ribojantį elementą, paprašykite proceso dizainerio patikrinti slėgio ir užpildymo reikalavimus aplink šoninius tiektuvus ir ventiliacijos angas. Nepatvirtintume pakeitimo tik maišymui skirto eskizo, kuriame šios sąsajos praleidžiamos. Įrašykite priimtiną elgesį kiekvieno atidarymo metu kaip bandomojo santraukos dalį.
Nurodykite, kur matuojama medžiagos temperatūra ir kur paimamas kokybiškas mėginys. Priešingu atveju karštesnis rodmuo kitoje vietoje gali būti supainiotas su temperatūros kilimu, kurį sukelia naujas elementas. Matavimo vietas fiksuokite, kai tikslas yra tiesioginis palyginimas.
Maišymo balansą suderinkite su kompozicija
Nurodykite ingredientą, kai jis patenka į ekstruderį. Iš anksto disperguotas spalvos koncentratas ir aglomeruojantis žaliavinis pigmentas neatlieka tos pačios užduoties. Prieš nuspręsdami, ar pagrindinis poreikis yra perskirstymas, deaglomeracija ar abu, prašytume tiekėjo esminės informacijos ir išnagrinėtume gaunamą formą.
| Trumpa medžiaga | Klausimas atsakyti | Įrodymai, kuriuos reikia įtraukti į priėmimą |
|---|---|---|
| Iš anksto išsklaidytos spalvos pagrindinis mišinys | Ar dozavimas ir paskirstymas yra nuoseklūs ir ar yra likutinių aglomeratų? | Laiko/padėties mėginių ėmimas, spalvos nuoseklumas ir taikomas sklaidos įvertinimas. |
| Aglomeruojantis pigmentas arba mineralinis užpildas | Ar sudedamoji dalis buvo sudrėkinta ir liko nepriimtinų aglomeratų? | Apibrėžti aglomerato matavimai ir reikalingos gaminio savybės. |
| Stiklo pluošto junginys | Ar mišinys atitinka vienodumo ir išlaikyto pluošto reikalavimus? | Pluošto morfologija ir nurodytos mechaninės savybės. |
| Polimerų mišinys arba karščiui jautrus junginys | Kokios fazės morfologijos ir temperatūros / laiko ribos taikomos? | Morfologija, skilimo rodikliai ir atitinkami gatavo produkto bandymai. |
Raselomaišant diskusijąkaip medžiagos, kuriai reikia dispersijos, pavyzdį naudoja rišlią suodžius, o intensyvias dalis kontrastuoja švelnesniu pluošto apdorojimu. Tai palaiko su medžiaga susijusią santrauką, o ne taisyklę, kad kiekvienai užpildytai medžiagai reikia griežčiausios konfigūracijos.
Nenurodykite vieno profilio kiekvienam granuliavimo darbui
Mūsųgranuliavimo lygiagretus dvigubas varžtaspuslapyje pateikiamas termoplastinių granulių, įskaitant PE ir PP, gamyba ir palaikomos pirminės bei perdirbtos medžiagos su konfigūracijos pritaikymu. Norint pateikti citatą, šios plačios kategorijos turi būti susiaurintos iki tikrosios rūšies, priedų įkrovimo, pašaro formos ir reikalingo produkto.
Prieš priskirdami naują varžto defektą, paklaustume, ar perdirbto pašaro sudėtis arba užterštumo lygis pasikeitė. Taip pat nepriimtume tik spalvos čekio pluoštu sutvirtintai klasei, kurios pirkimo specifikacija apima mechanines savybes. Priėmimo bandymas turėtų būti atliekamas atsižvelgiant į priedo pridėjimo priežastį.
Kaip patikrinti maišymo kokybę, o ne spėlioti
Kodėl aš lyginu streso poveikį, o ne vien sukimo greitį
Lygindamas maišymo konfigūracijas naudočiau Jan Philipp Oldemeier ir Volker Schöppner tyrimą kaip naudingą atskaitos tašką. Jų tyrimas ištyrė sraigtinius elementus naudojant trimatį srauto modeliavimą ir dalelių sekimą, o ne darant prielaidą, kad kiekviena dalelė patiria vienodas maišymo sąlygas.
ZSK25 geometrijos su PP FPH50 tyrėjai nurodė 220°C lydymosi temperatūrą ir 20 kg/h pralaidumą. Padidinus dantyto maišymo elemento greitį nuo 200 iki 400 aps./min., didžiausias vikšrinių dalelių šlyties įtempių vidurkis padidėjo nuo maždaug 37 900 iki 54 400 Pa. Minkymo blokui KB24 tomis pačiomis sąlygomis atitinkamos vertės padidėjo nuo maždaug 27 900 Pa.
Tai buvo imituoti streso rezultatai, o ne išmatuotas gatavo junginio kokybės pagerėjimas. Autoriai taip pat teigė, kad vis dar laukiama eksperimentinio patvirtinimo.Perskaitykite originalų tyrimą.
Mano inžinerinė išvada yra tokia, kad vien greitis yra neišsami specifikacija. Prieš rekomenduodamas bet kurį elementą gamybai, turėčiau reikalauti įrodymų, kad jo įtempimas pašalina tikrąjį defektą, o po to patikrinama sklaida, lydalo temperatūra, pavaros apkrova ir reikiamos gaminio savybės.
Pasirinkite testą, kuris tinka mėginiui
ISO 23900-5:2015, patvirtintas 2025 m., aprašomas filtro slėgio vertės bandymas, skirtas įvertinti dažiklio dispersiją termoplastiniuose polimeruose. Tai tinkamas metodas, į kurį reikia atsižvelgti, kai naudojami ekstruzijos ir lydalo verpimo koncentratai; laboratorija turi nustatyti taikytinas paruošimo ir tyrimo sąlygas.
ISO 18553:2025skirtas dalelių / aglomeratų dydžiui ir sklaidai poliolefininiuose vamzdžiuose, jungiamosiose detalėse ir junginiuose. Į jo nurodytą taikymo sritį įeina suodžių kiekis mažesnis nei 3 % masės ir pigmento kiekis mažesnis nei 5 %. Netaikykite šios apimties automatiškai labai koncentruotam pagrindiniam mišiniui arba kiekvienai užpildymo sistemai.
Atskirkite kokybės įrašą nuo eksploatavimo įrašo
Norėdami paskirstyti, apibrėžkite, kur ir kada imami mėginiai ir koks konsistencijos matavimas yra tinkamas. Dispersijos atveju apibrėžkite mėginio paruošimą ir atitinkamą aglomerato arba morfologijos įvertinimą. Prieš bandymą suderinkite priimtinumo kriterijus su produkto specifikacija ir laboratorija, o ne pasirinkę tinkamumo slenkstį pamatę rezultatą.
Norėdami palyginti energiją, nurodykite, ar pranešta vertė yra pavaros įvestis, apskaičiuota veleno galia ar platesnės linijos matavimas, ir nustatykite masės srauto pagrindą. Nelyginkite, kitaip nei „MVĮ“ skaičiai, arba nelaikykite vieno vidutinio energijos skaičiaus kaip vietinio streso poveikio įrodymu. Energiją ir apkrovą fiksuotume kartu su kokybe, o ne pakeistume jais kokybės testus.
Mūsų rekomendacija: išlaikyti atskirus stulpelius, kad būtų užtikrinta kokybė, stabili priimta produkcija, lydymosi temperatūra ir mechaninė apkrova. Patvirtinkite konfigūraciją tik tada, kai ji atitinka sutartus reikalavimus kiekviename atitinkamame stulpelyje.
Sraigto konfigūracijos peržiūra maišymo kokybei ir ilgaamžiškumui
Naudokite kontroliuojamą peržiūrą, o ne nesusijusių koregavimų seką. Toliau pateikta darbo eiga yra mūsų siūlomas metodas, kaip maišymo skundą paversti konfigūracijos aprašymu. Tai neleidžia dirbti už mašinos gamintojo ribų arba nepakeičia gamyklos pakeitimų kontrolės ir saugos procedūrų.
-
Apibrėžkite defektą ir priėmimo tikslą
Apibūdinkite defektą su tipiniais pavyzdžiais ir reikiama gaminio specifikacija. Prieš keisdami liniją, nuspręskite, kurie pasiskirstymo, sklaidos ir galutinių savybių matavimai lems priėmimą.
-
Įrašykite palyginamą bazinę liniją
Įrašykite formulės peržiūrą, sudedamųjų dalių formą, padavimo greitį, sraigto greitį, išmatuotą lydymosi temperatūrą, slėgį, pavaros apkrovą ir stabilią priimtą produkciją. Pavyzdžius pažymėkite tuo pačiu veikimo laikotarpiu ir matavimo vietomis.
-
Patikrinkite padavimą, tirpimą ir susidėvėjimą
Peržiūrėkite tiektuvo konsistenciją ir nustatykite defekte esančias daleles. Jei įtariate susidėvėjimą, prieš rekomenduodami peržiūrėti maišymo geometriją, atlikite atitinkamus varžto ir cilindro matmenis pagal patvirtintas tikrinimo procedūras.
-
Pasirinkite vieną pagrįstą pakeitimą
Nurodykite mechanizmą, kurį ketinama pašalinti pakeitimu. Dokumentuokite elemento matmenis, kryptį, seką ir paveiktas sąsajas. Tegul atsakingas proceso inžinierius patvirtina pakeitimą ir jo veikimo ribas.
-
Palyginkite, kai procesas stabilizuosis
Naudokite sutartą stabilizavimo ir mėginių ėmimo procedūrą. Laikykite formulę ir bandymo metodą nuosekliai, užrašykite visus neišvengiamus skirtumus ir palyginkite kokybę su temperatūra, apkrova ir priimtina galia.
-
Priimkite, peržiūrėkite arba grįžkite į pradinę padėtį
Priimkite pakeitimą tik tuo atveju, jei jis atitinka iš anksto nustatytus kokybės ir veikimo kriterijus. Jei nepavyksta, išsaugokite išvadas ir laikykitės patvirtintos grąžinimo ar peržiūros procedūros, užuot įtraukę kitą apribojimą be naujos hipotezės.
Ko mums reikia komponento santraukai
Atsiųskite mašinos tapatybę, konfigūracijos brėžinį, vardinį varžto skersmenį, atstumą nuo centro, veleno arba pavaros jungties duomenis ir bet kokį išmatuotą nusidėvėjimo žemėlapį. Įtraukite aukščiau pateiktą medžiagą ir veiklos įrašus. Segmentuotai sistemai nustatykite elementų seką; jei tai vientisas varžtas, visame brėžinyje nurodykite darbines dalis. Mechaniniam pritaikymui ir maišymo charakteristikoms reikia atlikti atskirus priėmimo patikrinimus.
Dažnai užduodami klausimai
Ar paskirstomasis maišymas gali suskaidyti pigmento aglomeratus?
Paskirstomasis maišymas pirmiausia perskirsto medžiagą; tai savaime neįrodo, kad turimo įtempio pakanka aglomeratui sulaužyti. Tikras elementas gali prisidėti prie abiejų maišymo režimų. Prieš nuspręsdami, ar reikia daugiau dispersinio poveikio, ištirkite likusius aglomeratus atskirai nuo spalvos ar sudėties vienodumo.
Ar didėjantis sraigto greitis visada pagerina maišymą?
Ne. Greitis yra veikimo įvestis, o priimtinas maišymas yra išmatuotas produkto rezultatas. Palyginkite greičio pokytį su padavimo sąlygomis, faktine lydalo temperatūra, pavaros apkrova ir sutartais kokybės bandymais. Nepriimkite didesnio apsisukimų skaičiaus nustatymo, jei nebeatitinka reikiamų gaminio savybių arba veikimo ribų.
Ar 90 laipsnių minkymo blokai visada yra geresni dispersijai?
Ne. Paskirstymo kampas yra tik vienas geometrijos kintamasis. Taip pat reikia peržiūrėti disko plotį, bendrą bloko ilgį, transportavimo kryptį, užpildymo sąlygas ir aplinkinę konfigūraciją. Neutralus blokas gali praleisti medžiagą veikiant aplinkiniam procesui; neutralus nereiškia, kad medžiaga nejuda.
Ar dantyti maišymo elementai taip pat gali užtikrinti dispersinį maišymą?
Taip, priklausomai nuo geometrijos ir eksploatavimo sąlygų. Elementas, apibūdinamas kaip paskirstymo maišytuvas, vis tiek gali sukelti vietinius įtempius. Reikalaukite įrodymų apie faktinį profilį ir materialines pareigas, o ne vertinkite kategorijos pavadinimą kaip išsamų jos veiklos aprašymą.
Kodėl pridėjus daugiau minkymo blokelių gali likti spalvotų dryžių?
Daugiau minkymo blokų patys nenustato ir nepašalina priežasties. Patikrinkite dozavimo stabilumą, gaunamos sudedamosios dalies formą, lydymosi sąlygas ir panašiu būdu paimtus mėginius. Tada prieš keisdami konfigūraciją nustatykite, ar likusi problema yra erdvinis pasiskirstymas, nedispersiniai aglomeratai ar kitas defektas.
Ką reiškia varžtų mentės konfigūracija dviejų sraigtų ekstruzijoje?
Šiam vadovui naudinga konfigūracija yra ašinis transportavimo, minkymo ir maišymo sekcijų išdėstymas, įskaitant jų matmenis ir kryptį. Piešinyje naudokite tuos konkrečius terminus. Vadinant visą agregatą ašmenų konfigūracija, nenurodomos jo apdorojimo funkcijos arba nepakeičiami skirtingų tiekėjų elementų kodai.