Naujienos

Kaip varžtas gali atitikti atsparumo dilimui ir didelio tikslumo apdorojimo reikalavimus?

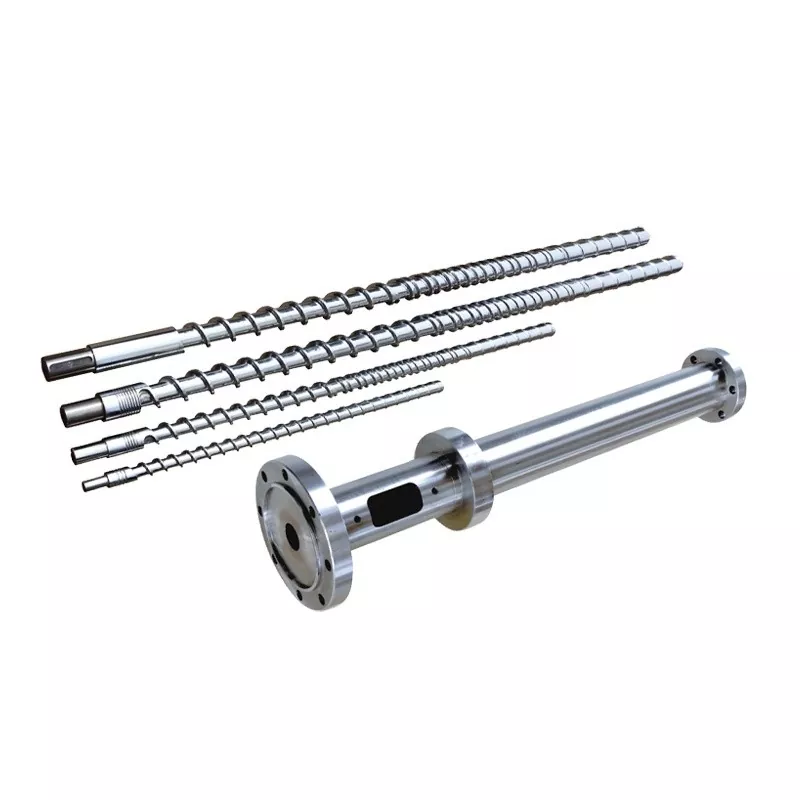
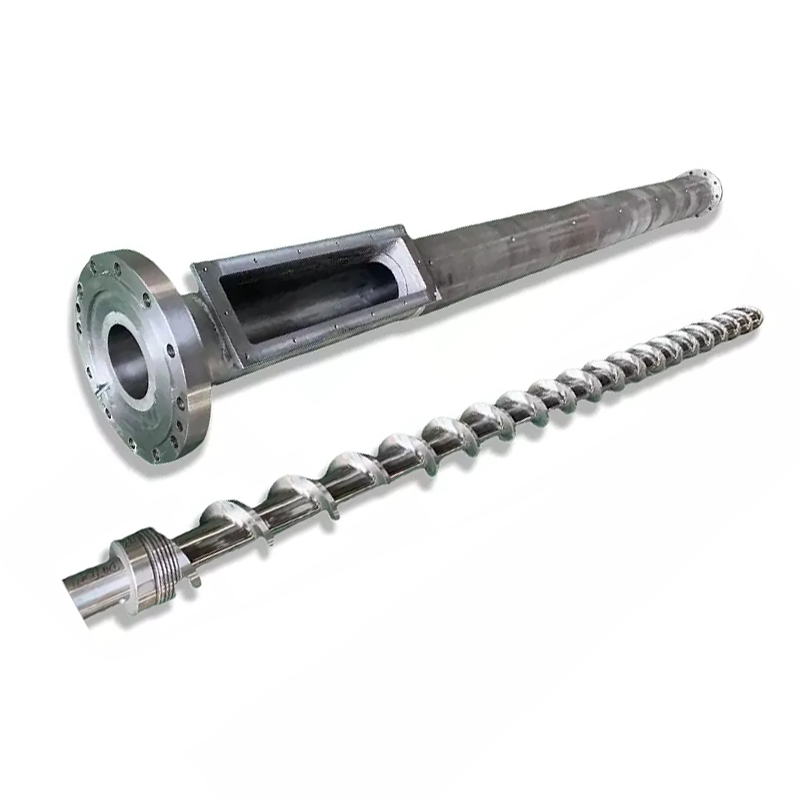
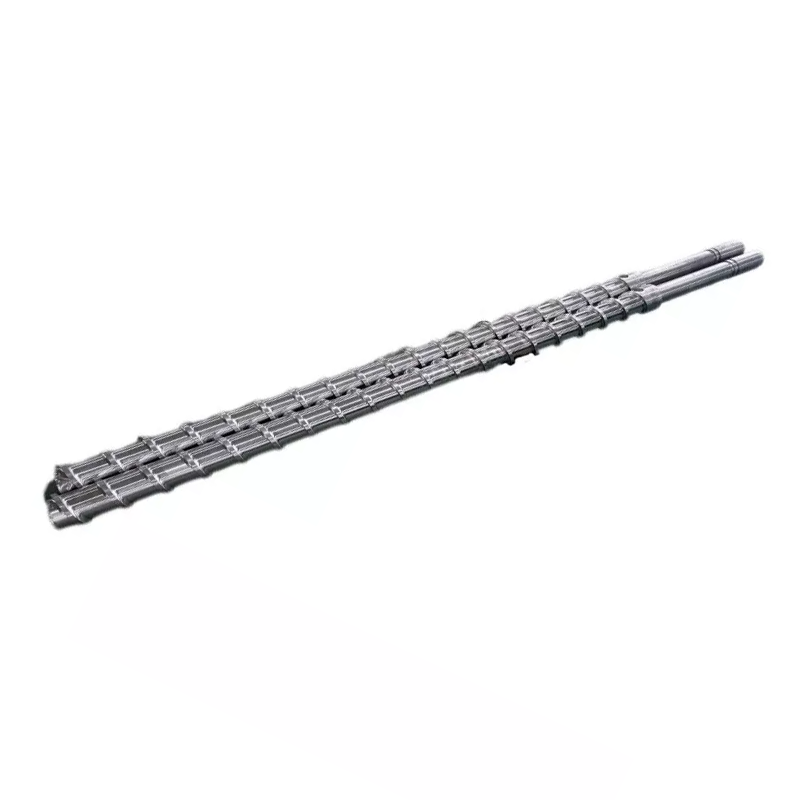
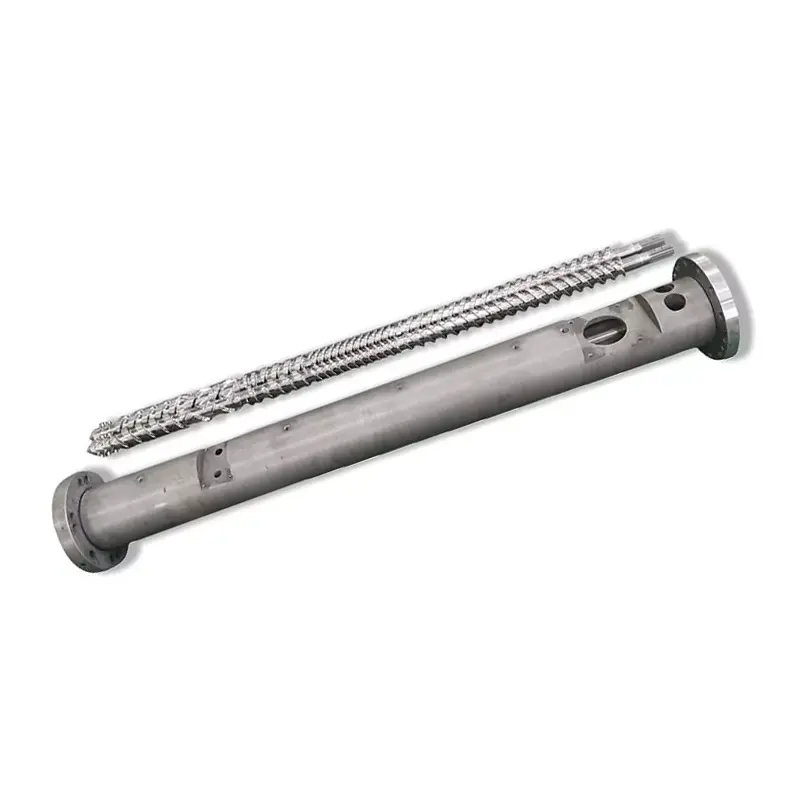
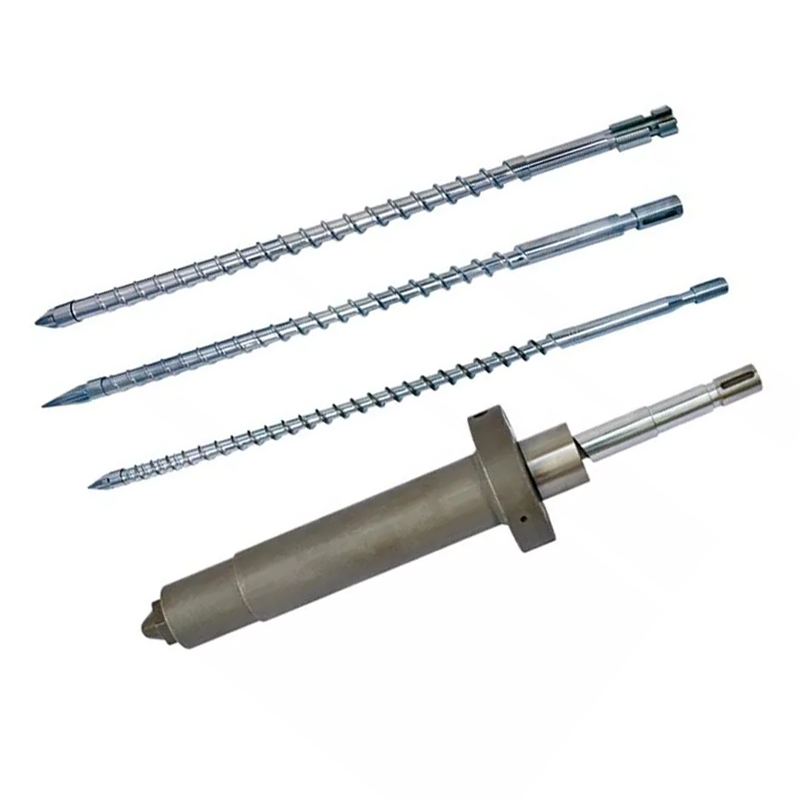
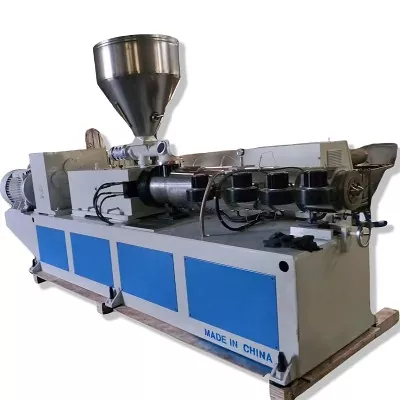
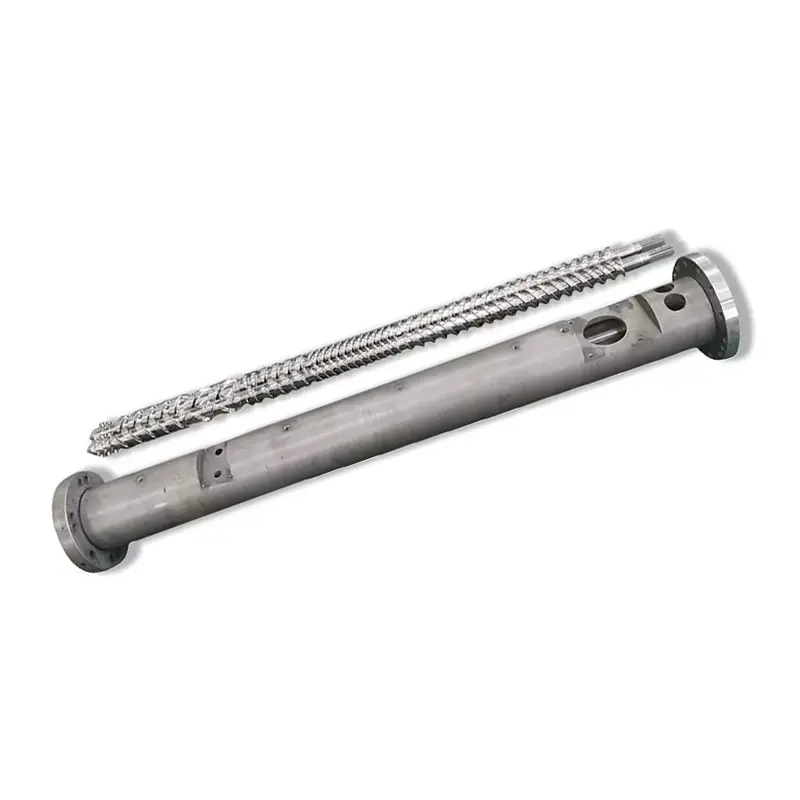
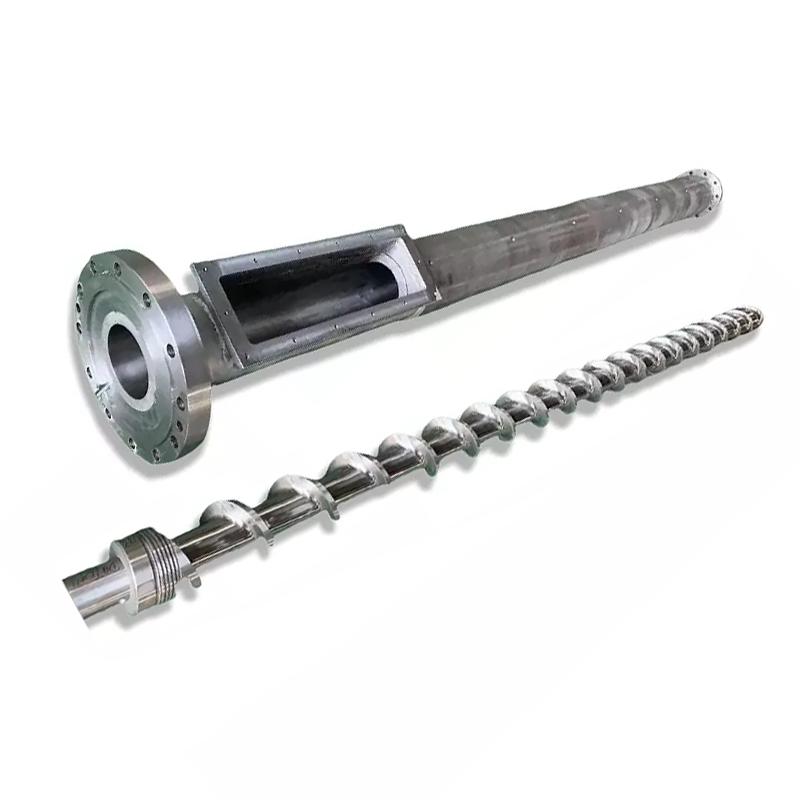
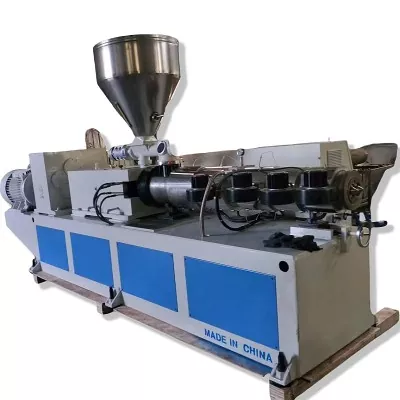
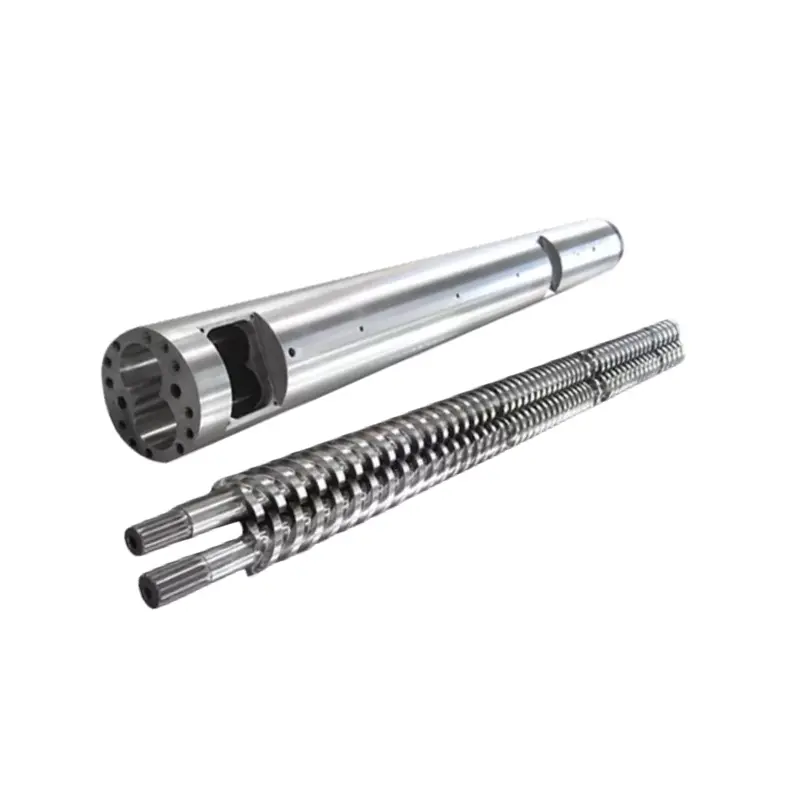
Plastiko ekstruzijos ir liejimo įpurškimo srityjevienas varžtasyra pagrindinė visos gamybos linijos galios dalis. Puikiai suprojektuotas ir tiksliai pagamintas, jis ne tik lemia medžiagų transportavimo ir plastifikavimo kokybės stabilumą, bet ir tiesiogiai veikia gatavų gaminių matmenų tikslumą ir gamybos tęstinumą. Sudėtingos medžiagos, kurių sudėtyje yra stiklo pluošto, kalcio karbonato, mineralinių užpildų ir korozinių priedų, išlaikant puikų atsparumą dilimui ir stabilų šios pagrindinės dalies apdorojimo tikslumą, esant ilgalaikei didelei apkrovai, didelei trinčiai ir aukštai temperatūrai, tapo įrangos vadovų ir procesų inžinierių techniniu akcentu.

single-screw

Susidėvėjimas ir korozija: pagrindinės priežastys, pagrįstos gamybos duomenimis

Veiksniai, lemiantys priešlaikinį varžto paviršiaus gedimą, yra tiesiogiai susiję su apdorojamų medžiagų savybėmis. Skirtingos medžiagos sukuria skirtingus pažeidimo mechanizmus aVienas varžtas,reikalaujantys tikslinių apsaugos sprendimų. Žemiau esančioje lentelėje apibendrinami trys dažniausiai pasitaikantys materialinės žalos tipai ir jų padariniai:

Medžiagos tipas / būklė Pagrindinis žalos mechanizmas Specifinis poveikis vienam sraigtui
Stiklo pluoštas, kalcio karbonatas, mineraliniai užpildai Dilimas ir pjovimas kietomis dalelėmis Sraigto kraštai suapvalėja, sumažėja transportavimo efektyvumas, padidėja prošvaisa
PVC, EVA, TPR ir kitos karščiui jautrios medžiagos Aukštoje temperatūroje išsiskiriančios ėsdinančios dujos (pvz., HCl). Mikroporos ir įdubimai ant metalo paviršiaus, stiprumo sumažėjimas
Didelio klampumo lydalas arba perdirbta medžiaga Vietinis perkaitimas dėl didelio šlyties įtempio Pagreitėjęs paviršiaus nuovargis, susidėvėjimas, įtrūkimai ar skilimas


Faktinėje gamyboje abrazyvinis nusidėvėjimas ir cheminė korozija dažnai keičiasi, o tai dar labiau pagreitina varžto nusidėvėjimą. Todėl visa apsaugos sistema turi būti sukurta iš trijų aspektų: medžiagos, terminio apdorojimo ir paviršiaus inžinerijos.

Pagrindiniai techniniai būdai, kaip pagerinti atsparumą dilimui ir tikslumą

Pagrindiniai procesai: sisteminga apsauga nuo pagrindinės medžiagos apdorojimo iki kietosios dangos

Siekdami didelio atsparumo dilimui ir didelio tikslumo, profesionalūs gamintojai paprastai taiko tokią laipsniško proceso sistemą:

  • Pagrindinės medžiagos grūdinimas ir grūdinimas– Naudokite 38CrMoAlA legiruotą plieną, atlikite grūdinimą ir grūdinimą aukštoje temperatūroje, kad gautumėte vienodą grūdinto sorbito struktūrą, pašalintumėte kalimo įtempį ir užtikrintumėte gerą šerdies tvirtumą.
  • Tikslus šlifavimas– Norėdami užtikrinti skrydžio profilio geometrinį tikslumą, naudokite didelio tikslumo cilindrinius ir CNC srieginius šlifuoklius. A tiesumas, žingsnio tolerancija ir paviršiaus šiurkštumasVienas varžtasyra valdomi iki mikronų lygio, sumažinant lydalo srautą ir vietinę trintį.
  • Paviršiaus azotavimas– Užtepkite dujinį arba jonų nitridavimą, kad ant varžto paviršiaus susidarytų 0,3–0,6 mm baltas sluoksnis, kad būtų pasiektas HV900–1100 paviršiaus kietumas, žymiai pagerinant atsparumą dilimui ir išlaikant šerdies kietumą.
  • Galvaninis arba beelektrinis dengimas– Labai korozinėms medžiagoms (pvz., PVC, fluoroplastikai), ant nitriduoto sluoksnio uždėkite kieto chromo arba beelektrinio nikelio sluoksnį, kad užsandarintumėte mikroporas ir padidintumėte atsparumą korozijai, kartu sumažinant lydalo sukibimą.
  • Dviejų lydinių purškiamas suvirinimas (PTA arba lazerinis apvalkalas)– Labai abrazyvinėms medžiagoms, tokioms kaip stiklo pluoštas, kalcio karbonatas ar perdirbta medžiaga, antgalius užtepkite nikelio arba kobalto lydinio, kad būtų pasiektas didesnis nei HRC60 kietumas. Ši kompozicinė struktūra leidžia varžtui išlaikyti stabilų plastifikavimo pajėgumą ir tikslų tarpą esant didelio greičio ekstruzijai ir korozinėje aplinkoje.

Tikslus apdirbimas ir procesų suderinimas: vienodo plastifikavimo ir gaminio nuoseklumo užtikrinimas

Didelis tikslumas susijęs ne tik su paties varžto matmenų tolerancija, bet ir su tarpo tarp varžto skersinio išorinio skersmens ir cilindro vidinės sienelės valdymu. Patirtis rodo, kad kontroliuojant tarpą tarp aVienas varžtas o statinė per 0,10–0,20 mm (priklausomai nuo skersmens) žymiai sumažina lydalo nuotėkį ir padidina specifinę galią. Be to, optimizuoti geometriniai parametrai (suspaudimo laipsnis, L/D santykis), suderinti su grioveliais statinės padavimo įvorėmis, gali pasiekti didelį plastifikavimą šlyties jėgomis esant mažesniam sraigto greičiui, sumažinant lydymosi temperatūrą maždaug 10 °C, taip pagerinant gaminio paviršiaus kokybę ir matmenų stabilumą.

Visi sprendimai atšiaurioms eksploatavimo sąlygoms

Dėl specialių medžiagų, tokių kaip medienos ir plastiko kompozitas (WPC), labai užpildytas inžinerinis plastikas ir perdirbtos medžiagos, pirmaujantys gamintojai perėjo nuo paprasto dalių apdorojimo prie integruotų techninių paslaugų, apimančių „medžiagų parinkimą – proceso projektavimą – tolesnį apdorojimą“.

Pavyzdžiui, sustiprintam nailonui, kuriame yra daugiau nei 30 % stiklo pluošto, varžtas gali būti suprojektuotas su kintamu žingsniu ir kintamu kanalo gyliu su apvaliais perėjimais skrydžio šaknyje, kad būtų sumažinta įtempių koncentracija. Kartu su dvigubo lydinio purškiamuoju suvirinimu ir veidrodiniu poliravimu (paviršiaus šiurkštumas Ra ≤ 0,05 μm), tai sumažina anglies nuosėdų riziką ir palengvina valymą.

single-screw

Išvada: ilgalaikė investicijų į didelio našumo varžtą vertė

Apibendrinant, aVienas varžtaspagamintas naudojant tikslią konstrukciją ir daugybę apsauginių apdorojimų, ne tik žymiai prailgina savo tarnavimo laiką, bet ir pagerina ekstruzijos ir liejimo energijos vartojimo efektyvumą, sumažina priežiūros dažnumą ir užtikrina produkto kokybės pastovumą. Kai plastiko apdirbimo įmonės pasirenka gamintoją kaipZhoushan Nanhaiya Plastic Machinery Co., Ltd.– turinti visą proceso grandinę, precizinio apdirbimo įrangą ir didelę pramonės patirtį – jie įgyja vieno langelio techninę garantiją nuo varžtų medžiagos, terminio apdorojimo iki paviršiaus padengimo, padėdami tvirtą pagrindą ilgalaikei stabiliai gamybai.

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti