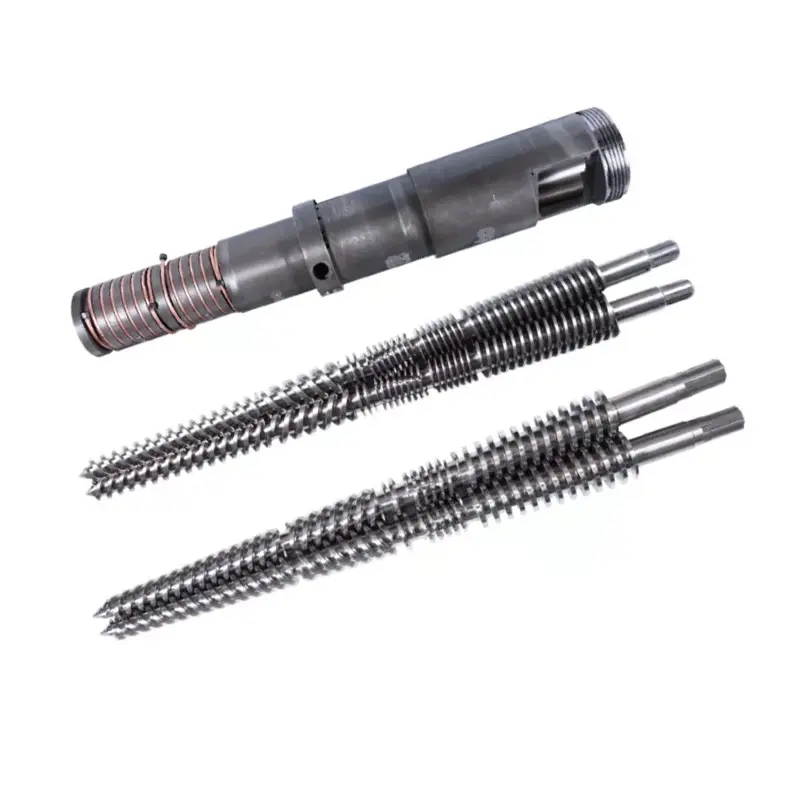
WPC formos negalima pasirinkti iš gaminio nuotraukos ir išorinių matmenų. Įrankiai turi atitikti medienos plastiko formulę, profilio sekciją, galią, ekstruderio išleidimą, kalibravimo metodą, aušinimo liniją ir gatavos plokštės ar profilio veikimo testus.


Greitas atsakymas
Norėdami nusipirkti aWPC ekstruzijos forma, atsiųskite galutinį skerspjūvį su leistinais nuokrypiais, visą polimero ir medienos užpildo formulę, medžiagos paruošimo metodą, tikslinį išėjimą ir linijos greitį, ekstruderio sąsają, paskesnio aušinimo išdėstymą ir gatavo produkto priėmimo planą. Brėžinyje pažymėkite matomus paviršius, kritines sienas, vidines briaunas, ertmes, spindulius ir bet kokius įspaudų ar šlifavimo plotus.
Nepriimkite įrankių tik iš sausų matmenų ataskaitos. Sutartą formulę perbraukite per numatytą liniją, leiskite profiliui atvėsti, tada išmatuokite matmenis, sienelės ir briaunelės storį, tiesumą, posūkį, paviršiaus būklę ir masę per ilgį. Už gaminio veikimo bandymus atsako gatavo produkto gamintojas.
Pirkite formavimo sistemą, o ne izoliuotą plieno bloką
Ekstruzijos forma sukuria karštą profilį, kai WPC lydalas palieka ekstruderį. Tas profilis vis dar minkštas ir gali keisti formą. Kalibratoriai, aušinimo sekcijos, atramos, nuėmimo ir pjovimo įranga ją laiko ir stabilizuoja. Ant suoliuko tinkamai atrodantis štampas gali sukurti nestabilų profilį, jei tos pasroviui esančios dalys jo nesutampa.
Nanhaiya WPC formų asortimente naudojami plieniniai korpusai su grūdintais ir poliruotais paviršiais. Formos yra apdirbtos CNC ir termiškai apdorotos, taip pat yra pasirenkami aušinimo kanalai. Produkto aprėptis apima lakštus, lentas ir profilius, įskaitant paklotus, tvoras, plokštes ir lauko baldų komponentus, pagamintus iš PE arba PP su medienos užpildu.
| Pirkti prekę | Jo darbas | Kas turi būti citatoje |
|---|---|---|
| Adapteris ir įvadas | Sujungia ekstruderio išleidimą su profilio srauto taku | Flanšas, varžto raštas, registras, sandariklis, lydalo įleidimo anga, centro aukštis, šildytuvo ir jutiklio detalės |
| Ekstruzijos štampai | Paskirsto lydalą ir suformuoja karšto profilio sekciją | Korpuso ir intarpų brėžiniai, medžiaga, apdorojimas, šildymo zonos, srauto paviršiaus apdaila ir reguliavimo taškai |
| Kalibratorius arba dydžio nustatymo įrankiai | Palaiko svarbius paviršius ir matmenis ankstyvo aušinimo metu | Sekcijų skaičius, kontaktiniai paviršiai, vakuuminės arba vandens jungtys, reguliavimas ir montavimas |
| Aušinimo įrankiai | Pašalina šilumą, kai palaikomas profilis | Aušinimo kanalai, vandens poreikis, rezervuaro arba plokščių išdėstymas ir jungčių dydžiai |
| Keisti dalis | Leidžia planuoti gaminio variantus arba pakeičia įprastinius dėvėjimo elementus | Brėžinio numeriai, suderinamumo matrica, atsarginis kiekis ir keitimo procedūra |
| Valdymas ir palaikymas | Nustato įrankius ir apsaugo ekstruderio jungtį | Dalių svoriai, kėlimo taškai, stovas, bėgiai, vidurio linijos reguliavimas ir laikymo įranga |
| Dokumentacija | Kontroliuoja gamybą, montavimą, veikimą ir būsimą keitimą | Patvirtinti brėžiniai, medžiagų sąmata, patikrinimo protokolai, vadovas ir atsarginių dalių sąrašas |
Mūsų gamyklos vaizdas:frazė „vienas WPC formų rinkinys“ yra per neaiški kainų palyginimui. Vienas tiekėjas gali pasiūlyti tik šildomą štampo korpusą. Kitas gali apimti adapterį, kelis kalibratorius, aušinimo plokštes, atramas, atsarginius šildytuvus ir paleidimo nurodymus. Prašome pirkėjo palyginti eilutės elemento apimtį prieš lyginant bendrą sumą.



Galutinis profilio brėžinys yra atskaitos taškas
Katalogo nuotraukoje rodoma produktų šeima, tačiau joje slepiama informacija, kuri valdo įrankius. Mums reikia pjūvio vaizdo su matmenimis ir leistinomis nuokrypomis. Brėžinyje taip pat turėtų būti nurodyti paviršiai, kurie dera su spaustukais, tvirtinimo detalėmis, rėmeliais ar kitais profiliais, nes šios savybės dažnai nusipelno griežtesnės kontrolės nei dekoratyvinis veidas.
Jei norite tuščiavidurio profilio, nurodykite kiekvieną sienos ir tinklelio matmenis. Nepalikite vidinių ertmių kaip meninio modelio. Jų geometrija turi įtakos medžiagos pasiskirstymui, vėsinimui, standumui, profilio svoriui ir atkarpos elgesiui ištraukiant.
- Bendras plotis, aukštis ir profilio orientacija
- Sienelės storis ant kiekvieno išorinio paviršiaus
- Vidinis juostos storis ir padėtis
- Ertmės dydis, kiekis ir geometrija
- Kampinis ir vidinis spindulys
- Grioveliai, liežuvėliai, spaustukai ir tvirtinimo detalės
- Kritinės leistinos nuokrypos ir tikrinimo taškai
- Leidžiamas lankas, sukimas ir tiesumas
- Tikslinė ilgio vieneto masė
- Matomi paviršiai ir paviršiaus defektų ribos
- Reljefinis, šlifavimo ar šepečiu tepimas
- Pjovimo ilgis ir pasroviui skirtas pjovimo būdas
- Tvirta, tuščiavidurė, dengta arba koekstruzinė konstrukcija
- Patvirtintas pagrindinis pavyzdys ir peržiūros data
Neapdorokite štampavimo angos kaip šaltai apdoroto profilio kopijos.Karšta WPC sekcija gali pasikeisti dėl štampo išsipūtimo, ištraukimo, kalibravimo ir aušinimo. Įrankių kompensavimas turi būti sukurtas atsižvelgiant į faktinę formulę, išvestį ir paskesnę sistemą.
Mūsų gamyklos vaizdas:švarus 3D atvaizdavimas yra naudingas parduodant, tačiau tai yra prastas gamybos dokumentas. Klausiame, kurie paviršiai sujungiami su kita dalimi, kuri siena kontroliuoja stiprumą, kurį veidą mato klientas ir kur augalas gali priimti variacijas. Šis prioritetų žemėlapis yra naudingesnis nei tos pačios griežtos tolerancijos kiekvienoje eilutėje.


WPC yra formulių šeima, o ne viena žaliava
Įrankių gamintojui reikia daugiau nei raidžių WPC. Polimeras gali būti PE, PP arba PVC. Medienos komponentas gali skirtis rūšimi, dalelių forma, dydžio pasiskirstymu ir drėgmės būkle. Formulėse taip pat gali būti mineralinio užpildo, lubrikanto, jungiamosios medžiagos, pigmento, stabilizatoriaus, putojančios medžiagos arba perdirbtos medžiagos.
„Nanhaiya“ WPC formų puslapyje kaip tikslinės medžiagos nurodomos PE ir PP su medienos užpildu. Jos gaminių ir pritaikymo spektras taip pat apima PVC putplasčio plokštę ir specializuotą PE medienos-plastiko apdirbimą. Nurodykite tikslią gamybos formulę, kad forma būtų skirta medžiagai, kuri į ją pateks.
| Formulės įvestis | Kodėl įrankių tiekėjui to reikia | Ką siųsti |
|---|---|---|
| Matricos polimeras | Keičia lydymosi elgseną, temperatūros langą, ištraukimą ir aušinimo reakciją | Tiksli dervos klasė, tiekėjo duomenų lapas ir procentas |
| Medienos komponentas | Įtakoja pašarų elgesį, srauto pasipriešinimą, drėgmės apkrovą ir paviršiaus išvaizdą | Medienos rūšis, miltai ar pluoštas, dalelių diapazonas, tūrinis tankis, drėgmės būklė ir procentas |
| Mineralinis užpildas | Keičia klampumą, svorį, susidėvėjimą ir paviršių | Medžiagos pavadinimas, dalelių duomenys, apdorojimas ir procentas |
| Tepalas ir perdirbimo pagalbinė medžiaga | Įtakoja štampo atpalaidavimą, slėgį, paviršiaus ir paskesnį apdorojimą | Produkto pavadinimas, pridėjimo greitis ir maišymo seka |
| Jungiamoji medžiaga ir stabilizatorius | Pakeičia junginio ir galutinio produkto veikimą | Įvertinimas ir procentas bei visi apdorojimo apribojimai |
| Pigmento arba dangtelio sluoksnis | Įtakoja matomą paviršių, šiluminį atsaką ir koekstruzijos išdėstymą | Spalvų sistema, sluoksnio storio tikslas, koekstruderio padėtis ir srauto santykis |
| Perdirbtas turinys | Gali padidinti klampumą, užterštumą ir drėgmės pokyčius | Šaltinis, paruošimas, didžiausias procentas ir partijos kitimas |
| Putojimo sistema | Keičia tankio raidą, slėgį ir matmenų atkūrimą | Visa formulė, tikslinis tankis ir apdorojimo langas |
JAV žemės ūkio departamento Miško produktų laboratorija paaiškina, kad WPC drėgmė gali būti pašalinta prieš apdorojant, atliekant atskirą mišinio sudarymo etapą arba atliekant ekstruzijos procesą. Jo techniniame skyriuje taip pat pažymima, kad WPC gamintojai naudoja skirtingus įrangos maršrutus, įskaitant iš anksto sumaišytas granules per vieną varžtą, vieno etapo dviejų sraigtų mišinį ir profiliavimą bei tandemines sistemas. Forma turi būti suderinta su maršrutu, kuriuo ji lydosi.
Referencinės formulės taisyklė:Įrankio sutartyje nurodykite vieną patvirtintą formulę ir paruošimo būdą. Galimi pokyčiai ateityje, tačiau komandai reikia bazinės linijos, kai keičiasi slėgis, paviršius, matmenys ar išeiga.
Drėgmė nusipelno savo RFQ eilutės. Burbuliukai, skylutės ir nestabilus paviršius formoje gali atsirasti sandėliuojant, džiovinant, maišant, tiekiant ar išvėdinant. Poliruotas srauto paviršius negali pašalinti mišinyje likusio vandens.
Suderinkite formą su WPC lydalo gamybos būdu
Iš anksto sumaišytos WPC granulės, einančios per vieno sraigto profiliuotoją, pasiekia formą kitaip nei sausas mišinys, kuris sumaišomas ir formuojamas vienu dviejų sraigtų procesu. Išvestis gali turėti skirtingą slėgio stabilumą, temperatūros pasiskirstymą ir jautrumą ekrano apribojimui. Paprašykite formų tiekėjo peržiūrėti ekstruderį ir adapterį, ne tik profilį.
| Gamybos maršrutas | Įprastas pirkimo dėmesys | Formos įleidimo angoje reikalinga informacija |
|---|---|---|
| Iš anksto sumaišytos granulės ir vieno sraigto profiliavimas | Tolygus transportavimas, lydymas, slėgio generavimas ir profilio formavimas | Granulių klasė, drėgmė, varžto skersmuo, galia, lydymosi temperatūra, slėgio diapazonas ir filtravimas |
| Vieno etapo dviejų sraigtų sujungimas ir profiliavimas | Maitinimas, maišymas, drėgmės šalinimas ir formavimas vienu nepertraukiamu maršrutu | Visa formulė, tiekimo planas, ventiliacija, varžtų konfigūracija, išleidimo slėgis, temperatūros ir greičio kitimas |
| Tandemo ekstruzija | Atskirkite mišinio arba džiovinimo funkciją nuo galutinio slėgio ir profiliavimo | Perdavimo metodas, antrojo ekstruderio duomenys, lydymosi būklė, valdymo logika ir trikdžių valdymas |
| Koekstruduotas dangtelis arba funkcinis sluoksnis | Stabilus sluoksnio pasiskirstymas ir sukibimas aplink profilį | Šerdies ir dangtelio formulės, srauto santykis, įleidimo orientacija, individualūs slėgiai ir sluoksnio storio priimtinumas |
Nanhaiya reikmenyspavieniai varžtai, lygiagrečiai dvigubi varžtai, kūginės dvisraigtinės statinėsirplastiko ekstruderio mašinos. Plastifikavimo sekciją pasirinkite pagal proceso darbą. Tada suprojektuokite formą pagal lydymosi būklę, kurią sekcija gali išlaikyti.
Jei naudojate abrazyvinę medieną ir mineralais užpildytas formules, prieš didindami pelėsių apribojimą peržiūrėkite varžtų ir cilindrų susidėvėjimo paketą. esamas Nanhaiya vadovas,WPC ekstruzijos varžtas: kaip sustabdyti medienos ir plastiko susidėvėjimą, apima vėdinimą, temperatūrą ir paviršiaus pasirinkimą, nekartojant šiame straipsnyje pateiktų sprendimų dėl profilio įrankių.
Mūsų gamyklos vaizdas:kai nauja forma padidina slėgį, dažnai iš karto kaltinamas štampas. Kartais apribojimas yra neteisingas. Kartais varžtas negali tiekti vienodo, visiškai paruošto lydalo pageidaujamu greičiu. Palyginame slėgį prieš ir po pakeitimų, patikriname ekrano ir medžiagos būklę ir patvirtiname tikrą grynąją galią prieš dar kartą pjaunant srauto kelią.

Profilio srautas turi ateiti kartu į štampavimo išėjimą
Vienoje WPC profilyje gali būti storos išorinės sienos, plonos vidinės juostos, gilūs grioveliai ir maži kampai. Kiekvienas kelias skirtingai priešinasi srautui. Jei lydalas per greitai pasiekia vieną sritį, o kitą per lėtai, profilis gali trauktis, susisukti, plyšti arba matyti netolygų tankį ir paviršių.
Įrankių konstrukcija naudoja pereinamąją formą ir vietinį srauto pasipriešinimą, kad subalansuotų sekciją. Tikslas nėra vienodas greitis kiekviename vidiniame taške. Tikslas yra stabilus profilis prie išėjimo, kurį kalibratorius gali palaikyti be pernelyg didelės korekcijos.
Išorinės sienos
Matomiems veidams reikalingas stabilus tiekimas ir tinkamas paviršius prie štampo lūpos. Storos sekcijos taip pat perneša daugiau šilumos į kalibratorių ir gali atvėsti lėčiau nei plonos dalys.
Vidiniai tinklai
Ploni šonkauliai yra pažeidžiami dėl nepilno užpildymo arba plyšimo. Jų padavimo takai, sankryžos ir pasroviui skirta atrama turėtų būti matomi įrankių ir priėmimo brėžiniuose.
Grioveliai ir kampai
Mažos funkcijos gali sustiprinti vietinį srautą ir užbaigti problemas. Pažymėkite funkcines briaunas, kad įrankio korekcija apsaugotų prigludimą, o ne pagerintų nekritinį paviršių.



Mūsų gamyklos vaizdas:pelėsių korekcija turi turėti išmatuotą priežastį. Pažymime, kur profilis sunkus, plonas, greitas, lėtas ar iškreiptas, tada kontroliuojamais žingsniais keičiame atsakingo srauto sritį. Šlifuojant štampavimo lūpą, nes profilis „netinkamai atrodo“, vienas defektas gali būti pakeistas kitu ir pašalinamas įrašas, reikalingas kitam rinkiniui.
Kalibravimas ir aušinimas nustato šalčio profilį
Ekstruzijos štampas sudaro karštą sekciją. Kalibratorius nustato ir palaiko svarbius paviršius, kol šiluma palieka medžiagą. Aušinimas tęsiamas per plokštes, rezervuarus ar purškimo sekcijas, o ištraukimas perkelia profilį kontroliuojamu įtempimu. Šie komponentai turi turėti bendrą centrinę liniją ir greičio atskaitą.
„Nanhaiya“ siūlo pasirenkamus aušinimo kanalus savo WPC formose. Nurodykite kiekvienos grandinės paskirtį, įleidimo ir išleidimo angos dydį, vandens kokybės reikalavimus, darbinę temperatūrą ir galimą srautą. Įrenginys taip pat turėtų suplanuoti prieigą prie valymo kanalų, kurie gali rinkti nuosėdas ar šiukšles.
| Įvestis pasroviui | Poveikis profiliui | Pirkėjo duomenys, kuriuos reikia pateikti |
|---|---|---|
| Kalibratoriaus kontaktai ir palaikymas | Išlaiko pasirinktus išorinius paviršius, griovelius, kraštus ar ertmes, kai sekcija vėsta | Kalibratoriaus brėžinys, ilgis, etapų skaičius, vakuuminis metodas ir reguliavimo diapazonas |
| Aušinimo-vandens būklė | Keičia šilumos pašalinimo greitį ir matmenų stabilizavimą | Tiekimo temperatūros diapazonas, srautas, slėgis, vandens kokybė ir recirkuliacijos sistema |
| Atstumas nuo štampo iki kalibratoriaus | Prieš nustatant dydį pakeičiama nepalaikoma karšto profilio elgsena | Linijos išdėstymas, reguliavimo diapazonas ir paleidimo prieiga |
| Ištraukimo tipas ir lygiavimas | Nustato linijos greitį ir gali netolygiai traukti profilį | Diržo arba bėgių kelio išdėstymas, greičio diapazonas, kontakto ilgis ir centro aukštis |
| Pjaustymas ir krovimas | Gali atskleisti arba sukurti judėjimą po pirminio aušinimo | Pjovimo ilgis, pjūklo ar pjaustytuvo tipas, atraminis stalas ir krovimo būdas |
Nežadėkite šaltų matmenų prie štampavimo išėjimo.Susitarkite, kur ir kada kiekvienas matmuo bus matuojamas po aušinimo. Naudokite tą patį kondicionavimo ir matavimo metodą patvirtinimo pavyzdžiams ir gamybos kontrolei.
USDA Forest Products Laboratory profilio ekstruzijos tyrime aprašomas procesas, kurio metu išlydytas WPC buvo formuojamas per štampą, o po to - dydžio štampą, vandens purškimo baką ir traukiklį. Ta seka yra naudingas priminimas: formavimo rezultatas priklauso visai linijai, net ir perkant formą kaip vieną prekę.
Nurodykite pelėsių konstrukciją, apdorojimą ir patikrinimą
Nanhaiya gamina savo WPC formas iš plieno ir aprašo didelio stiprumo legiruotą plieną su grūdintais ir poliruotais paviršiais darbo zonoms. Kiekviena forma yra apdirbta CNC, termiškai apdorota ir poliruota. Galutinis susitarimas turėtų paversti tuos bendruosius produkto atributus komponento lygio reikalavimais.
- Medžiagos klasė kiekvienam pagrindiniam komponentui
- Terminis apdorojimas ir grūdinimas
- Baigto kietumo reikalavimas ir bandymo vieta
- Paviršiaus tekėjimo reikalavimas
- Kritiniai matmenys ir tolerancijos
- Registrai, kaiščiai ir surinkimo nuorodos
- Šildytuvo kiekis, galia, įtampa ir jungtys
- Termoporos tipas, vieta ir kabelio detalės
- Slėgio ir lydymosi temperatūros angos
- Aušinimo kanalo brėžinys ir slėgio bandymas
- Tvirtinimo medžiaga, klasė ir atsarginis kiekis
- Keičiamas įdėklas ir susidėvinčios dalies apibrėžimas
- Apsauga nuo rūdžių, pakavimo ir laikymo būdas
- Medžiagų, apdorojimo ir matmenų įrašai
Neprašykite visur kuo kiečiausio paviršiaus. Štampo korpusas, įdėklai, tvirtinimo detalės, adapteris ir atrama turi skirtingus darbus. Specifikacijoje turėtų būti derinama paviršiaus būklė, pagrindo stiprumas, taisymo būdas ir korozijos poveikis, atsižvelgiant į numatomą medienos ir mineralų kiekį.


Tiekėjo kvalifikacija gali apimti Nanhaiyagamybos įranga, sertifikato informacijairmontavimo ir priežiūros pagalba. Į pirkimo užsakymą įtraukite reikiamus dokumentus ir palaikymą, o ne pasikliaukite bendra katalogo ataskaita.
Norėdami rasti atsakingą zoną, naudokite defekto modelį
WPC profilio defektai gali prasidėti nuo žaliavos, maišytuvo, tiektuvo, sraigto ir statinės, formos, kalibratoriaus, aušinimo skyriaus ar išvežimo. Defekto vieta skerspjūvyje ir jo kitimas laikui bėgant suteikia naudingų užuominų. Įrašykite juos prieš keisdami temperatūrą, greitį ir įrankius.
| Pastebėtas defektas | Pelėsių patikrinimai | Kiti linijos patikrinimai | Pirkimų pamoka |
|---|---|---|---|
| Profilis pasisuka viena pakartojama kryptimi | Srauto balansas, sienos kompensavimas, štampų išlygiavimas ir iškrovimo būklė | Kalibratoriaus padėtis, aušinimo balansas ir ištraukimo išlygiavimas | Visiškai atvėsus, susukite išmatuotą priėmimo elementą |
| Viena sienelė arba briauna plona | Vietinis apribojimas, įdėklo padėtis, nuosėdos, susidėvėjimas arba pažeistas srauto paviršius | Formulės konsistencija, drėgmė, ekrano būklė ir išvesties stabilumas | Pažymėkite kiekvieną kritinę sieną ir briauną brėžinyje |
| Vidinės interneto pertraukos | Žiniatinklio tiekimo kelias, sankryžos dizainas ir išėjimo palaikymas | Drėgmė, užterštumas, lydalo paruošimas, greitis ir nepalaikomas atstumas | Į važiavimo testą įtraukite skerspjūvio pjūvio patikrinimą |
| Grubus arba suplyšęs paviršius | Apdaila, apnaša, temperatūra ir vietinis srautas | Formulė, tepalų balansas, drėgmė, dispersija ir linijos greitis | Patvirtinkite fizinio paviršiaus pavyzdį pagal pavadintą formulę |
| Burbuliukai arba skylutės | Sulaikymo zonos ir vietinis perkaitimas | Medienos drėgmė, džiovinimas, padavimas, vėdinimas ir lakiųjų medžiagų pašalinimas | Į bandymo planą įrašykite paruošimą drėgmei ir ventiliacijos našumą |
| Rudos arba juodos dėmės | Negyvos zonos, nuosėdos, per didelė vietinė temperatūra ir valymo pažeidimai | Statinės nuosėdos, šiluminė istorija, išjungimo praktika ir užteršti pašarai | Paprašykite dokumentais pagrįstos paleidimo, išjungimo ir valymo procedūros |
| Bėgimo metu matmenys dreifuoja | Terminis judėjimas, laisvas reguliavimas, susidėvėjimas ir aušinimo kanalo būklė | Išeiga, temperatūra, slėgis, vakuumas, vanduo ir ištraukimo greitis | Naudokite laiko atranką per stabilų paleidimą, o ne vieną ankstyvą mėginį |
| Aukštas slėgis ir maža galia | Apribotas srautas, užblokuotas kelias, netinkamas perėjimas arba žema štampavimo temperatūra | Ekrano užsikimšimas, susidėvėjęs varžtas, padavimo apribojimas ir medžiagos klampumas | Apibrėžkite slėgio vietą ir naudojamą veikimo langą |
Praktinis diagnostikos metodas:pažymėkite ekstrudato ir galutinio profilio viršuje, apačioje, kairėje ir dešinėje. Įrašykite tą pačią orientaciją naudodami kalibratorių. Jei defektas sukasi arba pasikeičia po linijos komponento, tyrimas turi geresnį pradinį tašką nei bendras nurodymas sureguliuoti formą.
Mūsų gamyklos vaizdas:esame atsargūs, kai defektas apibūdinamas tik kaip „paviršius blogas“. Klausiame, kur jis pasirodo, ar yra nuolatinis, kada prasideda po paleidimo, kuri formulės partija veikia ir kas atsitinka su slėgiu. Artima nuotrauka su orientacija ir išsaugota sekcija dažnai sutaupo daugiau laiko nei ilga žinutė.

WPC ekstruzijos formos RFQ kontrolinis sąrašas
Pilnas RFQ leidžia palyginti kainas ir suteikia inžinierių komandai aiškią atskaitos sąlygą. Produkto brėžinyje, formulėje, linijos išdėstyme ir priėmimo dokumente naudokite vieną pataisos numerį.
- Identifikuokite gatavą produktą.Valstybinis paklotas, tvoros, durų stakta, lubos, skydas, apdaila ar kitas profilis. Paaiškinkite taikymą ir kurie paviršiai yra matomi arba veikia.
- Pritvirtinkite valdomą skerspjūvį.Įtraukite matmenis, sienas, briaunas, ertmes, spindulius, atskaitos taškus, leistinus nuokrypius, tiesumą, posūkį ir tikslinę masę vienam ilgiui.
- Pateikite visą formulę.Išvardykite polimero rūšį, medienos tipą ir sudėtį, mineralinį užpildą, tepalą, jungiamąją medžiagą, stabilizatorių, pigmentą, perdirbtą turinį ir bet kokią putojimo ar dangtelio sluoksnio sistemą.
- Apibūdinkite medžiagos paruošimą.Pateikite informaciją apie džiovinimą, maišymą, mišinį, granuliavimą, saugojimą, tūrinį tankį ir drėgmės kontrolę.
- Apibrėžkite ekstruzijos maršrutą.Nustatykite vieną varžtą, lygiagrečią dvigubą, kūginį dvigubą arba tandemą; varžto skersmuo; išvestis; linijos greitis; filtravimas; normalus slėgis; ir temperatūros langas.
- Valdykite mechaninę sąsają.Pritvirtinkite flanšą, registrą, varžto ratą, lydalo įleidimo angą, sandarinimo paviršių, centro aukštį, atramą, pakėlimą ir tarpinį apvalkalą.
- Išvardykite elektros ir komunalinių paslaugų duomenis.Nurodykite įtampą, dažnį, šildytuvo valdymą, termoporos tipą, kabelio standartą, aušinimo vandens temperatūrą, srautą, slėgį ir kokybę.
- Rodyti pasroviui esantį išdėstymą.Įtraukite kalibratoriaus sekcijas, vakuumines arba vandens jungtis, aušinimo bakus, atraminius stalus, ištraukimą, įspaudimo įrenginį, pjaustytuvą ir galimą reguliavimą.
- Apibrėžkite paviršiaus apdirbimą.Nurodykite, ar gaminys palieka liniją lygiai, įspaustas, nušlifuotas ar šepečiu, ir kiek medžiagos pašalinama antrinio proceso metu.
- Išvardykite visus pateiktus komponentus.Atskiras adapteris, matricos korpusas, įdėklai, kalibratoriai, aušinimo plokštės, šildytuvai, jutikliai, sandarikliai, tvirtinimo detalės, stovai, įrankiai ir atsarginės dalys.
- Prašyti techninės bylos.Įtraukite brėžinius, medžiagų sąskaitą, medžiagų ir apdorojimo įrašus, patikrinimo ataskaitą, elektros sąrašą, aušinimo schemą, vadovą ir atsarginių dalių sąrašą.
- Parašykite priėmimo testą.Pavadinkite formulę, profilį, išvestį, greitį, veikimo trukmę, proceso įrašus, mėginių ėmimo dažnumą, matmenų ribas, paviršiaus mėginį ir gatavo produkto bandymus.
Įspėjimas dėl pakeitimo:nenaudokite susidėvėjusios formos kaip vienintelio naujo rinkinio apibrėžimo. Sujunkite originalius brėžinius, mašinos sąsajos išmatavimus, gerai išlaikytą profilį ir pakeitimo priežastį. Kopijuojant susidėvėjusias srauto funkcijas, galima atkurti seną defektą.
Dėl PVC arba WPC plokščių linijos peržiūrėkitePVC plokštės kūginė dviejų varžtų statinėsu įrankių paketu. Didelės našumo arba sudėtinių muitų atveju palyginkitekartu besisukanti lygiagreti dviejų varžtų cilindrasir kuo platesnislygiagretus dviejų sraigtų diapazonas. Šios nuorodos palaiko įrangos pasirinkimą; galutinis pasirinkimas vis tiek priklauso nuo formulės ir proceso maršruto.
Priimkite formą su kontroliuojama gamybos eiga
Pradėkite nuo komponentų patikrinimo, tada patvirtinkite formavimo rezultatą linijoje. Sutarta WPC formulė yra svarbi, nes dėl kitokio polimero, medienos kiekio, drėgmės būklės ar tepalų sistemos gali pasikeisti slėgis, paviršiaus ir matmenų atsistatymas.
| Priėmimo etapas | Ką patikrinti | Įrašas, kurį norite išsaugoti |
|---|---|---|
| Dokumentų peržiūra | Brėžinių peržiūros, komponentų sąrašas, medžiagų ir apdorojimo apimtis, šildytuvai, jutikliai, aušinimo grandinės, atsarginės dalys ir vadovai | Pasirašytų dokumentų registras |
| Apžiūra stende | Kritinės sąsajos, registrai, angos, įdėklai, sandarinimo paviršiai, tvirtinimo detalės, srauto paviršiai ir surinkimo orientacija | Matmenų ir vaizdinė ataskaita susieta su dalių numeriais |
| Montavimas | Centro aukštis, flanšo tvirtinimas, atrama, kėlimo prieiga, šildytuvo laidai, jutikliai, vandens jungtys ir kalibratorių suderinimas | Montavimo kontrolinis sąrašas ir nuotraukos |
| Įkaitinimas | Zonos identifikavimas, valdiklio atsakas, jutiklio rodmenys, srovės traukimas, nuotėkis ir aušinimo kanalo būklė | Zonos žemėlapis ir stabilizuoti rodmenys |
| Gamybos eiga | Patvirtinta formulė, pašarų paruošimas, išeiga, linijos greitis, temperatūra, slėgis, variklio apkrova, aušinimo ir išvežimo sąlygos | Laiku pagrįstas proceso lapas ir išsaugotas žaliavos pavyzdys |
| Profilio apžiūra | Išoriniai matmenys, sienų ir briaunų dalys, tiesumas, posūkis, paviršius, spalva, masė per ilgį ir suderinamumas su komponentais | Matavimai susieti su pjovimo padėtimi ir gamybos laiku |
| Pokyčiai ir atsigavimas | Sutartas reguliavimas, įprastas sustabdymas ir paleidimas iš naujo arba vieno dydžio ar spalvos pakeitimas, kai tai svarbu kasdienei gamybai | Operatoriaus prisijungimo ir likusių veiksmų sąrašas |
Galutiniam produktui gali prireikti bandymų, kurie gerokai viršija profilio matmenis.ASTM D7031yra vadovas, skirtas WPC gaminių mechaninėms ir fizinėms savybėms įvertinti, ir jame teigiama, kad naudotojai turėtų pasirinkti taikymui tinkamus bandymus.ASTM D7032-21apima WPC ir plastiko-medžio denio lentų, laiptų pakopų, apsaugų ir turėklų našumo įvertinimus.
Natūraliu pluoštu sustiprintoms kompozitinėms denio lentoms,ISO 16616:2015pateikia tyrimo metodus, tuo tarpuISO 19821:2017adresai span reitingą. Prieš sudarydami sutartį, patvirtinkite taikomą leidimą, nacionalinį kodą ir gaminio apimtį. Forma neatitinka gatavo produkto atitikties.
Mūsų gamyklos vaizdas:geriausias perdavimas yra stabilus proceso langas ir atsekamų mėginių rinkinys. Norime sužinoti, kuri formulė veikė, kaip greitai judėjo linija, kur nusistovėjo slėgis, kaip buvo nustatytas aušinimas ir kada buvo nupjautas kiekvienas mėginys. Viena išvaizdi lenta, padėta ant stalo, nepaaiškina, ar linija gali ją pakartoti.

Dažnai užduodami klausimai
Kokios informacijos reikia norint cituoti WPC ekstruzijos formą?
Atsiųskite galutinį profilio brėžinį su leistinais nuokrypiais, visa WPC formule, medžiagos paruošimo metodu, ekstruderiu ir adapterio informacija, tiksline išvestimi ir linijos greičiu, aušinimo ir išvežimo išdėstymu, paviršiaus reikalavimais, keitimo planu, galimomis komunalinėmis paslaugomis ir išmatuojamu priėmimo testu. Fizinis produkto pavyzdys yra naudingas, tačiau jis neturėtų pakeisti kontroliuojamo brėžinio.
Ar vienoje WPC formoje galima naudoti PE, PP ir PVC medienos kompozitus?
Dėl tos pačios gatavos formos medžiagos nepakeičiamos. PE, PP ir PVC pagrindu pagamintos WPC formulės gali skirtis srautu, temperatūros langeliu, tepimu, ištraukimu ir aušinimo reakcija. Prieš nuspręsdami, ar vienas įrankių korpusas ir atskiri įdėklai yra praktiški, ar specialūs įrankiai yra saugesni, peržiūrime tikslią formulę ir apdorojimo būdą.
Ar WPC ekstruzijos formoje yra kalibratorius?
Cituojama apimtis turi pasakyti. Ekstruzijos antgalis formuoja karštą lydalą, o kalibratorius, aušinimo sekcijos ir ištraukimas išlaiko ir stabilizuoja profilį, kai jis vėsta. Paprašykite eilinio elemento įrankių sąrašo, kuriame būtų nurodytas štampas, adapteriai, kalibratoriai, aušinimo plokštės, sandarikliai, šildytuvai, jutikliai ir keičiamos dalys.
Kodėl po pelėsio WPC profilis susisuka arba nusilenkia?
Sukimas arba lankas gali atsirasti dėl netolygaus štampavimo srauto, nesubalansuotų sienelių ar juostos sekcijų, nevienodo aušinimo, kalibratoriaus išlygiavimo, nestabilios išvesties, nevienodos temperatūros arba netinkamo ištraukimo. Prieš reguliuodami kelis kintamuosius, išmatuokite iškraipymo kryptį ir laiką. Turi būti patikrinta visa formavimo ir aušinimo sistema.
Kokią medžiagą Nanhaiya naudoja WPC formoms?
„Nanhaiya“ WPC formų puslapyje pateikiamas plieno sąrašas ir aprašomas didelio stiprumo legiruotasis plienas su grūdintais ir poliruotais paviršiais. Kiekviena forma yra apdirbta CNC ir termiškai apdorota, su pasirenkamais aušinimo kanalais. Patvirtintoje citatoje turi būti nurodyta tiksli projekto klasė, apdorojimo apimtis, tekančio paviršiaus apdaila ir patikrinimo įrašai.
Kaip turėtų būti nurodytas tuščiaviduris WPC pakloto profilis?
Pateikite visą skerspjūvį, nurodydami išorinius matmenis, sienelių ir briaunų storius, ertmės geometriją, spindulius, kritines leistinas nuokrypas, matomus paviršius, reljefo ar šlifavimo ribą, tikslinę masę per ilgį ir galutinio produkto bandymo standartą. Pažymėkite, kurie matmenys yra funkcionalūs, kad įrankių gamintojas žinotų, kur reguliavimas yra svarbiausias.
Ar pelėsiai gali užtikrinti WPC pakloto standarto atitiktį?
Ne. Forma kontroliuoja profilio formavimąsi, tačiau galutinio produkto našumas taip pat priklauso nuo formulės, mišinio, drėgmės kontrolės, ekstruzijos sąlygų, aušinimo ir gamybos kokybės sistemos. Gamintojas turi išbandyti gatavą paklotą pagal taikomus reikalavimus, pvz., pasirinktą ASTM, ISO ar nacionalinį standartą.
Kaip turėtų būti priimta WPC ekstruzijos forma?
Pirmiausia patikrinkite patvirtintus brėžinius, medžiagas, apdorojimą, sąsajas, šildytuvus, jutiklius, srauto paviršius ir pakeiskite dalis. Tada paleiskite sutartą gamybos formulę įvardytu profiliu, išvestimi ir linijos greičiu. Užrašykite proceso sąlygas ir išmatuokite aušinto profilio matmenis, sienelių ir briaunų dalis, tiesumą, posūkį, paviršių, masę per ilgį ir visus gaminio specifikacijoje reikalaujamus bandymus.
Techninis turinys paruoštas iš dabartinės Nanhaiya WPC formos, varžto cilindro, įrangos ir aptarnavimo puslapių. Išorinis techninis palaikymas apsiriboja oficialiais USDA, ASTM ir ISO šaltiniais. Galutiniai įrankių matmenys, medžiagos, apdorojimas, linijos apimtis ir priėmimo kriterijai yra kontroliuojami patvirtintų projekto dokumentų.