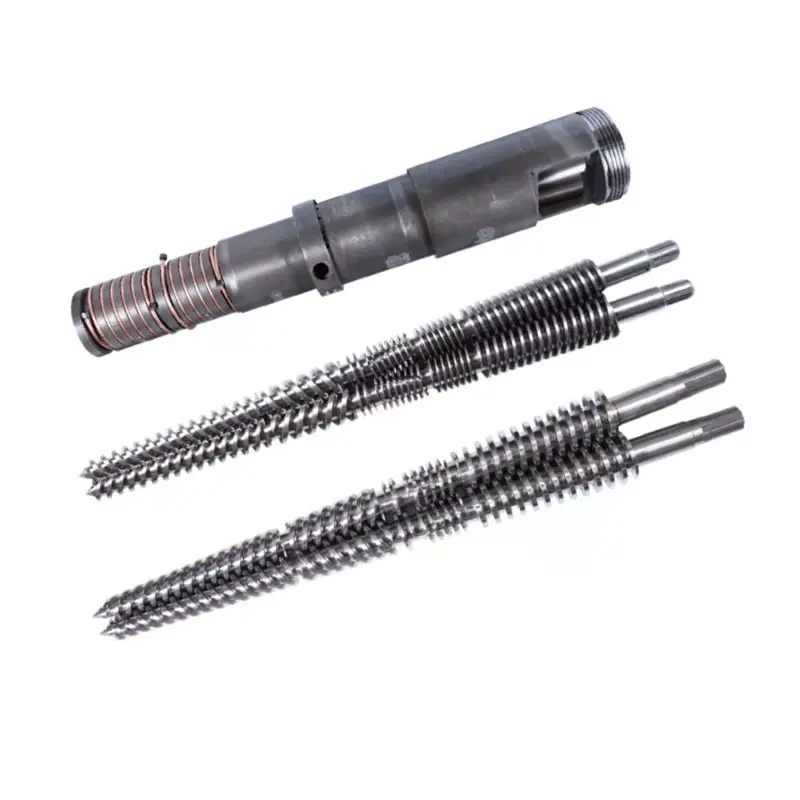
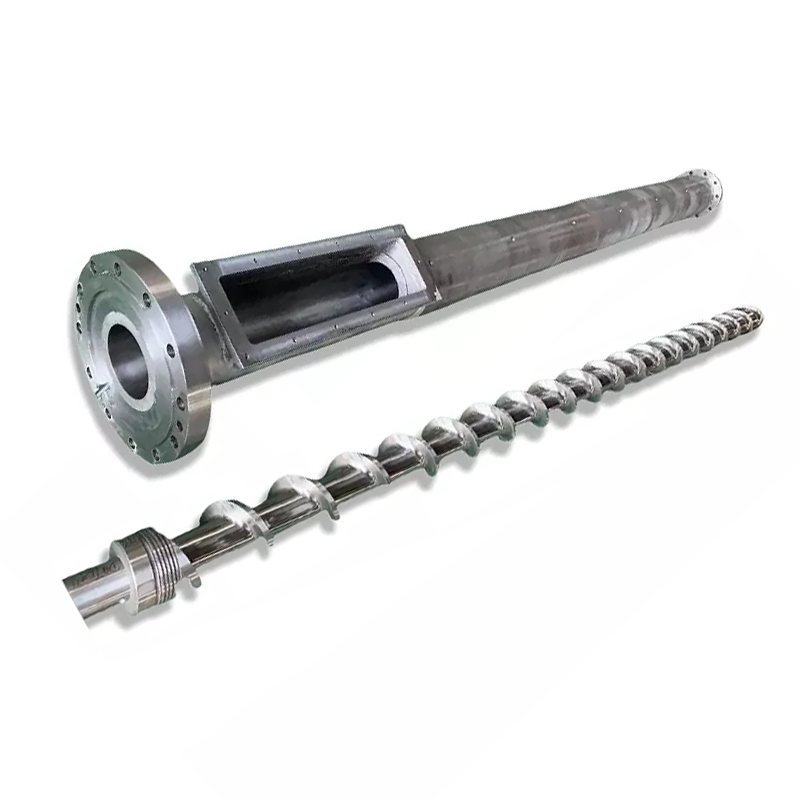
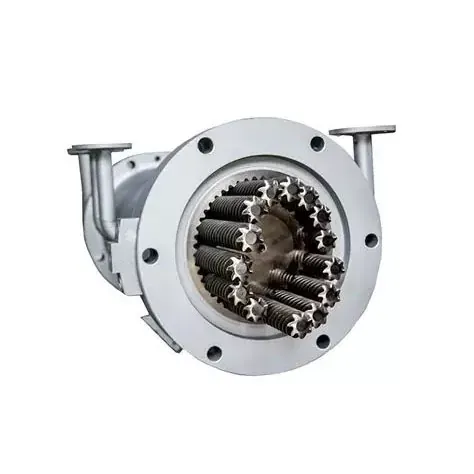
Statinės flanšas atrodo paprastas, kol nauja dalis pasiekia mašiną. Tada nedidelė klaida registre, varžto apskritime, sandarinimo paviršiuje arba lydalo kanale gali sustabdyti montavimą. Šiame vadove pirkimo ir priežiūros komandoms parodyta, kaip seną pavyzdį, mašinos sąsają ir eksploatacines funkcijas paversti kontroliuojama flanšo specifikacija.



Greitas atsakymas
Norėdami nusipirkti anekstruderio statinės flanšas, atsiųskite kontroliuojamą brėžinį, kuriame nurodyta anga, išorinis skersmuo, storis, vietos registras, varžto raštas, sandarinimo paviršius, medžiaga, paviršiaus apdorojimas ir sujungimo dalys. Pridėkite faktinę temperatūros ir slėgio bazę, ekstruderio arba štampavimo galvutės modelį, kiekį ir tikrinimo reikalavimus.
Neužsakinėkite pasirinktinio mašinos flanšo vien iš žodžių „ANSI“, „DIN“, „JIS“ arba „PN16“. Šios nuorodos gali apibrėžti standartinį vamzdžio flanšą tik tada, kai yra nurodytas visas standartinis pavadinimas ir aptarnavimo pagrindas. Ekstruderio jungčiai paprastai reikia savo sąsajos brėžinio, net jei viena pusė atitinka atpažintą flanšo modelį.
Pirmiausia išsiaiškinkite, kokį flanšą perkate
Pirkimo klaidos dažnai prasideda, kai trys skirtingi komponentai vadinami flanšu. Standartinis vamzdžio flanšas, pritaikytas ekstruderio statinės flanšas ir perėjimo adapteris gali atrodyti panašiai nuotraukoje. Jie nurodyti ne taip pat.
| Komponentas | Kas tai apibrėžia | Pagrindinė pirkimo rizika |
|---|---|---|
| Standartinis vamzdžio flanšas | Tikslus standartas, leidimas, vardinis dydis, klasė arba PN, apdaila, medžiaga, anga ir jungties tipas | Trumpa etiketė, tokia kaip „DIN flanšas“, gali nurodyti daugiau nei vieną matmenų ir įvertinimo sistemą |
| Pasirinktinis ekstruderio statinės flanšas | Valdomas mašinos braižymas, sujungimo cilindras arba adapteris, registras, varžtų raštas, lydalo anga, sandarinimo funkcija ir aptarnavimo pareiga | Vamzdžio ir flanšo lentelės naudojimas mašinų sąsajai, turinčiai pasirinktines vietos nustatymo ir srauto funkcijas |
| Antgalio adapterio flanšas | Dvi sąsajos ir vidinio lydalo perėjimo, orientacijos, palaikymo ir jutiklio arba ekrano paketo reikalavimai | Abu galai tinka atskirai, tačiau surinktas srauto kelias, vidurio linija arba varžto orientacija netinka |
Nanhaiya srovėstatinės flanšo diapazonasapima apvalius plieninius flanšus su flanšinėmis jungtimis ir pritaikytais prievadų dydžiais. Galimi ANSI, DIN ir JIS modeliai kartu su visiškai pritaikytais plastikų, chemijos, granuliavimo ir mašinų pritaikymo matmenimis.
Mūsų gamyklos vaizdas:standartinis pavadinimas pradeda techninį pokalbį; jis nebaigia piešimo. Pirmiausia klausiame, kur dalis yra, kas ją nustato, kas ją užsandarina ir kas pro ją praeina. Kai šios funkcijos yra aiškios, teisingus matmenis bus daug lengviau valdyti.


Matmenys, pagal kuriuos nustatoma, ar flanšas tinka
Naudingas piešinys atskiria dydį nuo funkcijos. Varžtų skylės sukuria suspaudimo jėgą, registras nustato dalių vietą, paviršius turi sandariklį, o skylė neša lydalą arba apdorojimo terpę. Prašant vieną ypatybę kompensuoti kitą, susidaro sudėtingas surinkimas ir neaiškus sandarinimas.
| Piešimo funkcija | Kodėl tai svarbu | Ką pirkėjas turėtų nurodyti |
|---|---|---|
| Išorinis skersmuo | Valdo apvalkalą, įrankių prieigą ir tarpą šalia šildytuvų, apsaugų ar atramų | Nominalus dydis, tolerancija ir bet koks ribotas sektorius |
| Centrinė skylė arba lydalo kanalas | Kontroliuoja srauto tęstinumą ir vidinį žingsnį jungtyje | Skersmuo, tolerancija, perėjimo forma, kryptis ir paviršiaus reikalavimai |
| Bendras ir vietinis storis | Turi įtakos varžtų sujungimui, standumui, išlygiavimui ir surinktam ilgiui | Atraminiai paviršiai, storiai, kiaurymės ir stebulės ilgis |
| Registro arba kaiščio vietos nustatymas | Nustatomas koncentrinis surinkimas, o ne pasitikėjimas varžtų skylių tarpu | Vyriškas arba moteriškas bruožas, skersmuo, gylis, tinkamumas ir įvadas |
| Varžto raštas | Suteikia užveržimo jungtį ir fiksuoja kampinę orientaciją | Kiekis, žingsnio apskritimo skersmuo, skylės dydis, sriegis, gylis ir kampinis atskaitos taškas |
| Sandarinimo veidas | Sukuria numatytą kontaktą su tarpikliu, žiedu, grioveliu arba metaliniu paviršiumi | Apdailos tipas, matmenys, apdaila, sandariklio specifikacija ir leistina žala |
| Geometriniai valdikliai | Laikykite tinkamai susietą angą, registrą ir sandarinimo paviršių | Datums plius reikalingas plokštumas, statmenumas, padėtis, bendraašiškumas arba išbėgimas |
| Orientavimosi ypatybės | Sulygiuokite šildytuvus, jutiklių prievadus, griovelius, apsaugas arba asimetrines sujungimo dalis | Laikrodžio kampas nuo vieno nedviprasmiško atskaitos taško |
ISO 286-1 suteikia tarptautinę linijinių dydžių leistinų nuokrypių ir pritaikymų sistemą, įskaitant cilindro savybes ir pagrindinės skylės bei pagrindinio veleno koncepcijas. ISO 1101 suteikia simbolių kalbą formos, orientacijos, vietos ir vykdymo valdikliams. Šie standartai padeda išreikšti reikalavimą, tačiau projektuotojas vis tiek turi pasirinkti funkcinius atskaitos taškus ir leistinas reikšmes.
Varžtų skylių prošvaisa nėra vietos nustatymo sistema.Jei prijungta štampavimo galvutė arba adapteris turi būti koncentrinis su cilindro anga, nustatykite registrą arba kitą valdomą vietos nustatymo funkciją. Varžtų priveržimas kartu sujungiant dvi netinkamai išdėstytas angas gali pažeisti paviršių, sandariklį arba tvirtinimo detales ir palikti žalingą vidinį žingsnį.

ANSI, DIN, JIS ir PN nėra išsamūs pirkimo aprašymai
Nanhaiya siūlo ANSI, DIN ir JIS parinktis arba pritaikytą standartą. Šis diapazonas yra naudingas, kai flanšas sujungiamas su įrengtu gamyklos vamzdynu arba turi atitikti esamą regioninį modelį. Citatai vis tiek reikia tikslaus dokumento, leidimo, vardinio dydžio, įvertinimo, veido, medžiagos ir bet kokių projekto pakeitimų.
Pavyzdžiui, ASME B16.5 skirtas vamzdžių flanšams ir flanšinėms jungiamosioms detalėms nuo NPS 1/2 iki NPS 24. Jo taikymo sritis apima slėgio ir temperatūros rodiklius, medžiagas, matmenis, leistinus nuokrypius, žymėjimą ir bandymus. Tai yra tvirta sudedamųjų dalių, patenkančių į jos taikymo sritį, struktūra, tačiau jos pavadinimas nepaverčia kiekvienos ekstruderio jungties B16.5 flanšu.
Praktinis skirtumas:jei flanšas yra slėginio vamzdyno ribos dalis, vadovaukitės galiojančiomis vamzdynų taisyklėmis ir kvalifikuota inžinerine apžvalga. Jei tai yra pritaikyta mašinos sąsaja, valdykite ją pagal patvirtintą įrangos brėžinį ir eksploatavimo pareigas. Jei jis atlieka abu vaidmenis, pirkimo paketas turi atitikti abu reikalavimų rinkinius.
Standartinis modelis
Nurodykite standartinį numerį, metus arba leidimą, dydį, klasę arba PN, apdailą, medžiagų grupę ir poravimosi komponentą. Aiškiai išvardykite visus nukrypimus.
Pasirinktinis modelis
Padarykite pasirašytą brėžinį autoritetu. Nuoroda į standartą vis tiek gali apibrėžti pasirinktas gijas, tinkamus, simbolius arba bandymo metodus.
Mišri sąsaja
Parodykite, kuris veidas atitinka standartą, o kuris yra pritaikytas. Apibrėžkite vidinį perėjimą ir kampinį ryšį tarp abiejų galų.
Mūsų gamyklos vaizdas:„tas pats kaip senasis flanšas“ yra naudingas kontekstas, tačiau tai nėra tikrinamas reikalavimas. Tikslią sąsają uždedame ant brėžinio ir prašome pirkėjo ją patvirtinti. Tai suteikia gamybos, tikrinimo ir montavimo komandoms tą patį atsakymą, kai kyla abejonių dėl matavimo.
Slėgio klasės negalima atskirti nuo temperatūros ir medžiagos
„Nanhaiya“ statinės flanšo puslapyje pateikiamos PN6, PN10, PN16, PN25, PN40 ir PN63 parinktys. Laikykite jas kaip turimas specifikacijų kategorijas, o ne kaip vieną universalų darbinio slėgio teiginį. Naudojamas įvertinimas priklauso nuo taikomo standarto, medžiagos, temperatūros, geometrijos, varžtų, sandariklio ir sistemos konstrukcijos.
Polimero apdorojimas prideda sąlygas, kurių negali aprašyti trumpo flanšo etiketė. Jungtis gali matyti karšto lydalo, šildymo ir aušinimo ciklus, mašinos vibraciją, štampavimo galvutės svorį, surinkimo apkrovas ir valymą. Nurodykite įprastas ir maksimalias sąlygas, tačiau projektavimo sąlygas laikykite atskirai nuo įprastų proceso nustatymų.
| Pareigos įvedimas | Kodėl gamintojui to reikia | Pridėti įrodymai |
|---|---|---|
| Normali ir maksimali temperatūra | Įtakoja medžiagos elgseną, sandariklio pasirinkimą, šiluminį judėjimą ir įvertinimo pagrindą | Proceso lapas, šildytuvo nustatymai ir išmatuotas veikimo diapazonas |
| Normalus ir maksimalus slėgis | Apibrėžia mechaninę ir sandarinimo funkciją pagal taikomą projektavimo metodą | Instrumentų diapazonas, eksploatavimo įrašai ir projektavimo reikalavimai |
| Slėgio terpė | Išlydytam polimerui, dujoms, skysčiams ar augaliniams vamzdynams gali prireikti skirtingo dizaino ir valymo valdymo priemonių | Medžiagos pavadinimas, formulė, saugos duomenys ir proceso diagrama |
| Išorinė apkrova | Sunki štampavimo galvutė arba neparemtas vamzdynas gali padidinti flanšo lenkimo apkrovą | Surinkimo svoris, svorio centras, atramos ir montavimo brėžinys |
| Šiluminiai ciklai | Pakartotinis plėtimasis ir susitraukimas gali turėti įtakos išankstinei apkrovai, išlygiavimui ir sandarinimui | Paleidimo ir išjungimo dažnis bei šildymo ir vėsinimo seka |
| Taikomas kodas arba kliento taisyklė | Nustato skaičiavimų, medžiagų įrašų, ženklinimo, bandymų ir patvirtinimo atsakomybę | Tikslus dokumentas, leidimas ir projekto specifikacija |
Nesirinkite didesnio PN skaičiaus kaip atskiro nuotėkio gydymo priemonės.Nuotėkis gali atsirasti dėl veido pažeidimo, netinkamo sandarinimo, iškraipymo, užteršimo, prasto išlygiavimo, netinkamo varžtų pritvirtinimo arba terminio judėjimo. Prieš keisdami klasę ar priveržimo metodą, suraskite gedimo mechanizmą.


Medžiagą ir paviršiaus apdorojimą rinkitės tikra aplinka
Nanhaiya gamina statinės flanšus iš anglinio plieno, nerūdijančio plieno ir legiruotojo plieno. Galimi paviršiaus apdorojimo būdai yra smėliavimas, cinkavimas ir nikeliavimas, o kiti apdorojimo būdai yra prieinami pagal klientų poreikius. Patvirtintame brėžinyje turi būti nurodyta tiksli klasė ir apdorojimo apimtis, o ne tik plati medžiagų šeima.
| Parinktis | Kodėl pirkėjas gali tai apsvarstyti | Klausimai, kuriuos reikia išspręsti prieš patvirtinant |
|---|---|---|
| Anglies plienas | Bendras mašinų stiprumas ir ekonomiška gamyba, kai kontroliuojama aplinka | Tiksli klasė, apsauga nuo korozijos, suvirinamumas, temperatūros pagrindas ir atviri paviršiai |
| Nerūdijantis plienas | Atsparumas korozijai arba švaresnis atviras paviršius apibrėžtai proceso aplinkai | Tiksli klasė, cheminis poveikis, pūtimo rizika, poravimosi medžiagos ir gamybos būdas |
| Legiruotasis plienas | Mechaninis arba terminis darbas, kuriam reikalingas nurodytas lydinio ir apdorojimo būdas | Klasė, terminis apdorojimas, kietumas, kietumas, apdirbamumas ir tikrinimo įrašai |
| Smėliuotas paviršius | Paviršiaus paruošimas arba nurodyta išorinė apdaila | Kurie paviršiai yra apdoroti, o kuriuos tikslumo ar sandarinimo paviršius reikia apsaugoti |
| Cinkuotas arba nikeliuotas paviršius | Papildoma paviršiaus apsauga sutartai aplinkai | Dangos medžiaga, storio kriterijus, užmaskuotos vietos, matmenų nuolaida ir taisymo būdas |
Danga nepataiso netinkamos pagrindo medžiagos, silpnos geometrijos ar pažeisto sandarinimo paviršiaus. Jis taip pat gali pakeisti prigludusį registrą, jei brėžinyje neapibrėžiami užmaskuoti paviršiai ir galutiniai matmenys. Nuspręskite, ar nuokrypis taikomas prieš apdorojimą, ar jau paruoštai surinkti daliai.
Mūsų gamyklos vaizdas:Darbinius paviršius atskiriame nuo apsaugotų išorinių paviršių. Sandarinimo žemė, skersmuo ar sandari anga neturi būti padengta atsitiktinai. Pažymėti apdorojimo ribas brėžinyje yra daug saugiau nei jas išspręsti po to, kai atkeliauja baigtos dalys.



Kaip išmatuoti pakaitinio statinės flanšą
Sena dalis suteikia vertingų fizinių įrodymų, tačiau ji gali nebeatvaizduoti numatytos geometrijos. Registras gali susidėvėti, veidą remontuojant galima nugriebti, o karštis gali iškreipti plokštelę. Originalus mašinos arba surinkimo brėžinys išlieka geriausia pradine institucija, kai ji yra prieinama.
- Nufotografuokite sumontuotą agregatą.Prieš išmontuodami užrašykite srauto kryptį, komponentų tvarką, vidurio liniją, atramas, šildytuvus, jutiklius ir prieigą.
- Nustatykite abu sujungiančius komponentus.Atkreipkite dėmesį į cilindrą, adapterį, ekrano keitiklį, santakos šerdį, pavarų dėžės šoninę konstrukciją arba štampavimo galvutę, prijungtą prie kiekvieno paviršiaus.
- Išvalykite nekeičiant įrodymų.Pašalinkite polimerą ir birų užteršimą nesuapvalindami kraštų ir nenupoliruodami susidėvėjimo žymių, paaiškinančių gedimą.
- Nustatyti atskaitos taškus.Prieš įrašydami matmenis, pasirinkite pagrindinį sandarinimo arba montavimo paviršių, angą arba registro ašį ir vieną kampinę savybę.
- Išmatuokite kiekvieną sąsają.Įrašykite kiaurymę, išorinį skersmenį, storį, kiekvieną žingsnį ir gylį, varžtų raštą, sriegius, įdubas, veido bruožus ir orientaciją.
- Išmatuokite besijungiančias dalis.Nukopijuotas susidėvėjęs flanšas gali atkurti seną klaidą. Patikrinkite tikrus vyriškus ir moteriškus registrus, galimą varžtų sujungimą ir sandariklio vietą.
- Išspręskite konfliktus naujame piešinyje.Palyginkite pavyzdį, originalų brėžinį ir sujungimo matavimus, tada patvirtinkite matmenis, kurie atkuria numatytą funkciją.
Minimalus nuotraukų rinkinys:viena sumontuota apžvalga, abu flanšų paviršiai, šoninis vaizdas, cilindro arba štampavimo galvutės vardinė lentelė, kiekvienas ženklas arba dalies numeris, sandariklis ir artimi pažeidimo vaizdai. Šalia dalies pastatykite skalę orientacijai, bet niekada neapskaičiuokite kritinių matmenų iš perspektyvių nuotraukų.
Dviejų varžtų arba kelių komponentų projektams atidžiai patikrinkite kampinę orientaciją. Varžtų raštas gali būti simetriškas, o ne lydalo anga, šildytuvo gnybtas, jutiklio prievadas arba atrama. Agregatas gali būti sujungtas varžtais ir vis tiek gali būti pasuktas į netinkamą naudoti padėtį.
Bendrinkite susijusią produktų šeimą, kad tiekėjas suprastų sistemą. Nanhaiya palaikovienas varžtas, lygiagretus dvigubas varžtasirkūgio formos dviejų varžtų cilindrasprogramos, pliusekstruderio santakos šerdysir pritaikytos sąsajos.
Apdirbimo galimybė palaiko brėžinį, bet jo nepakeičia
Nanhaiyagamybos įrangapuslapyje pateikiami CNC gręžimo ir frezavimo padėties nustatymo tikslumas 0,02 mm. Jis taip pat nustato penkių ašių apdirbimą netaisyklingiems sraigtų judėjimams ir specialioms flanšų konstrukcijoms. Šios savybės yra svarbios sudėtingiems skylių modeliams ir flanšo ypatybėms.
Paskelbta mašinos padėties nustatymo galimybė automatiškai nėra kiekvieno užbaigto flanšo tolerancija. Faktinis priėmimas gaunamas iš brėžinio, proceso maršruto, tvirtinimo, medžiagos būklės, terminio apdorojimo arba dengimo sekos ir sutarto patikrinimo metodo.
| Gamybos etapas | Kontrolinis klausimas | Naudingas pirkėjo įrašas |
|---|---|---|
| Medžiagos gavimas | Ar medžiaga tiksliai atitinka užsakyme nurodytą klasę ir formą? | Medžiagos sertifikatas, kai nurodyta sutartyje |
| Datum apdirbimas | Kuris veidas ir ašis valdys vėlesnes funkcijas? | Patvirtintas brėžinys su aiškia atskaitos schema |
| Gręžimo ir registro apdirbimas | Ar poravimosi skersmenys, gyliai ir sutapimai gaminami teisinga seka? | Svarbių sąsajos funkcijų matmenų ataskaita |
| Skylių gamyba | Ar teisingai nurodyti žingsnio apskritimas, kampinė orientacija, sriegis ir gylis? | Rašto patikrinimo rezultatai ir siūlų patikrinimas |
| Veido apdaila | Ar apsaugoti sandariklio geometrija, lygumas ir paviršiaus reikalavimai? | Nurodytas veido patikrinimas ir paviršiaus įrašas |
| Terminis arba paviršiaus apdorojimas | Ar apdorojimas pakeis dydį, lygumą, kietumą ar saugomas sritis? | Gydymo sertifikatas ir galutinis matmenų patikrinimas pagal poreikį |
| Galutinis žymėjimas ir pakavimas | Ar augalas gali nustatyti peržiūrą, orientaciją ir poravimosi mazgą? | Dalių žymėjimas, patikrinimas ir apsaugota pakuotė |



Mūsų gamyklos vaizdas:tolerancija turi turėti priežastį ir tikrinimo metodą. Sugriežtiname vietos nustatymo, sandarinimo ir išlyginimo funkcijas ten, kur reikia kontroliuoti surinkimą. Taikant mažiausią įmanomą toleranciją kiekvienam matmeniui, tik padidėja sąnaudų ir gali atitraukti dėmesį nuo funkcijų, kurios iš tikrųjų yra tinkamos.
Apie tai, ką jums sako įprastos flanšo problemos
Ryšio problema retai diagnozuojama pagal vieną nuotrauką. Užrašykite, kada atsiranda simptomas, ar jis kinta priklausomai nuo temperatūros ar slėgio, ir kur tiksliai prasideda nuotėkis, judėjimas ar pažeidimas. Vienu metu keiskite vieną valdomą kintamąjį.
| Pastebėta problema | Galimos priežastys ištirti | Pirkimų pamoka |
|---|---|---|
| Naujas flanšas nepateks į registrą | Netinkamas skersmuo arba tinkamas, danga ant paviršiaus, įdubimas, nešvarumai, šiluminė būklė arba susijungusios dalies iškraipymas | Nurodykite galutinius apdorotus matmenis, tinkamumą, įleidimo ir patikrinimo temperatūrą |
| Varžtų skylės nesutampa | Neteisingas žingsnio apskritimas, skylių skaičius, kampinis atskaitos taškas, rankiškumas, sriegio ar brėžinio peržiūra | Išmatuokite viso rašto matmenis pagal matomą orientacijos funkciją |
| Šildymo metu atsiranda nuotėkis | Šiluminis judėjimas, netinkamas sandariklis, veido iškraipymas, išankstinės apkrovos praradimas arba temperatūra, nepatenkinta į patvirtintą pagrindą | Į sistemos apžvalgą įtraukite terminį ciklą, sandariklio specifikaciją ir varžtų priveržimo metodą |
| Nuotėkis išlieka viename sektoriuje | Vietinis veido pažeidimas, užteršimas, netolygus lygumas, nesutapimas arba išorinė lenkimo apkrova | Nurodykite veido valdiklius ir palaikykite pridedamą agregatą |
| Polimeras suyra jungties vietoje | Vidinis laiptelis, negyva kišenė, šiurkštus pažeidimas, nuotėkio kelias arba pernelyg didelė buvimo vieta šalia sąsajos | Kontroliuokite surinktą lydalo kanalą, o ne tik išorinius flanšo matmenis |
| Tvirtinimo detalės pakartotinai atsipalaiduoja arba sugenda | Neteisinga tvirtinimo detalių specifikacija, netolygus surinkimas, šiluminis ciklas, vibracija, perkrova arba iškraipyti paviršiai | Tegul atsakingas inžinierius nustato visos jungties varžtus ir priveržimą |
| Korozija prasideda nuo jungties | Netinkama medžiaga, pažeista danga, įstrigęs užterštumas, nesuderinama aplinka arba galvaninė būklė | Prieš pasirinkdami medžiagą ir apdorojimą, apibūdinkite tikrąją cheminę ir valymo aplinką |
Didesnis sukimo momentas nėra diagnozė.Per didelis priveržimas gali pažeisti sriegius, varžtus, paviršius, sandariklius arba prijungtą įrangą. Atskirkite ir pasirūpinkite, kad mašina būtų saugi, tada paprašykite kvalifikuotų darbuotojų patikrinti visą jungtį ir vadovaukitės patvirtinta surinkimo procedūra.
Jei flanšas jungiasi prie avamzdžių ekstruzijos štampavimo galvutė, patikrinkite atramą ir vidurio liniją bei jungtį. Jei jis jungiasi šalia aplastikinė ekstruderio pavarų dėžėarba statinės atramą, patikrinkite, ar mašinos konstrukcija neverčia sąsajos išlygiuoti.
Ekstruderio statinės flanšo RFQ kontrolinis sąrašas
Pilnas RFQ leidžia tiekėjui nurodyti tą pačią dalį, kurią pirkėjas tikisi įdiegti. Kai tik įmanoma, pridėkite peržiūrėtą brėžinį ir pažymėkite kiekvieną elementą, kuriam dar reikia inžinerinio patvirtinimo.
- Flanšo funkcija ir tiksli montavimo padėtis
- Mašinos gamintojas, modelis ir serijos kontekstas
- Tiek sujungimo komponentų brėžiniai, tiek dalių numeriai
- Išorinis skersmuo ir visos vietinės voko ribos
- Centrinė kiaurymė ir vidinė perėjimo geometrija
- Bendras storis, stebulės, pakopos ir įdubos
- Užregistruokite skersmenis, gylius, tvirtinimus ir įvadus
- Varžtų kiekis, žingsnio apskritimas ir kampinis atskaitos taškas
- Tarpinės skylės, skylės arba sriegio detalės
- Sandarinimo paviršiaus, griovelio, tarpiklio arba sandariklio specifikacija
- Reikalingos formos, orientacijos ir padėties valdikliai
- Tiksli medžiagos klasė ir terminis apdorojimas
- Paviršiaus apdorojimas, maskavimas ir galutiniai matmenys
- Informacija apie normalią ir projektinę temperatūrą
- Informacija apie normalų ir projektinį slėgį
- Vidutinė, polimerinė formulė ir valymo ekspozicija
- Išorinės apkrovos, atramos ir šiluminiai ciklai
- Taikomos standartinės, leidimo ir projekto taisyklės
- Kiekis, atsarginių dalių strategija ir žymėjimas
- Medžiagos, apdorojimo ir patikrinimo dokumentai
- Reikalingas tinkamumo patikrinimas arba sutartas sistemos testas
- Nuotraukos ir būklės ataskaita dėl keitimo
Mūsų gamyklos vaizdas:nuotraukos nurodo, kur ieškoti, pavyzdžiai – kas dabar egzistuoja, o brėžiniai – ką gaminti. Stipriame pakeitimo užsakyme naudojami visi trys, kai yra. Jei jie nesutinka, mes sustojame prie patvirtinimo, o ne pasirenkame patogiausią matavimą.
Sukurkite priėmimą aplink poravimosi sąsają
Tikrinant reikėtų atsižvelgti į riziką, nustatytą brėžinio peržiūros metu. Paprastam plokščiam flanšui gali prireikti trumpų matmenų ataskaitos. Dėl slėgio ribinio komponento, specialaus adapterio ar glaudaus pakeitimo gali prireikti daugiau įrašų, atlikti patikrinimą arba sistemos testavimą pagal atsakingą inžinerinę procedūrą.
| Priėmimo vartai | Įrodymai | Atleidimo klausimas |
|---|---|---|
| Brėžinio patvirtinimas | Pasirašyta peržiūra su atskaitos taškais, matmenimis, nuokrypiais, medžiaga, apdorojimu ir pastabomis | Ar brėžinyje aprašomas numatytas poravimosi mazgas, nesiremiant prielaidomis? |
| Medžiaga ir apdorojimas | Reikalingi sertifikatai, susiję su dalimi arba gamybos partija | Ar įrašai atitinka užsakyme nurodytą klasę ir gydymą? |
| Matmenų patikrinimas | Angos, registro, storio, varžtų rašto, sandariklio geometrijos ir nurodytų geometrinių valdiklių rezultatai | Ar po viso apdorojimo funkcinės savybės neviršija patvirtintų ribų? |
| Vizualinė būklė | Veidų, siūlų, dangos, kraštų ir žymėjimo nuotraukos ir apžiūra | Ar sandarinimo ir vietos nustatymo paviršiai yra švarūs, apsaugoti ir be nepriimtinų pažeidimų? |
| Poravimosi patikrinimas | Sumontuokite su pirkėjo pateiktomis sujungimo dalimis, matuokliais arba sutartu tikrinimo įtaisu | Ar agregatas nustato, orientuojasi ir tvirtinamas taip, kaip numatyta, neverčiant? |
| Sistemos arba slėgio bandymas | Sutarta procedūra, atsakingas patvirtinimas ir prireikus užfiksuotas rezultatas | Ar buvo atliktas teisingas jungės faktinės apimties ir taikomųjų taisyklių bandymas? |
| Pristatymo išleidimas | Dalies identifikavimas, apsauga, pakavimo sąrašas ir dokumentų paketas | Ar priimančioji įmonė gali nustatyti, išsaugoti ir įdiegti tinkamą versiją? |
Norėdami gauti pagalbos diegimo ar techninės priežiūros planavimo, peržiūrėkite Nanhaiya'stechninis aptarnavimas. Tiekėjo pasirinkimas taip pat gali apimtiįmonės profilis, gamybos įrangair srovėssertifikatus.
Dažnai užduodami klausimai
Kokios informacijos reikia norint nurodyti ekstruderio statinės flanšą?
Atsiųskite kontroliuojamą brėžinį arba aiškius išorinio skersmens, kiaurymės, storio, vietos registro, varžtų kiekio, varžto skylės arba sriegio dydžio, žingsnio apskritimo skersmens, skylės orientacijos, sandarinimo paviršiaus ir jungiamojo komponento matmenis. Pridėkite ekstruderio modelį, medžiagą, darbo temperatūros ir slėgio pagrindą, paviršiaus apdorojimą, kiekį ir reikiamus tikrinimo dokumentus.
Ar ANSI, DIN ar JIS pakanka norint nurodyti statinės flanšą?
Ne. Standartiniam vamzdžio flanšui reikalingas tikslus standartinis numeris, leidimas, dydis, įvertinimas, apdaila, medžiaga ir sujungimo komponentas. Pasirinktiniam ekstruderiui arba štampavimo galvutės flanšui taip pat gali prireikti kontroliuojamo mechanizmo brėžinio, nes jo registras, lydalo praėjimas, varžto orientacija ir bendra geometrija gali nepatenkinti vamzdžio flanšo standarto.
Ką Nanhaiya flanšo puslapyje reiškia PN6, PN10, PN16, PN25, PN40 ir PN63?
Tai yra Nanhaiya statinės flanšų slėgio klasės parinktys. Jie nėra universali darbinio slėgio garantija kiekvienai medžiagai ir temperatūrai. Pirkimo specifikacija turi susieti pasirinktą PN klasę su tiksliu standartu, matmenimis, medžiaga, temperatūros pagrindu, varžtais, sandarikliu ir galiojančiomis sistemos projektavimo taisyklėmis.
Kokią medžiagą turėčiau pasirinkti statinės flanšui?
Nanhaiya siūlo anglinio plieno, nerūdijančio plieno ir legiruotojo plieno variantus. Renkantis reikia atsižvelgti į apkrovą, temperatūrą, korozijos poveikį, sąlytį su polimeru ar priedais, suvirinimo reikalavimus, sujungimo medžiagą, paviršiaus apdorojimą ir galiojančias projektavimo taisykles. Nurodykite tikslų įvertinimą patvirtintame brėžinyje, o ne užsakydami tik pagal medžiagų grupę.
Kaip išmatuoti pakaitinį ekstruderio flanšą?
Išmatuokite angą, išorinį skersmenį, bendrą storį, registro skersmenis ir gylius, varžtų kiekį, skylės arba sriegio dydį, žingsnio apskritimo skersmenį, kampinę orientaciją ir sandarinimo ypatybes. Užrašykite sujungimo dalį, srauto kryptį ir surinkimo padėtį. Palyginkite išmatavimus su originaliu mašinos brėžiniu, nes nuimta dalis gali būti susidėvėjusi, iškraipyta arba anksčiau taisyta.
Kodėl po montavimo nuteka ekstruderio flanšas?
Galimos priežastys yra pažeistas arba netinkamas sandarinimo paviršius, netinkamas tarpiklis arba sandariklis, flanšo paviršiaus iškraipymas, blogas registro išlygiavimas, užteršimas, netolygūs varžtai, netinkamos tvirtinimo detalės, terminis judėjimas arba slėgio ir temperatūros sąlygos, neatitinkančios patvirtintos konstrukcijos. Raskite priežastį prieš taikydami didesnę veržimo jėgą.
Ar tiekėjas gali nukopijuoti susidėvėjusį statinės flanšą iš pavyzdžio?
Fizinis pavyzdys yra naudingas, tačiau jis neturėtų būti vienintelis autoritetas. Susidėvėjimas, korozija, pakartotinis apdirbimas, remontas ir terminis iškraipymas gali pakeisti kritinius matmenis. Jei įmanoma, naudokite originalų brėžinį, išmatuokite sujungtus komponentus ir susitarkite, kurie matmenys bus atkurti prieš patvirtinant pakeitimo brėžinį.
Kaip turėtų būti priimtas pritaikytas statinės flanšas?
Pirmiausia patvirtinkite brėžinį, tada patikrinkite medžiagos ir apdorojimo įrašus, kurių reikalaujama pagal užsakymą. Patikrinkite kiaurymę, registrą, storį, varžto raštą, sandarinimo geometriją ir nurodytą formos ar padėties valdiklius pagal brėžinį. Patvirtinkite, kad jos yra tinkamos, jei įmanoma, ir atlikite tik sutartą sistemą arba slėgio bandymą pagal taikomą inžinerinę procedūrą.
Techninės nuorodos
- Nanhaiya statinės flanšas: pirmosios šalies medžiagos, standartai, paviršiaus apdorojimas, PN parinktys, programos ir gaminių vaizdai.
- Nanhaiya gamybos įranga: pirmosios šalies apdirbimo galimybės ir paskelbti įrangos padėties nustatymo duomenys.
- ASME B16.5-2020 apžvalga: oficiali ASME taikymo sritis ir turinys, skirtas vamzdžių flanšams ir flanšinėms jungtims.
- ISO 286-1:2010: oficialus ISO kodų sistemos aprašas, skirtas linijinių dydžių ir tinkamų nuokrypių nuokrypiams.
- ISO 1101:2017: oficialus ISO aprašas geometrinės tolerancijos kalbos formai, orientacijai, vietai ir eigai.
Standartus reikia įsigyti arba pasiekti per jų įgaliotus leidėjus, kai reikia visų jų reikalavimų. Atsakingas inžinierius turi patvirtinti taikomą leidimą, jurisdikciją ir projekto taisykles prieš gamindamas ar bandydamas.
Redakcinė pastaba: šiame vadove dabartinės „Nanhaiya“ produkto parinktys atskiriamos nuo konkrečios programos inžinerinių sprendimų. Galutinis slėgio projektas, varžtai, sandarinimas, medžiagos klasė, leistini nuokrypiai ir priėmimo reikalavimai turi būti patvirtinti patvirtintoje pirkimo specifikacijoje.