Lėtas atkūrimo laikmatis gali rodyti maitinimo problemą, pasikeitusį procesą arba susidėvėjusią aparatinę įrangą. Naudinga diagnozė nurodo, kuri iš jų ir ar ji iš tikrųjų kainuoja ciklo laiką.
Jei liejimo sraigto atstatymas užtrunka per ilgai, pirmiausia patikrinkite, ar tai atitolina ciklą. Tada patikrinkite tiekimo tęstinumą, faktinį sraigto greitį, priešslėgį ir temperatūrą, palyginti su stabilia etalonine eiga. Patikrinkite geometriją ir nusidėvėjimą, kai šie patikrinimai nepaaiškina nuostolių. Komponentus keiskite tik nustačius ribojančią funkciją.

Pirmiausia nustatykite, ar atsigavimas vyksta kritiniame ciklo kelyje
Sraigto atstatymas yra plastifikavimo ir dozavimo etapas: sraigtas sukasi, paruošia kitą šūvį ir atsitraukia, kai prieš jį kaupiasi lydalas. Tai skiriasi nuo įpurškimo, kai sraigtas juda į priekį, kad padarytų tą šūvį. Patikrinkite savo valdiklio laikmačio apibrėžimą, ypač ar jis apima delsą ar dekompresiją.
Atkūrimas dažnai sutampa su dalimi aušinimo sekos. Todėl jo poveikis bendram ciklo laikui priklauso nuo to, kada prasideda atkūrimas ir koks mašinos veiksmas turi laukti, kol jis baigsis. Perskaitykite sekos pėdsaką, o ne manykite, kad kiekviena sekundė, pašalinta iš atkūrimo, pašalina sekundę iš ciklo.
| Atkūrimo trukmė | Palauk už lango | Ką reiškia pasikeitimas |
|---|---|---|
| 12 sekundžių | 2 sekundes | Atkūrimas atitolina kitą veiksmą. |
| 9 sekundes | 0 sekundžių | 3 sekundžių atkūrimo patobulinimas pašalina 2 sekundes laukimo. |
| 7 sekundes | 0 sekundžių | Šiame pavyzdyje dar 2 sekundės atstumas nesumažina ciklo. |
Pirmas mūsų klausimas – ar mašina laukia išsilydymo, ar tiesiog praneša skaičių, kurį norėtumėte sumažinti. Jei atkūrimas jau patogiai telpa į turimą langą, prieš rekomenduodami didesnės galios varžtą sutelktume dėmesį į konsistenciją ir lydalo kokybę.
Norėdami gauti platesnį surinkimo paaiškinimą, žrįpurškimo liejimo varžto cilindro kreiptuvas. Čia tikslas yra siauresnis: nustatyti, kodėl pasikeitė išieškojimas ir kokius veiksmus patvirtina įrodymai.
Staigiems pokyčiams ir laipsniškam nuosmukiui reikia skirtingų atskaitos taškų
Prieš reguliuodami mašiną išsaugokite nuorodą. Palyginkite tą pačią dervos rūšį, šlifavimo santykį, šūvio nustatymą, pelėsių ir temperatūros sąlygas. Įrašykite atskirus ciklus ir vidurkį; retkarčiais labai lėtas atsigavimas gali sutrikdyti gamybą, net jei vidurkis atrodo priimtinas.
| Stebėtas modelis | Pirmiausia patikrinkite | Įrodymai, kuriuos verta įrašyti |
|---|---|---|
| Staigus padidėjimas pakeitus medžiagą ar receptą | Tiekimo forma, šlifavimas, džiovinimo būklė ir perkelti nustatymai | Medžiagų partijos, mišinio santykio, dalelių būklės ir prieš/po proceso įrašai |
| Nutrūkstantys lėti ciklai su normaliais ciklais tarp jų | Tiekimo nutraukimas, tiltas ir faktinio greičio kitimas | Atkūrimo pėdsakai, krautuvo veikla ir faktinis RPM tų pačių ciklų |
| Stabilios pareigos metu sveikimas pamažu blogėja | Patikrinkite veikimo sąlygas, tada patikrinkite susidėvėjimą | Istoriniai atkūrimo duomenys ir išmatuoti varžto / statinės matmenys |
| Didelė apkrova ir faktinis RPM žemiau komandos | Mašinos pavara, sukimo momento riba ir šiluminė būklė | Faktinis ir įsakytas RPM, apkrovos tendencijos ir mašinos aliarmai |
| Problema prasideda iškart po komponento pakeitimo | Sumontuotos dalies tapatybė, matmenys, geometrija ir surinkimas | Patvirtinta brėžinio peržiūra, sumontuoti komponentai ir paleidimo nustatymai |
Šie modeliai lemia tyrimo tvarką; nė vienas nėra įrodymas pats savaime. Staigus gedimas dėl triukšmo, taškų ar neįprastos apkrovos reikalauja skubios mašinos priežiūros, net jei laikas iš pradžių panašus į proceso problemą.
Įsitikinkite, kad granulės nuolat pasiekia varžtą
Pilnas bunkeris neįrodo, kad varžtas tiekiamas. Patikrinkite krautuvą, uždarymo sklendę, medžiagos kelią ir tiekimo angos aušinimą. Prieš keisdami suspaudimo sekciją arba užsisakydami naują varžtą, ieškokite pertrūkio, kuris sutampa su lėtais ciklais.
Asahi Kasei'sAsaclean gairės dėl maitinimo ir gerklės tilteliopaaiškina, kaip karštis šalia galinės statinės zonos gali per anksti suminkštinti granules. Granulės gali susikaupti ir trukdyti praėjimui, todėl varžtui pritrūks medžiagos, nors virš jo lieka dervos.
Patikrinkite, kas pasikeitė pačiame sklaidos kanale. Skirtingas šlifavimo santykis, daugiau smulkių ar netaisyklingų dalelių nusipelno dėmesio. Savo ruožtu „Celanese“ grūdų dalelių kokybę sieja su šėrimo ir regeneravimo problemomisVectra® LCP apdorojimo vadovas. Jo rekomendacijos yra konkrečios medžiagos, tačiau jose pateikiama konkreti priežastis įrašyti dalelių būklę, o ne tik dervos pavadinimą.
Jei atkūrimas pablogėja po pakartotinio šlifavimo pakeitimo, prieš keisdami aparatinę įrangą palyginsime jį su patvirtintu etaloniniu sklaidos kanalu. Jei grįžta senoji atkūrimo elgsena, sklaidos kanalo tyrimas gavo pirmenybę. Šis rezultatas suteikia gamyklai daug geresnę kryptį nei prašymas „greitesnio varžto“.
Džiovinimas vis tiek turi atitikti dervos tiekėjo reikalavimus. Nemanykite, kad drėgmė yra kiekvienos laiko problemos paaiškinimas arba kad priimtinas atsigavimas įrodo, kad derva yra pakankamai sausa. Apdorojamumą ir galutinės dalies kokybę reikia tikrinti atskirai.
Kartu patikrinkite tikrąjį greitį, priešslėgį ir lydalo temperatūrą
Skaitykite faktinį RPM, o ne tik nustatytą tašką
Jei komanda nepasikeitė, bet varžtas sukasi lėčiau, patikrinkite mašinos veikimo ribas ir pavaros elgesį. Geometrijos rekomendacija negali pašalinti nepaaiškinamo atotrūkio tarp prašomo ir pateikto greičio. Įrašykite tikrąjį greitį per atkūrimo taktą, ypač ten, kur prasideda sulėtėjimas.
RPM taip pat reikia, kad varžto skersmuo reikštų daug. Mūsųįpurškimo liejimo varžtų asortimentasapima skersmenis nuo 30 iki 170 mm. Perkeliant sukimosi greičio nustatymą tarp skirtingų skersmenų, pasikeičia periferinis greitis varžto paviršiuje.
Periferinis greitis, m/s = π × skersmuo, mm × RPM ÷ 60 000
Esant 100 aps./min., 40 mm varžto periferinis greitis yra apie 0,209 m/s; 60 mm varžtas siekia apie 0,314 m/s. Tai yra apskaičiuoti pavyzdžiai, nerekomenduojami nustatymai arba tiesioginiai lydalo šlyties greičio skaičiavimai.
Norėdami įvertinti greitį, naudokite faktinės dervos rūšies apdorojimo nurodymus ir mašinos ribas. Apsukimų dažnio didinimas naudingas tik tuo atveju, jei mašina gali jį pristatyti, o gautas lydalas išlieka priimtinas.
Sužinokite, kodėl atgalinis slėgis nustatytas ten, kur jis yra
Atgalinis slėgis priešinasi varžto atsitraukimui atsigavimo metu ir turi įtakos medžiagos plastifikacijai. Jei jis buvo padidintas siekiant pašalinti maišymo ar matavimo problemą, sumažinus jį tiesiog siekiant pagerinti laikmatį, ta kokybės problema gali vėl atsirasti. Prieš lygindami mašinas patikrinkite, ar rodomas slėgis yra hidraulinis, ar specifinis plastikinis slėgis.
Universali priešslėgio rekomendacija yra ypač nenaudinga. „Vectra LCP“Celanese nurodo minimalų priešslėgį, specifinį 5-15 barųir įspėja apie perkaitimą ir skaidulų pažeidimus dėl per didelio slėgio. Tai yra „Vectra“ gairės, o ne nustatymas, skirtas kopijuoti į PP, ABS ar PC procesą.
Prieš priimdami greitesnį nustatymą, patikrinkite lydalą
Statinės nustatytos vertės nevisiškai apibūdina lydalo šiluminę būklę. Vykdykite patvirtintą lydymosi temperatūros matavimo procedūrą, patikrinkite šildytuvo ir jutiklių sistemą ir palyginkite dalių kokybę po kontroliuojamo pakeitimo. Trumpesnis atkūrimo laikas, kai pakitusi spalva, neištirpusi medžiaga arba prastesnė konsistencija, nėra sėkmingas koregavimas.
Vienu metu keiskite vieną atitinkamą kintamąjį ir leiskite procesui stabilizuotis. The„Vectra“ trikčių šalinimo instrukcijosnaudoja tą patį etapinį metodą. Laikykite bandomąją versiją patvirtintame medžiagos, kurią iš tikrųjų naudojate, veikimo lange.
Atskirkite susidėvėjusią transportavimo sekciją nuo nesandaraus kontrolinio žiedo
Kai šėrimo ir eksploatavimo sąlygos yra panašios, bet atsigavimas vis blogėja, varžto ir cilindro būklę verta patikrinti. Išmatuokite skrydžio išorinį skersmenį ir cilindro angą nustatytose vietose pagal brėžinį arba nustatytas tikrinimo ribas. Patikrinkite paviršiaus pažeidimus ir matmenis.
Priekinio varžto mazgą reikia išbandyti kitaip. Atkūrimo metu atbulinis vožtuvas leidžia lydymui judėti į priekį; Įpurškimo metu jis turi būti sandarus nuo atgalinio srauto. Nesandarus vožtuvas gali turėti įtakos šūvio konsistencijai, tačiau tai nereiškia, kad varžto plastifikacinė dalis susidėvėjo.


Jei taip pat skiriasi pagalvėlės arba šratų svoris, į tyrimą įtraukite mašinos gamintojo atbulinio vožtuvo testą. Mūsųvaržto antgalio pasirinkimo vadovasišsamiau apima žiedo, sėdynės ir poravimosi matmenis.
Neleisime visiškai pakeisti varžto ir cilindro vien tik naudojant lėtą laikmatį. Ir atvirkščiai, naujas varžtas neturėtų patekti į susidėvėjusį statinį, nepatikrinus, ar jis tinka. Paprašykite matmenų ataskaitos, kurioje būtų nurodytos matavimo vietos ir nusidėvėjimo ribos, naudojamos rekomendacijai pasiekti.
Kada prasminga kitokia varžtų konstrukcija?
Projekto peržiūra tampa naudinga, kai esama geometrija negali atitikti numatytos funkcijos priimtinomis eksploatavimo sąlygomis. Tai gali sukelti dervos pakeitimas, didesnio šūvio poreikis arba trumpesnis atkūrimo laikotarpis. Laikykite jį atskirai nuo anksčiau sėkmingo proceso, kuris tiesiog pablogėjo, atkūrimo.
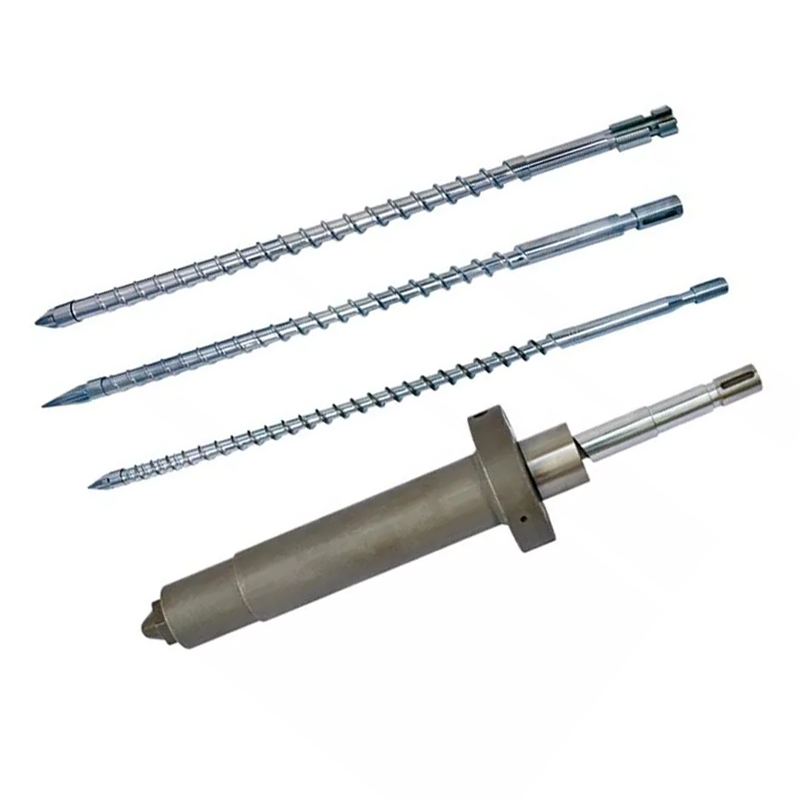
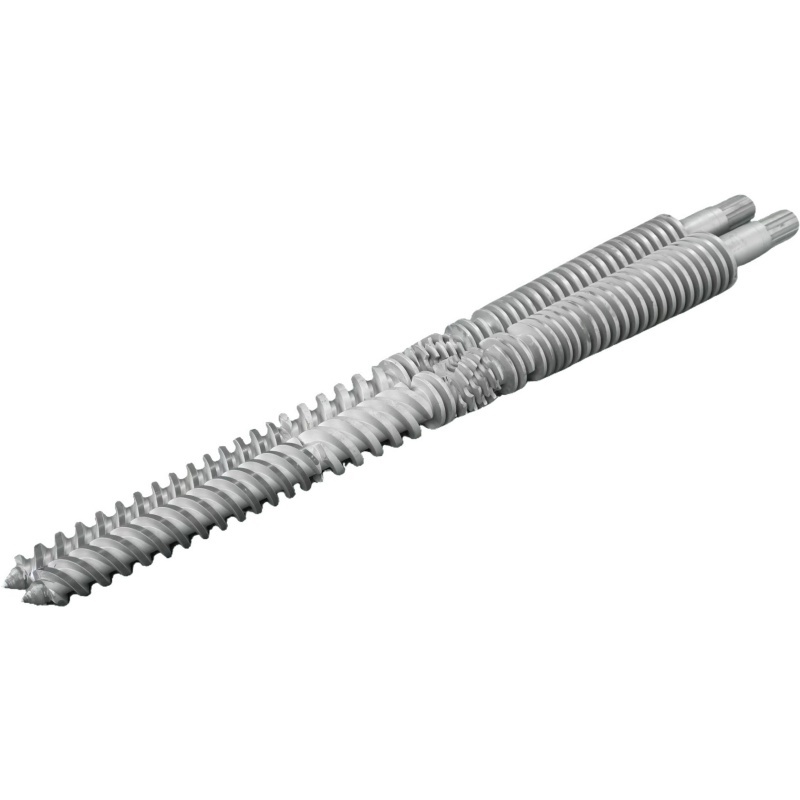
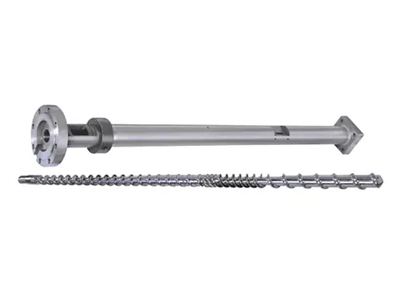
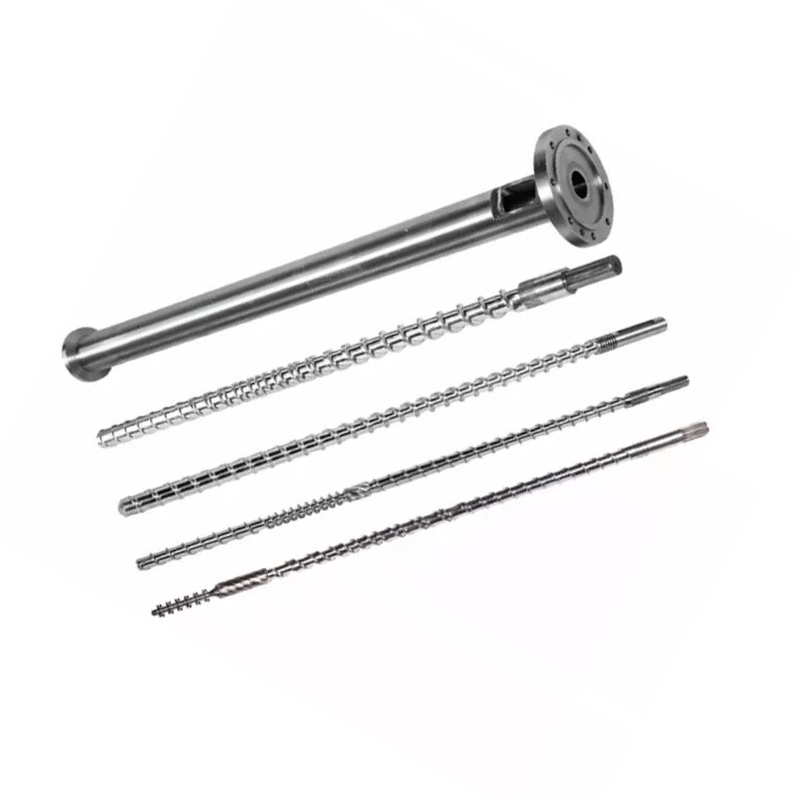
Mūsų dvi įpurškimo varžtų gaminių šeimos iliustruoja tinkamą dizaino pasirinkimą:
| Nanhaiya dizainas | Suspaudimo skyrius | Kaip mes jį panaudotume apžvalgoje |
|---|---|---|
| Laipsniškas liejimo sraigtas | Paprastai 40–60 % viso varžto ilgio, maždaug 50 % gaminio aprašyme | Ilgesnis, laipsniškas kanalo gylio mažinimas darbams, kuriems reikalingas kontroliuojamas plastifikavimas. Įvertinkite tikslią dervos, šūvio ir šiluminę elgseną. |
| Mutantinis liejimo sraigtas(staigios suspaudimo konstrukcija) | Maždaug 5–15% viso varžto ilgio | Trumpesnis perėjimas su staigesniu kanalo gylio sumažinimu. Prieš pasirinkdami, įvertinkite lydymosi pajėgumą ir šiluminį vienodumą, kad pašalintumėte talpos apribojimą. |
Mūsų laipsniškas dizainas apima programas, įskaitant PS, asmeninį kompiuterį ir ABS; Staigaus suspaudimo šeima apima tokias programas kaip PE ir PP. Šie produktų maršrutai padeda pradėti diskusiją. Jie nepakeičia dervos kokybės ir mašinų peržiūros, ypač naudojant užpildus, šlifavimą ar griežtas kokybės specifikacijas.

Paviršiaus apdorojimas sprendžia susidėvėjimą, o ne užsikimšusią maitinimo gerklę
Abiejų produktų šeimose naudojamas 38CrMoAlA plienas. Išsamios produkto specifikacijos apima šias apdorojimo parinktis, kurios priklauso pakeitimo diskusijoms, kai patikrinimas nustato susidėvėjimą:
| Turtas | Produkto detalės vertė | Ką tai reiškia užklausai |
|---|---|---|
| Azoto kietumas | HV900-1100 | Nurodykite apdorotus paviršius ir patikrinimo reikalavimus. |
| Azotavimo gylis | 0,5-0,8 mm | Nustatyti pasirinktą gydymą; nedarykite išvados apie tarnavimo laiką vien iš gylio. |
| Nikelio-volframo lydinio kietumas | HRC55-62 | Peržiūrėkite lydinį su faktine derva, užpildu ir nusidėvėjimo modeliu. |
| Lydinio sluoksnio gylis | 0,8-2,0 mm | Sutartoje komponento specifikacijoje apibrėžkite sustiprintas sritis. |
Mūsųlaipsniško varžto gaminio detalėsapibūdinti pažeidžiamų vietų sutvirtinimą nikelio-volframo lydiniu. Gamyklos požiūriu norime, kad siūloma apsauga atitiktų išmatuotą nusidėvėjimą. Brangesnis paviršius nepataiso netinkamo padavimo ir neįrodo, kad varžto geometrija tinka dervai.


Paverskite diagnozę konkrečiu veiksmu
Laikykitės tokios siauros rekomendacijos, kiek leidžia įrodymai. Nutrūkus tiekimo sistemai reikia pataisyti tiekimo sistemą. Greičio komanda mašina negali išlaikyti iškvietimų atlikti mašinos peržiūrą. Patvirtinus vožtuvo nuotėkį, reikia įvertinti vožtuvą ir sąsają. Išmatuotas varžtų arba cilindrų nusidėvėjimas leidžia pakeisti komponentą arba atlikti kvalifikuotą atnaujinimo įvertinimą.
Jei agregatas yra priimtinos būklės, bet naujoji gamybos apkrova viršija praktinį plastifikavimo pajėgumą, atsiųskite projekto aprašymą. „Nanhaiya“ siūlo pritaikytą varžtų dizainą, apdirbimą ir lydinio purškiamąjį suvirinimą. Mūsųgamybos įrangaapima CNC tekinimo stakles iki 6 metrų ilgio ruošiniams ir penkių ašių apdirbimą sudėtingiems skrydžiams ir flanšinėms konstrukcijoms.

Išsiųskite įrašą, kuriame paaiškinama problema
- Mašinos gamintojas ir modelis, varžto skersmuo, surinkimo brėžinys ir pritvirtintos varžto antgalio detalės.
- Dervos klasė, užpildo įkrova, šlifavimo santykis ir dalelių būklė.
- Atkūrimo laikas pagal ciklą, faktinis ir įsakytas RPM, priešslėgis su jo slėgio pagrindu ir apkrovos arba aliarmo įrašai.
- Šūvio nustatymas, pagalvė, dalies ir bėgiko svoris, temperatūros įrašai ir galimas atkūrimo langas.
- Jau išbandyti pakeitimai, jų poveikis dalių kokybei ir bet koks matmenų susidėvėjimo pranešimas.
Norėdami pradėti eksploatuoti, susitarkite dėl dervos, šratų, veikimo lango ir priimtinos detalės kokybės. Tada palyginkite atkūrimo pakartojamumą ir faktinį bendrą ciklo laiką. Greitesnio izoliuoto plastifikavimo bandymo nepakanka, jei gamybinė forma vis dar laukia arba dalių nepavyksta patikrinti.

Reikia varžto ar statinės pasiūlymo dėl patvirtinto atkūrimo apribojimo?
Nusiųskite Nanhaiya piešimo ir veikimo įrašą, įskaitant tai, kas pasikeitė ir ką jūsų linija turi pasiekti. Pasakykite mums, ar atkuriate pradinę paskirtį, ar ruošiatės kitokiam medžiagų ar ciklo reikalavimui.
Siųskite savo piešinį ir apdorojimo duomenisPeržiūrėkite įpurškimo liejimo varžtusAptarkite WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
El. paštas:info@nhyscrew.com
Telefonas:+86-13505809643| Mobilusis:+86-13587082002
C blokas, Nr. 2 West Section, Xingzhou Avenue, Dinghai rajonas, Zhoushan City, Zhejiang provincija, Kinija.
Susisiekite su Nanhaiya
Dažnai užduodami klausimai
Koks yra įprastas liejimo sraigto atkūrimo laikas?
Universalaus skaičiaus nėra. Atsigavimo laikas priklauso nuo dervos, šūvio poreikio, sraigto geometrijos, mašinos galimybių ir veikimo nustatymų. Palyginkite jį su turimu laiku tikroje mašinos sekoje ir su stabiliu etaloniniu važiavimu, naudojant tą pačią medžiagą ir šūvį.
Ar greitesnis varžto atstatymas visada sutrumpina ciklo laiką?
Ne. Jis sutrumpina ciklą tik tada, kai nebaigtas atkūrimas atitolina kitą leistiną mašinos veiksmą. Jei atkūrimas jau baigiasi per galimą persidengimo langą, pagreitinus, bendras ciklo laikas gali likti nepakitęs.
Kodėl varžtas sukasi, bet įsitraukia labai lėtai?
Patikrinkite, ar derva pasiekia varžtą, ar nepasikeitė priešinis slėgis ir ar tikrasis varžto greitis atitinka komandą. Tiekimo tiltas, nenuoseklus pakartotinis šlifavimas, proceso sąlygos ir susidėvėję komponentai yra galimos tyrimo šakos. Vien sukimas neįrodo, kad varžtas perneša pakankamai medžiagos.
Ar turėčiau padidinti RPM, kad ištaisyčiau lėtą atkūrimą?
Tik patikrinus padavimo greitį, priešslėgį ir dervos apdorojimo ribas. Įvertinkite bet kokius pokyčius pagal lydalo kokybę, faktinę lydymosi temperatūrą ir pakartojamumą, taip pat atsigavimo laiką. Nenaudokite didesnio greičio, kad paslėptumėte neišspręstą maitinimo ar nusidėvėjimo problemą.
Ar nesandarus kontrolinis žiedas įrodo, kad visas varžtas nusidėvėjęs?
Ne. Kontrolinio žiedo sandarinimas ir sraigtinis transportavimas yra skirtingos funkcijos. Ištirkite pagalvėlės ar šratų svorio pokyčius, atlikdami mašinos gamintojo vožtuvo testą, ir naudokite matmenų patikrinimą, kad nustatytumėte varžtų ir cilindrų nusidėvėjimą.
Ko reikia Nanhaiya, kad įvertintų pakaitalą?
Atsiųskite mašinos modelį, varžto skersmenį ir brėžinį, dervos rūšį ir užpildą, peršlifavimo detales, faktinius regeneravimo įrašus, varžto greičio ir priešslėgio nustatymus, temperatūros įrašus ir visus susidėvėjimo matavimus. Įtraukite reikiamą ciklą ir dalies kokybės kriterijus, kad pakeitimas turėtų apibrėžtą darbą.
Tęskite suįpurškimo liejimo varžtų cilindrų pasirinkimo vadovas, arba ištirtivaržto antgalio ir kontrolinio žiedo keitimo kontrolinis sąrašasjei įrodymai rodo priekinį mazgą.