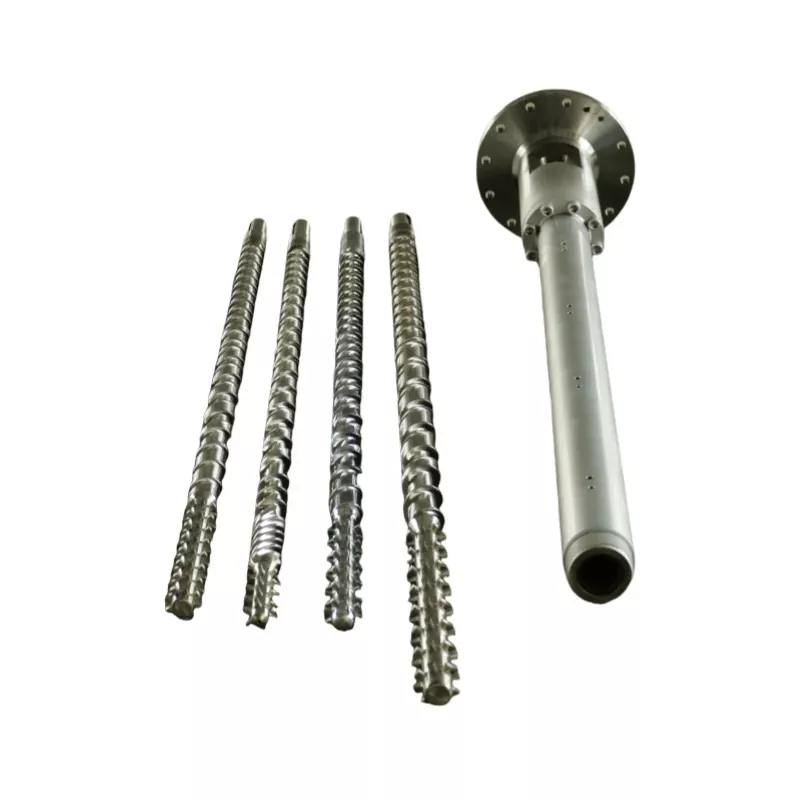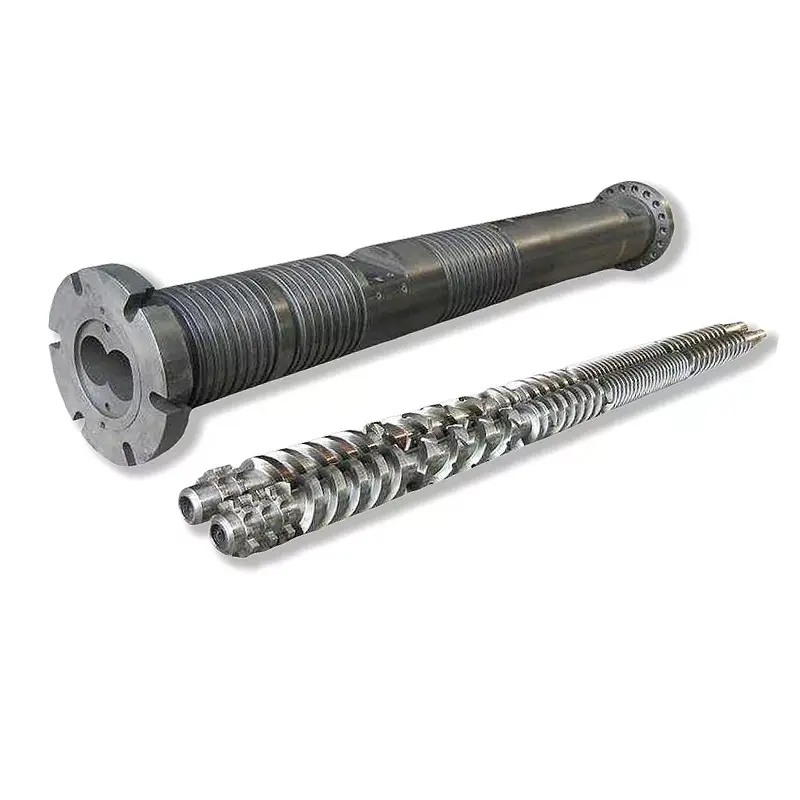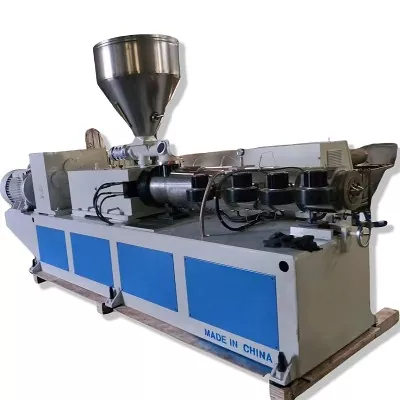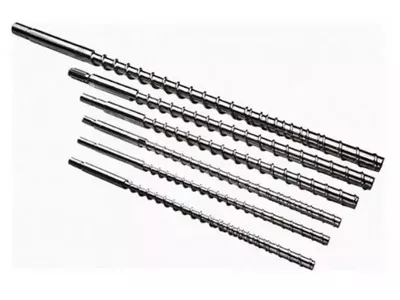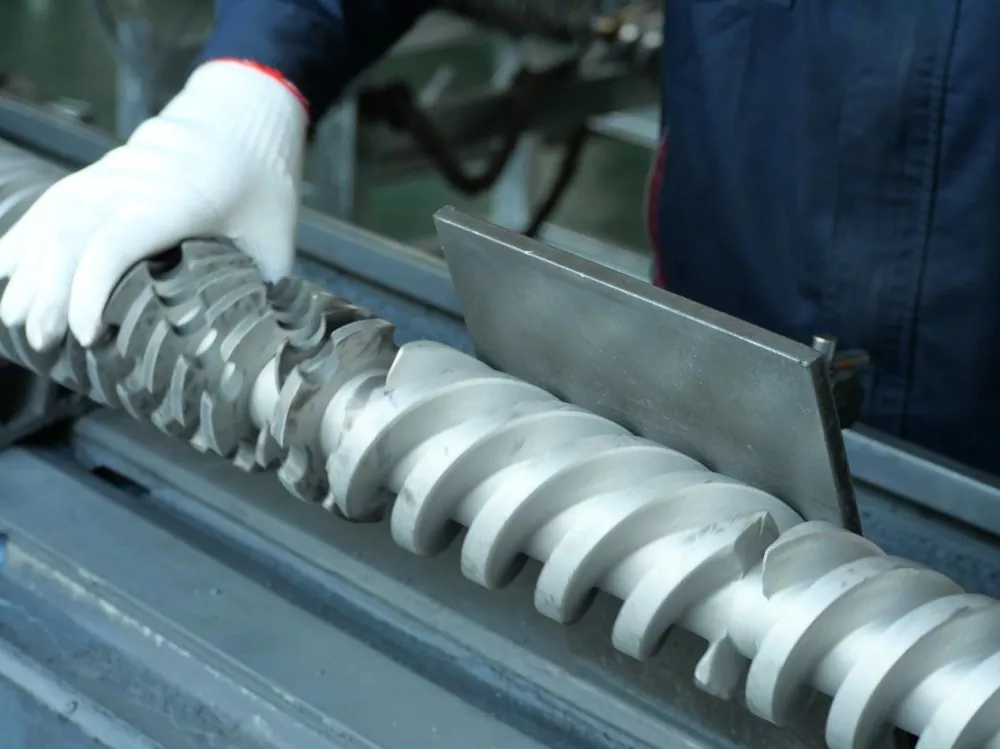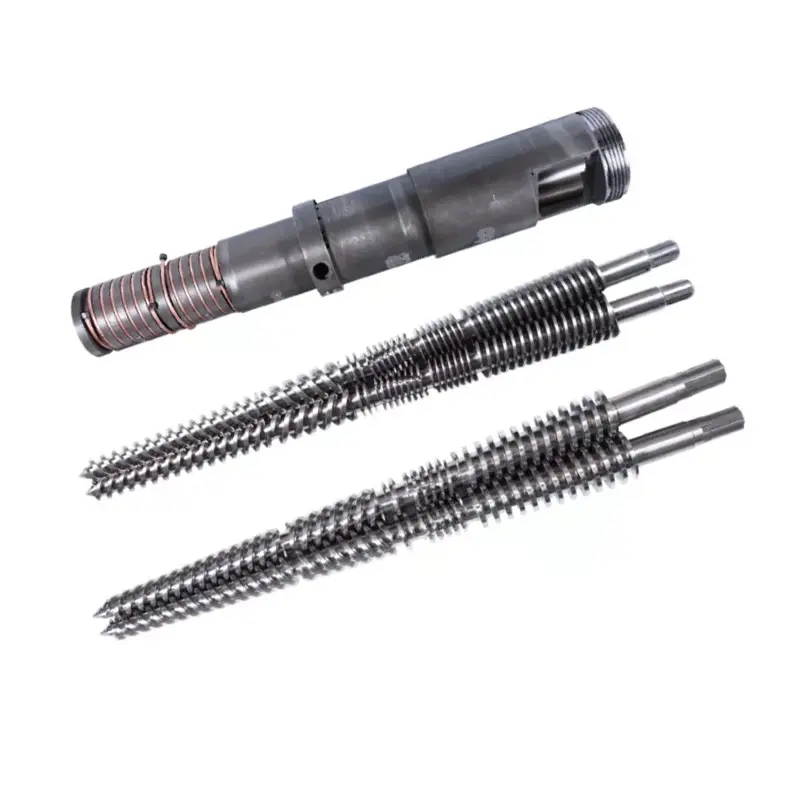
Jūsųįpurškimo liejimo varžto cilindrasnustato lydymosi kokybę, šūvio konsistenciją ir ciklo trukmę. Žemiau: kaip pasirinkti dervos geometriją ir paviršiaus apdorojimą, kaip prižiūrėti rinkinį ir kaip atsekti defektą iki varžto, cilindro ar kontrolinio žiedo, o ne persekioti jį per mašinos nustatymus. Mūsų nitriduoti 38CrMoAlA įpurškimo sraigtai turi 0,5–0,8 mm nitriduotą sluoksnį esant 950–1050 HV, tinka PE, PP, PS ir ABS, o stiklo pluoštas yra iki 30%. Po to arba ant korozinės dervos angą reikia purkšti kietuoju lydiniu iki 62 HRC. Jei išėjimas sumažėjo, o ciklai pailgėjo, prieš paliesdami kitą kontrolinę vertę perskaitykite trikčių šalinimo lentelę.

Kas yra įpurškimo sraigtinė statinė?
Sraigtas ir cilindras sudaro liejimo mašinos plastifikavimo bloką. Kartu jie paima kietas granules iš bunkerio, išlydo jas, sumaišo į vientisą lydalą, tiksliai išmatuoja šūvį ir tą šūvį įpurškia į formą. Kiekviena jūsų mašinos pagaminta dalis praeina per šią porą.
Liejimo staklės pakeičia purkštukus, derina formas ir reguliuoja temperatūrą kelias savaites, kol pažiūrės į plastifikavimo įrenginį. Ta tvarka yra atgalinė. Kai sraigtas arba cilindras susidėvi, jokia valdiklio nustatyta vertė nesugrąžina proceso.
Sraigto vaidmuo plastifikacijoje
Sraigtas atlieka didžiąją lydymosi dalį, o ne su šildytuvo juostomis. Statinės karštis prisideda, bet dominuojantis lydymosi mechanizmas yrašlyties karštis: varžtas tempia polimerą į karštą statinės sienelę, o trintis sukuria šilumą pačios medžiagos viduje. Štai kodėl varžtų geometrija keičia lydymosi temperatūrą net tada, kai jūsų nustatytos vertės nejuda.
Sraigtas taip pat išmatuoja šūvį. Jis sukasi plastifikuodamas, susitraukia, kai lydalas kaupiasi priešais antgalį, tada sustoja. Atstumas, kurį jis įtraukiamas, yra jūsų šūvio dydis. Bet koks tirpalas, nutekėjęs atgal skrydžio metu arba už kontrolinio žiedo, pažeidžia šį matavimą.
Galiausiai varžtas įpurškiamas. Jis nustoja suktis ir juda į priekį kaip stūmoklis, priversdamas tirpalą per antgalį. Šis dvigubas vaidmuo, besisukantis ir grįžtamasis, atskiria įpurškimo varžtą nuo ekstruzijos varžto.
Statinės vaidmuo perduodant ir sulaikant šilumą
Statinė yra tikslus slėgio indas su šildoma anga. Jame yra įpurškimo slėgis, jis perduoda šilumą iš juostų į polimerą ir sukuria kietą sienelę, prie kurios varžtas kerta medžiagą.
Jo anga turi likti apvali, tiesi ir sandari. Kai skylė susidėvi per dideli, tarpas tarp varžto eigos ir statinės sienelės didėja. Tada lydalas nuteka atgal per skrydį, o ne juda į priekį, o plastifikavimo greitis krenta.
Statinės šildymas yra suskirstytas į zonas, dažniausiai tiekimas, suspaudimas ir matavimas, kiekvienas turi savo valdiklį ir termoporą. Vienoje zonoje nuslinkusi termopora gali kepti medžiagą mėnesius, kol ekranas rodomas normaliai.
Kaip sraigtas ir statinė veikia kartu kaip sistema
Abi dalys veikia kaip suderinta pora, o porą apibūdinantis skaičius yraradialinis tarpas: pusė statinės angos skersmens ir varžto skersmens skirtumo.
Atstumas yra mažas pagal dizainą. Pramonės taisyklė naujam rinkiniui yra maždaug 0,001 colio tarpas kiekvienoje pusėje kiekvienam varžto skersmens coliui. Ant 60 mm (apie 2,36 col.) varžto, kuris nukrenta beveik 0,06 mm kiekvienoje pusėje. Jūsų konstrukcijos brėžinys yra autoritetas ir visada turėtų būti skaičius, pagal kurį tikrinate.
Tas mažas tarpas tikrai veikia. Tai priverčia polimerą kirpti statinės sienelę, o ne paslysti. Dvigubai padidėja prošvaisa ir susilpnėja kirpimas, lėtėja tirpimas, sumažėja galia, o mašina bando kompensuoti šiluma, kurios jai neturėtų reikėti.
Vien vienos dalies pakeitimas retai sutvarko susidėvėjusią porą. Naujas varžtas susidėvėjusios statinės viduje atkuria tik pusę prarasto tarpo, o dėl neatitikimo nauja dalis susidėvi greičiau nei turėtų.
Įpurškimo sraigto anatomija
Standartinis įpurškimo varžtas yra padalintas į tris zonas ir antgalio mazgą. Kiekviena zona turi savo užduotį ir kiekviena sugenda taip, kaip galite atpažinti.
| Zona | Kanalo gylis | Darbas | Kaip atrodo nesėkmė |
|---|---|---|---|
| Pašaras | Giliai | Paimkite granules, perneškite jas į priekį | Sujungimas, badavimas, nepastovus maitinimas, nenuoseklus atsigavimas |
| Suspaudimas (perėjimas) | Seklus | Sutankinkite ir išlydykite polimerą prie statinės sienelės | Netirpsta, blogai maišosi, ši zona nusidėvi pirmiausia |
| Matavimas | Seklus | Homogenizuoti ir pumpuoti nuoseklų tirpalą | Šūvio kitimas, temperatūros šuoliai |
| Patarimo ir patikrinimo žiedas | — | Užsandarinkite nuo atgalinio srauto injekcijos metu | Šūvio dydžio dreifas, trumpi šūviai, pagalvėlės praradimas |
Pašarų zona
Gilūs kanalai sugriebia granules iš bunkerio gerklės ir perkelia jas į priekį kaip kietas medžiagas. Ši zona nelabai tirpsta. Tai perteikia.
Pašarų problemos maskuojamos kaip tirpimo problemos. Jei granulės patenka į gerklę arba tiekimo sekcija per karšta, o granulės anksti suminkštėja ir prilimpa, varžtas badauja. Atsigavimo laikas svyruoja, o šūvio dydis seka. Prieš kaltindami geometriją, patikrinkite tiekimo angos aušinimą.
Suspaudimo (pereinamoji) zona
Šioje atkarpoje kanalas tampa seklesnis. Toks seklumas prispaudžia polimerą prie karštos statinės sienelės ir sukuria šlyties šilumą, kuri lydosi.
Suspaudimo zona yra ta vieta, kur susikaupia susidėvėjimas. Čia didžiausias slėgis, o abrazyviniai užpildai šlifuoja stipriausiai. Kai matuojate susidėvėjusį varžtą, čia pirmiausia rasite skaičius.
Matavimo zona
Seklios, pastovaus gylio kanalai homogenizuoja lydalą ir pumpuoja jį į priekį esant pastoviam slėgiui. Ši zona nustato vieno kadro nuoseklumą.
Matavimo zonos susidėvėjimas rodomas kaip šūvio kitimas ir didėjanti lydymosi temperatūra esant toms pačioms nustatytosioms vertėms. Sraigtas dirba sunkiau, kad judėtų tą pačią medžiagą.
Sraigtinis antgalis, atbulinis žiedas ir atbulinis vožtuvas
Atbulinis vožtuvas, kartais vadinamas atbuliniu vožtuvu, nusipelno daugiau dėmesio, nei jis gauna. Jis sėdi prie varžto galo ir atlieka vieną darbą: įpurškimo metu jis sandariai užsidaro, todėl lydalas patenka į formą, o ne atgal virš varžto.
Kai jis nustoja sandarinti, matote kadro dydžio pokyčius, trumpus kadrus ir nykstančią pagalvėlę. Formuotojai praleidžia savaites reguliuodami įpurškimo slėgį, laikymo laiką ir temperatūrą. Nė vienas iš jų neveikia, nes lydalas išbėga atgal pro susidėvėjusį žiedą.
Trys signalai nukreipti konkrečiai į kontrolinį žiedą. Pagalvėlė skiriasi nuo šūvio, o ne išliks pastovi. Šūvio svoris svyruoja, o mašina praneša apie normalų atsigavimą. Ir kartojamas procesas staiga tampa nepastovus, nepasikeitus dervai ar nustatymui.
Pagrindiniai varžtų geometrijos parametrai
Keturi skaičiai apibūdina įpurškimo varžtą. Supraskite juos ir tiekėjo pasiūlymas nustos būti juoda dėže.
L/D santykis: apibrėžimas, formulė ir rekomenduojamos vertės pagal dervą
L/D santykisyra darbinis varžto ilgis, padalintas iš jo išorinio skersmens. Sraigtas, 22 kartus ilgesnis už jo plotį, turi L/D 22:1. Formulė tiesiog padalyta L, padalyta iš D, o santykio skalė pagal dydį: 50 mm varžtas, esant 22:1, turi 1 100 mm darbinį ilgį.
L/D kontroliuoja, kiek vietos varžtas turi ištirpti, maišyti ir homogenizuoti. Ilgesnis suteikia didesnį lydymosi pajėgumą ir geresnį maišymą. Trumpesnis suteikia trumpesnį buvimo laiką, o tai apsaugo karščiui jautrias dervas.
Įpurškimo varžtai veikia trumpiau nei ekstruziniai varžtai. Sraigtas paruošia vieną šūvį vienu metu, o ne nuolat siurbia, o medžiaga sėdi vamzdyje tarp šūvių. ĮL/D santykio įpurškimasPraktikoje dauguma mašinų yra nuo 18:1 iki 25:1, o 20:1 iki 22:1 įprastas bendrosios paskirties mašinose.
Karščiui jautrios dervos, tokios kaip PVC, teikia pirmenybę trumpesniam galui, todėl medžiaga praleidžia mažiau laiko karšta. Techniniai plastikai, kuriuos reikia kruopščiai išlydyti, teikia pirmenybę ilgesniam galui. Mūsų L / D santykio vadovas apima išsamius kompromisus.
Suspaudimo laipsnis: kaip tai veikia šlyties šilumą ir lydalo kokybę
Suspaudimo laipsnislygina kanalo gylį tiekimo zonoje su kanalo gyliu dozavimo zonoje. Sraigto, kurio padavimo kanalas yra tris kartus gilesnis už jo dozavimo kanalą, suspaudimo laipsnis yra 3:1.
Suspaudimo laipsnis nustato, kaip stipriai varžtas veikia medžiagą. Didesnis suspaudimas reiškia daugiau šlyties, daugiau mechaninės šilumos ir agresyvesnio lydymosi. Mažesnis suspaudimas švelniai elgiasi su polimeru.
Derinkite jį prie dervos, o ne prie didesnio skaičiaus. Mažo klampumo poliolefinams reikia teigiamos šlyties, kad jie švariai išsilydytų. Karščiui jautrios dervos, pvz., PVC, PC ir POM, suyra nuo šlyties, todėl PE nutrūktų pečiais. Mūsų suspaudimo laipsnio vadovas veikia pagal diapazonus.
Skrydžio gylis, kanalo plotis ir jų poveikis išeičiai
Suspaudimo laipsnis yra santykis, o du vienodo santykio varžtai gali veikti skirtingai. Svarbi absoliuti gelmė.
Gilus dozavimo kanalas per vieną apsisukimą perkelia daugiau medžiagos, padidindamas plastifikavimo greitį, tačiau jis ne taip kruopščiai maišosi ir išlyda ne taip tolygiai. Seklus dozavimo kanalas geriau susimaišo ir užtikrina pastovesnę temperatūrą, esant mažesnei galiai per apsisukimą.
Skrydžio plotis ir spiralės kampas turi įtakos transportavimo efektyvumui ir šlyčiai, kurią medžiaga mato skrydžio metu. Tai yra dizaino detalės, kurias nurodote aprašydami savo procesą varžtų dizaineriui, o ne skaičiai, kuriuos turėtumėte pasirinkti iš lentelės.
Varžto skersmens ir šūvio dydžio santykis
Sraigto skersmuo nustato mašinos šūvio galią. Didesnis varžtas išstumia daugiau tūrio vienam važiavimo į priekį milimetrui, todėl jis užtikrina didesnį kadrą.
Praktinė taisyklė yra patogi juosta, o ne griežta riba. Vykdykite šūvį, kuris naudoja nedidelę statinės talpos dalį, o medžiaga per ilgai stovi statinėje, svyruoja per karštį ir degraduoja. Dirbkite beveik visu pajėgumu ir prarasite pagalvėlę, reikalingą nuosekliam pakavimui.
Dauguma formuotojų nukreipia šūvį kažkur vamzdžio naudingo diapazono viduryje. Jei jūsų dalis yra už tos juostos, teisingas tvirtinimas yra kitoks varžto skersmuo, o ne sunkesnis mašinos nustatymas.
Čia yra mūsų paskelbta matmenų lentelė, kurioje parodyta, kaip šūvio talpa seka varžto ir vamzdžio dydį visame mūsų kuriamame diapazone. Naudokite jį norėdami rasti savo mašiną arba patikrinti skersmenį, kurį jums siūlo tiekėjas.
| Šūvis (g) | Varžto Ø × ilgis (mm) | Statinės Ø × ilgis (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Iš to reikia perskaityti du dalykus. Šūvio pajėgumas didėja skersmeniu, kaip reikalauja fizika. Kartu su juo auga ir statinės išorinis skersmuo, todėl didesnis varžtas niekada nėra nemokamas atnaujinimas: tai kitokia mašinos dydžio klasė.
Įpurškimo liejimo varžtų tipai: kurio jums reikia?
Penkios varžtų šeimos apima beveik kiekvieną injekciją. Tinkamas pasirinkimas priklauso nuo jūsų dervos ir to, ko reikalauja jūsų dalis.
| Varžto tipas | Ką tai daro | Geriausiai tinka | Silpnumas |
|---|---|---|---|
| Bendrosios paskirties (GP) | Vienas skrydis, trys standartinės zonos | PE, PP, PS, ABS, dauguma prekinių dervų | Kompromiso geometrija; kovoja su reikliomis dervomis |
| Barjeras | Antrasis skrydis atskiria kietą lovą nuo tirpsmo baseino | Geriau tirpsta, didesnė našumas, nejautrios dalys | Kainuoja daugiau; overkill ant lengvų dervų |
| Maišymas / sumaišymas | Prideda „Maddock“ arba „pin“ maišymo sekcijas | Pagrindinis spalvų mišinys, užpildyti junginiai, ruožams jautrios dalys | Papildomas kirpimas; netinka karščiui jautrioms dervoms |
| Ventiliuojamas (dviejų pakopų) | Dekompresijos zona ir ventiliacijos anga pašalina lakiąsias medžiagas | Higroskopinės dervos, kai džiovinti nepraktiška | Kompleksas; ventiliacijos anga gali nuvarvėti, jei nesutampa |
| Specifinis PVC | Mažas suspaudimas, poliruoti paviršiai, nėra negyvų dėmių | Tvirtas ir lankstus PVC | Pastatytas pagal paskirtį; ne bendros paskirties varžtas |
Bendrosios paskirties (GP) varžtas: labiausiai paplitęs, geriausiai tinka?
GP varžtas yra kompromisas ir geras. Tinkamai veikia PE, PP, PS ir ABS, o tai apima daugumą prekių liejimo. Mašinų gamintojai jį pristato kaip standartą, nes tai yra saugiausias numatytasis variantas, kai jie nežino, ką paleisite.
Kompromisas jums kainuoja, kai derva tampa reikli. GP varžtas ant stiklu užpildyto nailono greitai susidėvi. GP varžtas ant standaus PVC ardo medžiagą. GP varžtas, įstumtas siekiant maksimalios našumo plonasienėje dalyje, užtikrina nelydymą. Kai kuris nors iš jų apibūdina jūsų procesą, specialiai sukurtas varžtas atsiperka vien iš laužo.
Barjerinis varžtas: geresnis lydalo atskyrimas ir homogeniškumas
Užtvarinis varžtas prideda antrą skrydį per lydymosi zoną. Šis skrydis fiziškai atskiria likusias kietas granules nuo jau susidariusio lydalo ir laiko kietąsias medžiagas prispaustas prie karštos statinės sienelės, kur jos toliau tirpsta.
Be barjero kietosios dalelės slepiasi lydymosi baseino viduje, izoliuotose nuo sienos ir gali išlikti iki purkštuko kaip neištirpusios. Naudojant vieną, lydymas baigiasi pilniau ir nuosekliau.
Atlygis yra geresnis lydymosi vienodumas esant tokiai pačiai arba didesnei galiai, o tai pasireiškia kaip mažiau išsilydžiusių medžiagų, griežtesnė šūvio kontrolė ir platesnis proceso langas. Formuotojai, naudojantys plonasienes pakuotes, optines dalis ar bet ką netirpstančią medžiagą, turėtų paprašyti jų pavadinti.
Maišymo / mišinio varžtas: užpildytoms ir spalvotoms pagrindinėms medžiagoms
Maišymo sraigtai prideda specialią maišymo sekciją, paprastai šalia galiuko. Maddock (rievelės) sekcijos priverčia lydytis per siaurus tarpus, suskaidydamos neištirpusias daleles šlyties būdu. Kaiščių maišytuvai padalija ir sujungia srautą, paskirstydami spalvą ir užpildą.
Naudokite vieną, kai spalvų dryžiai yra kokybės problema, kai svarbi pagrindinės partijos dispersija arba kai užpildo paskirstymas lemia dalies našumą. Kompromisas yra pridėta šlyties dalis, todėl maišymo sekcijos yra netinkamas pasirinkimas karščiui jautrioms dervoms, kurios jau yra arti savo skilimo ribos.
Vėdinamas / degazavimo varžtas: skirtas higroskopinėms dervoms
Ventiliuojamas varžtas veikia dviem etapais. Pirmoji pakopa išsilydo, tada kanalas staigiai gilėja, nuleidžiant lydalo slėgį iki beveik nulio ties išleidimo anga, išpjauta statinėje. Drėgmė ir lakiosios medžiagos iš jos išeina, dažnai vakuume. Antrajame etape lydalo slėgis vėl padidinamas injekcijai.
Tai tinka higroskopinėms dervoms, kurių džiovinimas yra nepraktiškas arba nepatikimas. Tai taip pat kelia pavojų: jei du etapai nesutampa, iš ventiliacijos angos vietoj dujų išstumia lydalas. Varžtas su ventiliacija turi būti suprojektuoti kartu, todėl jie nurodomi kaip komplektas, o ne montuojami atsitiktinai.
Specifinis PVC varžtų dizainas: kodėl standartiniai varžtai sugenda naudojant PVC
Kietas PVC nubaudžia standartinį varžtą dviem būdais vienu metu. Jis suyra veikiamas šlyties, išskirdamas vandenilio chloridą, kuris vėliau korozuoja plieną, prie kurio jis stovi. Žala prasideda dar operatoriui nepamačius defekto.
PVC varžtas atsako į abi grėsmes. Mažas suspaudimas išlaiko švelnų kirpimą. Poliruoti paviršiai ir dėmių neturinti geometrija neleidžia medžiagai sustingti ir virti. Apdorojant rinkinį beveik visada reikalingas atsparumas korozijai, ne tik atsparumas dilimui. MūsųPVC varžto statinės kreiptuvasapima chemiją, o mūsųkūginės dviejų varžtų statinėspatiekite PVC ekstruzijos pusėje.
Kaip pasirinkti tinkamą sraigtinį cilindrą jūsų dervai
Dervos pasirinkimas lemia visus kitus sprendimus puslapyje: geometriją, plieną ir paviršių. Perskaitykite lentelę, tada perskaitykite po ja esančias pastabas, nes užrašuose yra įspėjimai.
| Derva | Tipiškas L/D | Tipiškas suspaudimo laipsnis | Varžto tipas | Specialios pastabos |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP arba barjeras | Atlaidus. Norint švariai ištirpti, reikia teigiamos šlyties |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Mažo klampumo, lengvai tirpsta. Švelnus maišymas ant HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP arba barjeras | Amorfinis. Žiūrėkite šlyties karštį, lengvai matosi dryžiai |
| PC ir inžineriniai plastikai | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barjeras arba GP, mažas šlyties | Aukšta lydymosi temperatūra, siauras langas. Ilgesnis L/D, švelnus suspaudimas |
| PVC standus | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specifinis PVC | Atsparumas korozijai neprivalomas. Trumpas buvimo laikas |
| PVC lankstus | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specifinis PVC | Labiau atlaidus nei standus, vis dar ėsdinantis |
| PET (ruošinys) | 20:1 – 24:1 | Žemas, tikslus matavimas | Paskirtis PET | Išdžiovinkite arba pabloginkite. Mažos šlyties, minimalios buvimo vietos, poliruoti paviršiai |
| POM (acetalis) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, mažos šlyties | Perkaitęs smarkiai suyra. Tikslus temperatūros valdymas |
| Stiklo pripildytas / abrazyvinis | Vienai bazinei dervai | Vienai bazinei dervai | Pagrindo tipas + kietas paviršius | Geometrija seka pagrindinę dervą. Thepaviršiusyra tai, kas pasikeičia: taps bimetaliniu |
Kaip naudotis šia lentele:tai yra tipiniai paskelbti diapazonai ir pradžios taškai, o ne specifikacijos. Jūsų mašina, jūsų klasė, jūsų dalis ir jūsų produkcija keičia skaičius. Varžtų dizaineris patvirtina galutinę geometriją, palyginti su jūsų tikruoju procesu. Niekada neužsisakykite iš bendros lentelės be šio pokalbio.
PP ir PE: pusiau kristalinis, vidutinio šlyties
Paprasčiausias atvejis yra poliolefinai. Jie toleruoja šlytį, tirpsta per platų langą ir atleidžia šeimos gydytojo varžtą. Nuo vidutinio iki didesnio suspaudimo veikia gerai, nes šioms mažo klampumo dervoms reikia teigiamo šlyties, kad jos švariai išsilydytų, o ne paslystų pusiau išlydytomis.
Stipriai stumkite išvestį ant plonų sienų, o užtvarinis varžtas uždirba savo kainą, tiekdamas pilnesnį lydymą tuo pačiu greičiu.
ABS ir PS: amorfinis, stebėkite šlyties karštį
Amorfinės dervos suminkštėja tam tikru diapazonu, o ne tirpsta aštriame taške. PS veikia esant mažam suspaudimui, nes taip lengvai tirpsta. ABS reikia labiau prižiūrėti: kai jis suyra, matosi dryžiai ir išsiliejimas, o priežastis dažniausiai yra šlyties karštis.
Jei ABS dalių ruožas ir jūsų nustatytos vertės atrodo tinkamos, prieš įtardami džiovyklę įtarkite šlytį. Agresyvus suspaudimo laipsnis ant karščiui jautrios amorfinės dervos sukuria savo defektus.
Kompiuteriai ir inžineriniai plastikai: aukšta temperatūra, ilgesnis L/D
PC, nailonas, PBT ir jų giminaičiai labai tirpsta ir degraduoja beveik aukščiau. Jiems reikia kruopštaus lydymosi, o tai įrodo ilgesnį L/D, tačiau jie taip pat baudžia buvimo laiką, o tai prieštarauja lydalo laikymui didelėje statinėje.
Skiriamoji geba yra ilgesnė L/D su švelniu suspaudimu ir tinkamo dydžio kadru. Kompiuteryje nustatykite netinkamą kadro dydį, o medžiaga perkaista iki geltonos spalvos, kad ir koks geras būtų varžtas.
PVC standus ir lankstus: labai svarbus atsparumas korozijai
Viskas, kas aukščiau apie PVC, taikoma pasirinkimui. Tvirtas PVC yra apatiniame kairiajame ir apatiniame, ir suspaudimo gale, nes laikas ir šlytis yra priešai. Paviršiaus apdorojimas turi būti atsparus korozijai, o ne tik dilimui, o tai keičia lydinio pasirinkimą bimetalinėje statinėje.
PET ir POM: mažas šlyties pjovimas, tikslus temperatūros valdymas
PET yra higroskopinis. Lydelyje esantis vanduo hidrolizuoja polimero grandines, sumažina vidinį klampumą, o ruošiniai tampa trapūs ir migloti, o mašina atrodo gerai. Tinkamai išdžiovinkite dervą, sumažinkite šlyties jėgą, laikykite trumpą laiką ir nurodykite poliruotus paviršius, kad nesusidarytų nuosėdų.
POM toleruoja įprastą suspaudimą, tačiau perkaitęs smarkiai suyra, o jo skilimo produktai yra pavojingi. Temperatūros kontrolė ir buvimo laiko disciplina yra svarbiau nei sumani geometrija.
Stiklu užpildytos ir abrazyvinės medžiagos: 30 % linija
Čia yra aiškiausia taisyklė puslapyje, ir tai yra skaičius, o ne jausmas.Stiklo pluoštas iki 30 %: su juo susidoroja nitriduotas 38CrMoAlA rinkinys.Sukuriame ir įvertiname būtent tokius nitriduotus įpurškimo varžtus, grūdintus ir grūdintus, o po to dujinius azotus iki 0,5–0,8 mm korpuso esant 950–1050 HV.
Virš 30 % stiklo arba su mineraliniu užpildu ir antipirenu ant viršaus, paviršius turi keistis.Nitriduotas korpusas yra difuzinis sluoksnis, o abrazyvinis užpildas per jį prasiskverbia daug greičiau, nei to nusipelno apačioje esantis plienas.
Būtent tada abimetalinis varžtasnustoja būti atnaujinimu ir tampa teisinga specifikacija: kietasis lydinys apipurškė visą apskritimą aplink skylės susidėvėjimo zoną, todėl vidinis kietumas buvo 62 HRC. Geometrija vis dar atitinka pagrindinę dervą. Keičiasi tik paviršius. Mūsųbimetalinis vs nitriduotas kreiptuvasveikia pagal sąnaudų logiką.
Statinių tipai, medžiagos ir paviršiaus apdorojimas
Statinė dramatiškai nesugenda. Jis atsidaro tyliai ir pasiima jūsų produkciją. Medžiaga ir paviršius nusprendžia, kiek laiko tai užtruks.
Standartinė nitriduoto plieno statinė: pritaikymas ir ribos
Azotavimas išsklaido azotą į plieno paviršių, sudarydamas kietą korpusą. 38CrMoAlA įpurškimo sraigtus nitriduojame dujomis 500–560 °C temperatūroje, todėl 950–1050 HV temperatūroje susidaro 0,5–0,8 mm storio nitriduotas sluoksnis. Tai padidina atsparumą dilimui 30–40%, palyginti su neapdorotu plienu.
Pagrindinis plienas pirmiausia grūdinamas ir grūdinamas, o tai pats savaime padidina atsparumą šlyties dilimui 50%. Kartu šie du etapai suteikia maždaug 10 000–20 000 valandų eksploatavimo laiką naudojant nerūdijančias dervas, tokias kaip PE ir PP.
Jo riba yra bylos gylis. Kai nutrynimas prasiskverbia per nitriduotą sluoksnį, po juo esanti minkštesnė šerdis greitai nusidėvi. Stiklo pluoštu sustiprintų mišinių nitriduotus įpurškimo varžtus vertiname iki 30 % (pavyzdžiui, PA ir stiklo pluoštas). Virš to arba ant korozinių dervų nitriduotas korpusas yra neprilygstamas ir paviršius turi pasikeisti.
Bimetalinė statinė: konstrukcija, kaina ir kada tai atsiperka
Bimetalinė statinė išlaiko legiruotojo plieno korpusą ir į angą įlieja atskirą susidėvėjimo lydinį. Ant statinių purškiame kietąjį lydinį aplink visą angos nusidėvėjimo zonos ratą, todėl vidinis kietumas siekia 62 HRC.
Tai kitokia apsauga nuo azotų. Nitriduotas korpusas yra difuzinis sluoksnis, matuojamas milimetro dalimis. Purškiama arba lydyto lydinio anga yra skirtingo metalo sluoksnis, o per visą jį turi prasiskverbti abrazyvinis užpildas.
Lydinys parenkamas pagal grėsmę. Karbido ir volframo karbido paviršiai atsparūs stiklo ir mineralinių užpildų trinčiai. Nikelio turintys lydiniai atsparūs korozijai nuo PVC ir antipirenų junginių. Pasirinkite netinkamą lydinį ir sumokėjote už bimetalinę statinę, kuri išsprendžia netinkamą problemą.
Tai atsiperka, kai jūsų pašaras yra abrazyvinis arba ėsdinantis. Aritmetika paprasta: jei bimetalinis rinkinys tarnauja kelis kartus ilgiau nei nitriduotas ant jūsų medžiagos, didesnė pirkimo kaina padalijama į mažesnę kainą per metus, prieš skaičiuojant laužą ir prastovas, kurių išvengsite.
Segmentuota prieš monolitinę statinę: lankstumas ir tikslumas
Monolitinė (viena dalis) statinė yra apdirbta iš vieno korpuso. Jis geriausiai išlaiko tiesumą ir koncentriškumą, ir tai yra norma liejant įpurškimą, kai tikslumas užtikrina šūvio konsistenciją.
Segmentinės statinės sujungiamos iš sekcijų, todėl susidėvėjusią dalį galima pakeisti nenumetant visos statinės, o ventiliacijos angas galima išdėstyti lanksčiai. Prekyba yra lygiavimas: kiekviena jungtis yra netinkamo išlygiavimo galimybė, o įpurškimo mašinos yra mažiau atlaidžios nei mišinio ekstruderiai.
Pagrindinis plienas ir ant jo esančios paviršiaus parinktys
38CrMoAlAyra pagrindinis plienas, iš kurio apdorojame įpurškimo varžtus, ir tai yra pramonėje numatytasis standartas dėl priežasties. Jo chromo-molibdeno-aliuminio chemija sukurta azotavimui: aliuminis korpuse sudaro kietus, stabilius nitridus, o šerdis išlieka kieta.
Pagrindinis plienas neša mechaninę apkrovą. Ant jo esantis paviršius nusidėvi, ir čia slypi tikrasis pasirinkimas. Kaip avaržtų statinės gamintojasMes tiekiame visą paviršių diapazoną ir kiekvienas atsako į skirtingą grėsmę:
- Azotavimas— 0,5–0,8 mm sluoksnis, esant 950–1050 HV. Švarios dervos, stiklo pluoštas iki 30%.
- Bimetalinis paviršius– kietojo lydinio, lydyto aplink angos susidėvėjimo zoną, kiaurymė iki 62 HRC. Abrazyvinė ir korozinė funkcija.
- Volframo karbido purškimas- sunkiausiems dilimo atvejams.
- Chromuotas dengimas— lygus, lengvai nusileidžiantis paviršius. Padeda keičiantis spalvai ir prilipus, o ne stipriai trinantis.
- Nerūdijantis plienas— kai reikalavimas yra atsparumas korozijai arba medžiagos grynumas, o ne nusidėvėjimas.
Mūsų sraigtinių statinių medžiagų vadove visiškai palyginami pagrindiniai plienai.
Palyginti paviršiaus apdorojimą
| Medžiaga / apdorojimas | Kietumas | Atsparumas dilimui | Atsparumas korozijai | Geriausiai tinka |
|---|---|---|---|---|
| 38CrMoAlA, nitriduotas | 950–1050 HV, 0,5–0,8 mm sluoksnis | Gerai | Vidutinis | PE, PP, PS, ABS; stiklo pluoštas iki 30%. Ekonominis nutylėjimas |
| Bimetalinis paviršius | Gręžimas iki 62 HRC | Puikiai | Gerai | Stiklo užpildas virš 30%, mineralinis, šlifuotas, abrazyvinis |
| Volframo karbido purškimas | Labai aukštas | Puikiai | Gerai | Sunkiausi dilimo atvejai |
| Nikelio pagrindo lydinio danga | Pasirinkta pagal formulę | Gerai | Puikiai | PVC, fluoropolimerai, antipirenai |
| Kietas chromas | Kietas, labai plonas | Vidutinis | Gerai | Sklandus atsipalaidavimas, lengvesnis spalvos keitimas, nesulipimas |
| Nerūdijantis plienas | Pagal klasę | Vidutinis | Puikiai | Korozijos arba grynumo sąlygojamos programos |
Nurodykite nešvariausio tiekimo paviršių, kuriuo linija iš tikrųjų eis, o ne švariausią. Nurodymas švariam dėklui yra labiausiai paplitęs būdas anksti miršta naujas rinkinys.
Priežiūra: kaip gauti kiekvieną valandą, kurią gali duoti rinkinys
Priežiūra nekeičia nusidėvėjimo. Tai neleidžia jums pridėti neišvengiamo susidėvėjimo ir suteikia duomenų planuoti pakeitimą, o ne reaguoti į jį.
Įprasto patikrinimo kontrolinis sąrašas
| Dažnis | Ką patikrinti | Kodėl |
|---|---|---|
| Kiekviena pamaina | Lydymosi temperatūra, palyginti su normalia, atsigavimo laikas, pagalvėlės konsistencija, variklio apkrova | Šie dreifuoja prieš atsirandant defektams |
| Keičiasi kiekviena medžiaga ar spalva | Visiškai išvalykite; patikrinkite, ar prapūtimo sistemoje nėra juodų dėmių ar pažeistos medžiagos | Dėmės reiškia negyvas dėmes arba kažkur degradaciją |
| Kas mėnesį | Patikrinkite termoporas ir šildytuvo juostas; patikrinkite tiekimo gerklės aušinimą | Nukrypęs jutiklis nepastebimai gamina medžiagą mėnesius |
| Kai tik varžtas yra išsuktas | Išmatuokite skrydžio OD ir statinės angos ID pažymėtose vietose; patikrinkite kontrolinį žiedą | Varžtas jau išsuktas. Dešimt minučių matavimo yra nemokami duomenys |
| Bent kartą per metus (abrazyvinis arba korozinis) | Planuojamas traukimas: pilnas nusidėvėjimo matavimas, išlyginimo patikra, rodmenų registravimas | Užpildyta, PVC ir šlifavimo funkcija susidėvi daug greičiau nei švari derva |
Tinkama valymo procedūra keičiant dervas arba spalvas
Išvalykite prieš kiekvieną sustojimą ir kiekvieną persėdimą, be išimčių užimtomis dienomis. Statinės viduje palikta atvėsti medžiaga suyra, iškepa ant paviršių ir vėliau grįžta kaip juodos dėmės kliento dalyje.
Norėdami pakeisti spalvą, išjungti ir prieš pereinant prie karščiui jautraus polimero, naudokite komercinį valymo mišinį. Virgin PE arba PP tvarko įprastinius perėjimus tarp suderinamų medžiagų. Aukštos temperatūros dervos, tokios kaip PC ir PMMA, laikosi stipriau ir reikalauja agresyvesnio valymo.
Išvalykite prieš išjungdami, ne tik prieš paleidžiant. Tai, ką paliekate aušinimo statinėje, tampa problema, su kuria kovosite kitą kartą paleidžiant.
Kaip išmatuoti varžto ir statinės tarpą
Tai yra matas, kuris nuomonę paverčia faktu, ir dauguma parduotuvių jį praleidžia.
- Ištraukite ir išvalykite varžtą.Karštas, su žalvariniais arba variniais įrankiais. Niekada nenaudokite plieninių grandiklių, kurie pjauna apdorotą paviršių, nuo kurio priklauso varžtas.
- Pažymėkite matavimo vietasišilgai darbinio ilgio: padavimas, perėjimas ir matavimas mažiausiai.
- Išmatuokite skrydį ODsu išoriniu mikrometru kiekvienoje padėtyje, matuojant rodmenis keliuose perimetro taškuose, kad būtų užfiksuotas netolygus nusidėvėjimas.
- Išmatuokite statinės angos IDsu skylės matuokliu atitinkamose vietose ir gylyje.
- Apskaičiuokite radialinį tarpą:iš angos ID atimkite skrydžio OD ir padalykite iš dviejų.
- Palyginkite su konstrukcijos brėžiniuir užregistruokite kiekvieną skaitymą, nurodydami datą ir veikimo valandas.
Rezultatą interpretuokite pagal pradinį klirensą, o ne pagal universalųjį skaičių. Naudinga parduotuvės taisyklė: kai prošvaisa išaugo iki maždaug dvigubai didesnės konstrukcijos vertės arba kai našumas pastebimai sumažėjo esant tuo pačiu varžto greičiui, pradėkite planuoti pakeitimą. Mūsų žingsnis po žingsnio matavimo vadovas apima visą metodą.
Valymo grafikas ir valymo junginių tipai
Suderinkite junginį su darbu. Mechaninis (be abrazyvinių) valymo šveitiklis, pasižymintis dideliu klampumu. Cheminis valymas atakuoja suardytas medžiagas ir anglį. Putojantys prapūtimai plečiasi ir pasiekia negyvas vietas, kurių laminarinis srautas praleidžia.
Gilaus valymo intervalai priklauso nuo dervos. Aukštos temperatūros polimerai greičiau kaupia anglį, todėl reikia dažniau giliai išvalyti. Kad ir ką bebėgtumėte, laikykite intervalą pagal tvarkaraštį, o ne laukite, kol juodos dėmės jį suplanuos.
Kada taisyti ir kada pakeisti
Palyginkite kainą už metus, o ne dvi kainų etiketes. Atstatymas, kuris kainuoja perpus pigiau, bet grąžina trečdalį metų, yra brangus užmaskuotas pasirinkimas.
Remontas pasviręs į dešinęKai susidėvėjimas yra nedidelis ir vidutinio sunkumo, netaurieji metalai yra tvirti, tai yra pirmasis atstatymas, o geometrija vis tiek tinka jūsų dervai.
Pakeitimas pasviręs į dešinękai korozija yra giliai įdubusi, kai varžtas jau buvo perstatytas anksčiau, kai pasikeitė medžiaga ir senoji geometrija nebetinka arba kai komplektas yra įprasto dydžio, kurio pakeitimo kaina yra artima remonto kainai.
Mūsų remonto ir pakeitimo vadove pateikiama visa sprendimų lentelė.
Tinkamas atsarginių sraigtinių statinių laikymas ir tvarkymas
Atsarginis rinkinys naudingas tik tada, kai jis yra tiesus ir švarus, kai jo reikia. Laikykite varžtus horizontaliai su atrama išilgai, niekada nesiremdami į galiuką. Padenkite juos nuo rūdžių, laikykite uždengtus ir su detalėmis išsaugokite specifikacijų lapą ir išmatuotus kietumo duomenis.
Atsarginio rinkinio sukimosi strategijayra verta daugiau nei bet koks greitas mokestis, ir beveik joks tiekėjas jums to nepasakys. Įsigykite pakaitalą, kol suges dabartinis rinkinys. Paleiskite naują rinkinį, nusiųskite senąjį atstatyti, kol gamyba tęsiasi, ir laikykite atkurtą rinkinį lentynoje kaip atsarginį.
Dabar jums priklauso rotacija be neplanuotų prastovų, o kiekvienas būsimas pakeitimas vyksta pagal jūsų tvarkaraštį, o ne šeštadienį 2 val. Strategija kainuoja vieną apyvartinių lėšų rinkinį ir grąžinama pirmą kartą, kai neįvyksta gedimas.
Ar tai procesas ar mašina? Sprendimo vartai
Čia yra skyrius, kurio nerašo joks konkurentas, ir sutaupysite daugiau laiko nei visa kita šio vadovo dalis kartu paėmus.
Kai atsiranda liejimo defektas, dauguma komandų pasiekia mašinos nustatymus. Temperatūra, priešslėgis, įpurškimo greitis, laikymo laikas. Kartais tai teisinga. Tačiau kai plastifikavimo blokas yra dėvimas, joks nustatymas neatkuria proceso ir savaitės dingsta ieškojimams, kurie niekada negalėjo būti sėkmingi.
Paleiskite šiuos vartus prieš paliesdami kitą nustatytą tašką.
1. Ar kas nors pasikeitė?Nauja dervos partija, naujas dažiklis, naujas šlifavimo santykis, nauja forma, kažkas pakoregavo nustatymą? Jei taip, sekite pokyčius. Tai yra proceso problema, kol neįrodyta kitaip.
2. Ar defektas atsirado staiga, ar per kelias savaites?Staigūs taškai keičiantis ar sugedus komponentui. Laipsniški nusidėvėjimo taškai. Dėvėjimas neatkeliauja per naktį.
3. Ar pagalvėlė yra vienoda nuo šūvio?Nenuosekli pagalvėlė yra čekio žiedas. Apžiūrėkite jį prieš ką nors kita.
4. Ar išėjimas sumažėjo tuo pačiu sraigto greičiu, ar pailgėjo atkūrimo laikas?Abu nukreipti į tarpą, ty varžto arba cilindro nusidėvėjimą. Nustatymai negali atkurti prarasto tarpo.
5. Ar lydalo temperatūra kyla nepasikeitus nustatytosioms vertėms?Sraigtas generuoja papildomą šlyties šilumą, paprastai todėl, kad jis labiau dirba prieš susidėvėjusį tarpą.
6. Ar po kiekvieno valymo atsiranda juodų dėmių?Medžiaga guli negyvoje vietoje. Senesniame rinkinyje ši negyva vieta dažnai yra nusidėvėjusi, nes jame yra suirusio lydalo.
Trys ar daugiau „taip“ atsakymų į 3–6 klausimus reiškia, kad mašina praneša, kad plastifikavimo blokas nusidėvėjęs. Nustokite derinti. Ištraukite varžtą ir išmatuokite.
Matavimas trunka valandą. Mechaninio defekto ieškojimas per nustatymus užtrunka savaites ir niekada nesusilieja, nes atsakymas niekada nebuvo valdiklyje.
Trikčių šalinimo vadovas su pagrindinių priežasčių lentele
Kiekvienas toliau nurodytas defektas gali atsirasti dėl proceso arba dėl mechaninio susidėvėjimo. Lentelėje pateikiami pavadinimaivaržtas ir statinėpagrindinė priežastis, nes tai yra pusė visų kitų.
| Problema | Simptomas | Varžto / statinės pagrindinė priežastis | Korekciniai veiksmai |
|---|---|---|---|
| Juodi dryžiai / nudegimo žymės | Tamsios dėmės ar dryžiai dalyje; blogiau po sustojimo | Suirusi medžiaga, patekusi į susidėvėjusį tarpą arba negyvą vietą; įpjova; pažeistas varžto paviršius | Gilus valymas. Jei dėmės grįžta, patraukite ir patikrinkite. Patikrinkite, ar nėra taškų ir nesusidėvėjimo. Pakeiskite, jei rinkinyje yra medžiagos |
| Nenuoseklus kadro dydis / trumpi kadrai | Šūvio svorio dreifai; pagalvėlė skiriasi nuo vieno kadro | Patikrinkite, ar žiedas neužsandarina(dažniausiai pasitaikantis); nusidėvėję skrydžiai, leidžiantys tirpalui nutekėti atgal; statinės anga per didelė | Pirmiausia patikrinkite kontrolinį žiedą. Tada išmatuokite tarpą. Nustatymai nepataisys nesandaraus atbulinio vožtuvo |
| Lydymosi temperatūros padidėjimas | Faktinė lydymosi temperatūra viršija nustatytas vertes; medžiagos spalvos pasikeitimas | Per didelė šlytis dėl netinkamo suspaudimo laipsnio; susidėvėjęs tarpas, dėl kurio varžtas dirba sunkiau; dreifuota termopora | Patikrinkite termoporas. Patikrinkite varžto greitį ir atgalinį slėgį. Jei dervos geometrija netinkama, pritvirtinkite varžtą |
| Lėtas atsigavimas / ilgas plastifikavimas | Atsigavimo laikas tęsiasi; ciklo laikas didėja | Susidėvėjęs tarpas sumažina siurbimo efektyvumą; pašarų skyriaus išdavimas; neteisinga dervos geometrija | Pirmiausia patikrinkite tiekimo gerklės aušinimą ir granulių padavimą. Tada išmatuokite atstumą nuo brėžinio |
| Didėjanti variklio apkrova / priešinis slėgis | Variklio stiprintuvai didėja esant pastoviai galiai; sukimo momento aliarmai | Sraigto tempimas angoje (nelyginimas, sulenktas varžtas); per didelis kirpimas; sumažėjęs medžiagos pastato atsparumas | Patikrinkite išlygiavimą ir varžtų tiesumą. Sulenktas varžtas nusidėvi vieną kiaurymės pusę ir sunaikins naują statinę |
| Medžiagos skilimas / spalvos pasikeitimas | Gelsvimas, taškymasis, trapumas, kvapas | Per ilgas buvimo laikas (šūvis per mažas statinei); kirpimas per daug agresyvus; negyvos vietos, laikančios medžiagą | Patikrinkite šūvio dydžio ir statinės talpos santykį. Sumažinti kirpimą. Ant karščiui jautrių dervų vienintelis tikras sprendimas gali būti mažesnio suspaudimo varžtas |
| Netirpsta / iš dalies kietos dalelės | Kietos dėmės; į objektyvą panašūs defektai; silpnos vietos | Nepakankamas lydymosi pajėgumas: L/D per trumpas, suspaudimas neteisingas, išvestis nustumta daugiau nei varžtas gali ištirpti arba susidėvėjęs tarpas | Sumažinkite našumą arba atnaujinkite į barjerinį varžtą. Jei rinkinys nusidėvėjęs, joks nustatymas neatstato lydymosi |
| Spalvų dryžiai / bloga sklaida | Netolygi spalva; pagrindinis mišinys nesiskirsto | Nėra maišymo skyriaus; susidėvėjęs varžtas blogai maišosi; netinkamas užpildyto arba spalvoto junginio varžtas | Nurodykite maišymo sekciją (Maddock arba pin). Įsitikinkite, kad varžtas nėra tiesiog susidėvėjęs |
Juodi dryžiai arba nudegimo žymės
Suiręs polimeras kažkur guli ir lūžta į gabalus. Klasikinės slėptuvės yra susidėvėjęs tarpas, įbrėžta anga, pažeistas kontrolinis žiedas ir bet kokia negyva vieta, kur srautas sustingsta.
Pirmiausia giliai išvalykite. Jei dėmės grįžta po kruopštaus išvalymo, medžiaga nėra tik likučiai. Jį nuolat gamina jūsų mašinos taškas, jums reikia patraukti varžtą ir jį rasti.
Nenuoseklus kadro dydis arba trumpi kadrai
Patikrinkite žiedą prieš paliesdami nustatymą. Kai atbulinis vožtuvas nustoja sandarinti, įpurškimo metu lydalas išbėga atgal, o aparatas manė, kad išmatavo šūvį, nėra tas šūvis, kurį gauna pelėsiai.
Dovana yra pagalvėlė. Nuoseklus procesas palaiko stabilią pagalvę. Kai pagalvėlė svyruoja nuo šūvio prie šūvio, tirpalas keliauja ten, kur neturėtų.
Lydymosi temperatūra šoktelėjo arba per aukšta
Išmatuokite tikrąjį lydalą zondu, o ne pasitikėkite nustatytomis vertėmis. Jei tikrasis lydalas yra gerokai virš zonų, papildoma šiluma kyla dėl šlyties, o ne iš juostų.
Šlyties karštis pakyla, kai suspaudimas yra per agresyvus dervai, kai sraigto greitis yra per didelis, kai per didelis priešslėgis ir kai susidėvėjęs varžtas turi dirbti daugiau, kad judėtų ta pati medžiaga.
Lėtas varžtų atsistatymas / ilgas plastifikavimo laikas
Pradėkite nuo bunkerio. Sujungiamos granulės, perkaitusi pašarų gerklė ir netinkamas pašarų aušinimas – visa tai stabdo varžtą ir tempimo atsistatymą, ir nė vienas iš jų nėra varžto defektas.
Jei pašaras sveikas, o atsistatymas vis dar lėtas, išmatuokite klirensą. Sraigtas, praradęs siurbimo efektyvumą, nusidėvėdamas užtrunka ilgiau, kol užpildo tą patį šūvį, o ciklo trukmė tai atspindi.
Didėjanti variklio apkrova arba atgalinis slėgis
Didėjantys stiprintuvai esant pastoviai galiai reiškia, kad kažkas priešinasi. Sulenktas varžtas, tempiamas angoje, yra pavojingas atvejis: jis nusidėvi vieną cilindro pusę, o naujas varžtas, sumontuotas prieš tą nesutapimą, dėvisi taip pat pagal tą patį tvarkaraštį.
Prieš ką nors užsisakydami patikrinkite tiesumą ir išlygiavimą. Vienpusis angos nusidėvėjimas yra pirštų atspaudas.
Medžiagos skilimas arba spalvos pakitimas
Dominuoja dvi priežastys: medžiaga per karšta arba per ilgai buvo karšta. Antroji yra ta, kurios žmonės pasigenda.
Šūvis, kuris yra per mažas statinės lapams, tirpsta ciklas po ciklo, švelniai verdamas, kol pagelsta. Jokia varžto konstrukcija neužfiksuoja mažo dydžio šūvio didelėje statinėje. Pataisykite varžto skersmenį arba perkelkite užduotį į mažesnę mašiną.
Kaip užsisakyti pakaitinę varžto statinę
Joks konkurentas to neapima, o pirkėjams iš tikrųjų reikia tos dalies. Nesvarbu, ar užsisakote iš OEM, ar iš nepriklausomovaržtų statinės gamykla, ta pati informacija lemia citatą.
Matmenys ir specifikacijos, kurias turite pateikti
- Mašinos markė ir modelis.Vardinės lentelės nuotraukos pakanka tvirtinimo ir pavaros galų matmenims patvirtinti.
- Varžto skersmuo ir L/D santykis,iš brėžinio arba išmatuotas tiesiogiai.
- Derva su užpildu.Dėl to pagrindinis plienas ir paviršiaus apdorojimas yra labiau nei bet kas kitas sąraše.
- Šūvio dydis ir taikinio ciklas,todėl geometriją galima optimizuoti, o ne kopijuoti.
- Piešinys, arba susidėvėjęs pavyzdys.Arba veikia. Galima išmatuoti susidėvėjusią dalį ir atkurti visą geometriją.
- Kas nutiko praeitą kartą.Nusiųskite nusidėvėjimo modelį kartu su dalimi. Lygus matmenų praradimas reiškia nusitrynimą. Įdubimas sako korozija. Vienpusis susidėvėjimas rodo išlygiavimą, kurio naujas varžtas nepataisys.
Paskutinę prekę pirkėjai pamiršta, ir būtent ji neleidžia jums nusipirkti patikimos nesėkmės kopijos.
OEM-Match vs Custom Design: privalumai ir trūkumai
OEM rungtynėsatkuria originalią geometriją. Tai tinkamas skambutis, kai originalus varžtas tiko jūsų procesui ir tiesiog susidėvėjo. Nuspėjamas, patikrinamas pagal brėžinį, be proceso pakartotinio patvirtinimo.
Individualus dizainaspakeičia geometriją, kad atitiktų tai, ką iš tikrųjų naudojate šiandien. Tai tinkamas iškvietimas, kai procesas pajudėjo, o varžtas ne: pridėjote šlifavimą, perėjote į užpildytą rūšį, pakeitėte išvesties tikslus arba originalus varžtas niekada gerai nesusitvarkė su derva.
OĮG atitikmenų užsakymas pasikeitus procesui atkuria problemą naujame pliene. Užsakant individualų dizainą, kai originalas buvo geras, papildomai kainuoja ir pratęsiamas patvirtinimas. Dėvėjimo modelis parodo, kokioje situacijoje esate.
Ko tikėtis perkant iš Kinijos
Pristatymo laikas priklauso nuo geometrijos, paviršiaus apdorojimo ir nuo to, ar yra brėžinys. Paprašykite jo raštu su pasiūlymu ir paklauskite, nuo ko prasideda laikrodis: brėžinio patvirtinimo ar pirkimo užsakymo. Jie nėra ta pati data, o skirtumas dažnai yra savaitė.
Prieš įsipareigodami verta išsiaiškinti tris dalykus:
- Kai pradedama gamyba.Atnaujinus susidėvėjusį pavyzdį, prailgėja laikas, kol bus nupjauta viena lustas. Piešinys pašalina tą žingsnį.
- Ką prideda paviršiaus apdorojimas.Bimetalinis paviršius ir karbido purškimas yra atskiri proceso etapai su savo eile.
- Jūrų gabenimas, atskirai.Tai nėra gamybos laikas, o pirmą kartą pirkėjus nustebina šis skaičius.
Mūsų pasiūlymas yra skaidrus pagal dizainą: pateikiame numatomas produkto, siuntimo ir nuolatinės priežiūros išlaidas, todėl vėliau nėra ko atrasti. Tą citatą gausite per 12 valandų.
Suplanuokite pristatymo laiką naudodami anksčiau aprašytą atsarginio rinkinio sukimąsi. Iš dėvėjimo žurnalo užsakytas rinkinys pristatomas pagal jūsų tvarkaraštį. Iš gedimo užsakytas rinkinys siunčiamas prieš laikrodį oru už kainą, kurios niekas nemėgsta paaiškinti.
Kokybės priėmimo kriterijai ir tikrinimo taškai
Tai yra čekiai, atskiriantys tikrą tiekėją nuo pigaus. Prieš pateikdami užsakymą paprašykite jų raštu ir patikrinkite, kai gausite rinkinį:
- Išorinis skersmuo keliuose kiekvieno skrydžio taškuose
- Skylės skersmuo ir cilindriškumas
- Paviršiaus kietumas kaip aišmatuota vertė(HV arba HRC), o ne katalogo specifikacija
- Nitriduoto korpuso gylis arba lydinio sluoksnio gylis ant bimetalinės angos
- Koncentriškumas ir tiesumas
- Paviršiaus šiurkštumas (Ra)
- Pagrindinė plieno rūšis, patvirtinta
Kietumas ir korpuso gylis yra du, kurie yra svarbiausi, o du dažniausiai tyliai mažinami. 950–1050 HV ir 0,5–0,8 mm gylio nitriduotas sluoksnis yra specifikacija, kurios galite laikytis tiekėjui. „Nitriduotas“ pats savaime nėra.
Jei citata nukrenta žymiai žemiau kitų, paklauskite, kas yra plienas ir kokio gylio yra apdorojimas. Beveik visada čia slepiasi skirtumas, ir jūs grąžinate jį ankstyvo dėvėjimo metu.
Visas mūsų tiekimo aprašymas pateikiamas tinkintų varžtų statinės užsakymo vadove.
Reikia pakeisti arba pasirinktinio įpurškimo varžto cilindrą? Atsiųskite savo mašinos modelį, piešinį arba susidėvėjusį pavyzdį. Mes siūlome per 12 valandų.
Gaukite sraigtinės statinės citatąDažnai užduodami klausimai
Kl .: Kiek laiko tarnauja įpurškimo sraigto cilindras?
A: Ant nerūdijančių dervų, tokių kaip PE ir PP, mūsų nitriduoti 38CrMoAlA įpurškimo varžtai veikia maždaug 10 000–20 000 valandų. Stiklo užpildyti junginiai, PVC ir sunkus šlifavimas sumažina tai, o kiek priklauso nuo užpildo kiekio ir produkcijos. Nepaleiskite laikrodžio ir tikėkitės: pamatuokite. Bent kartą per metus abrazyvinio darbo metu patikrinkite skrydžio OD ir angos ID pagal konstrukcijos brėžinį ir užregistruokite tendenciją. Tendencija, o ne valandų skaičius, nurodo, kada užsisakyti kitą rinkinį.
Kl .: koks yra standartinis atstumas tarp varžto ir statinės?
A: Nėra vienos figūros, nes klirenso svarstyklės su varžto skersmeniu. Pramonės nykščio taisyklė naujam rinkiniui yra maždaug 0,001 colio radialinis tarpas kiekvienoje pusėje kiekvienam varžto skersmens coliui, todėl 60 mm varžtas nusileidžia beveik 0,06 mm kiekvienoje pusėje. Jūsų konstrukcijos brėžinys yra autoritetas. Kai išmatuotas tarpas išaugo iki maždaug dvigubai didesnio dydžio arba našumas pastebimai sumažėjo esant tokiam pačiam varžto greičiui, suplanuokite pakeitimą.
K: Ar galiu naudoti vieną varžtą kelioms skirtingoms dervoms?
A: Šeimoje, taip. Bendrosios paskirties sraigtas yra priimtinas su PE, PP, PS ir ABS, todėl mašinų gamintojai jį pristato kaip standartą. Visose šeimose, ne. GP varžtas ant standaus PVC ardo medžiagą ir korozuoja plieną. GP varžtas ant stiklu užpildyto nailono greitai susidėvi. Ir vieno šūvio tūrio sraigtas negali pasitarnauti darbui, kai naudojama nedidelė statinės dalis, nevirinant medžiagos. Jei jūsų dervos apima tuos tarpus, jums reikia daugiau nei vieno varžto arba varžto, skirto sunkiausiam atvejui.
Kl .: Kaip sužinoti, ar mano liejimo varžtas susidėvėjęs?
A: Mašina pirmiausia pasako, o mikrometras patvirtina. Stebėkite, ar galia krenta tuo pačiu sraigto greičiu, nepailgėja atsistatymo laikas, nepakyla lydymosi temperatūra nesikeičiant nustatytosioms vertėms, juodos dėmės, kurios grįžta po valymo, ir kadro dydis nepakinta. Bet kuris iš jų pateisina varžto ištraukimą. Tada išmatuokite skrydžio OD mikrometru ir angos ID su skylės matuokliu atitinkamose padėtyse ir palyginkite radialinį tarpą su brėžiniu. Simptomai rodo; matavimas patvirtina.
Kl .: Kas yra bimetalinis varžtas ir kada man jo reikia?
A: Bimetalinė statinė išlaiko legiruotojo plieno korpusą ir į angą sulydo kietesnį susidėvėjusį lydinį. Ant savo statinių purškiame kietąjį lydinį visą apskritimą aplink skylės susidėvėjimo zoną, todėl vidinis kietumas siekia 62 HRC. Liniją lengva nubrėžti:stiklo pluoštas iki 30% puikiai tinka nitriduotame 38CrMoAlA rinkinyje. Virš 30 % stiklo, su mineraliniu užpildu arba antipirenu arba ant ėsdinančios dervos, dažyti bimetaliniu. Nitriduotas korpusas yra 0,5–0,8 mm difuzinis sluoksnis, o sunkus užpildas prasiskverbia per jį dar ilgai prieš baigiant apačia esantį plieną.
Klausimas: Ar varžtų konstrukcija turi įtakos dalių kokybei liejant įpurškiant?
A: Tiesiogiai ir daugiau nei dauguma proceso nustatymų. Sraigto geometrija lemia, kaip visiškai išsilydo medžiaga, ar vienoda lydymosi temperatūra, kaip gerai pasiskirsto spalva ir užpildas ir koks nuoseklus šūvis. Išsilydimai, dryžiai, išsiplėtimas, degradacija ir smūgių kitimas yra susiję su varžto konstrukcija arba varžto susidėvėjimu bent jau taip dažnai, kaip ir iki valdiklio. Kai defektas priešinasi kiekvienam jūsų atliekamam nustatymo pakeitimui, dažniausiai priežastis yra geometrija arba susidėvėjimas.
Kl .: Kuo skiriasi įpurškimo varžtas ir ekstruzijos varžtas?
A: Ekstruzijos sraigtas nuolat sukasi ir siurbliai tirpsta į priekį nesustodami. Įpurškimo sraigtas atlieka du darbus: sukasi, kad plastifikuotų šūvį, tada nustoja suktis ir juda į priekį kaip stūmoklis, kad jį įpuršktų. Dėl šio abipusio veiksmo įpurškimo sraigtai turi kontrolinį žiedą ant galo ir kodėl jų L/D santykis yra trumpesnis, paprastai nuo 18:1 iki 25:1, nei ekstruzijos varžtai. Medžiaga taip pat yra įpurškimo vamzdyje tarp šūvių, todėl buvimo laikas ir šūvio dydis yra labai svarbūs.
Kl.: Ar varžto cilindro gamintojas gali nukopijuoti mano varžtą be brėžinio?
A: Taip. Galima išmatuoti ir rekonstruoti susidėvėjusią detalę ir geometriją: skersmenį, kraštinių santykį, kanalo gylį ir tvirtinimo matmenis pavaros gale. Įpurškimo varžtus laikome ±0,001 mm. Verta paminėti vieną įspėjimą: susidėvėjęs varžtas yra mažesnis nei buvo išvežtas iš gamyklos, todėl pakaitalas turėtų būti pagamintas pagal pradinį projektą, o ne pagal susidėvėjusius matmenis. Nusiųskite susidėvėjimo raštą kartu su dalimi ir naujas varžtas bus nurodytas prieš gedimą, o ne jį paveldėtų.
Išvada
Trys idėjos apima visą vadovą.
Atranka seka dervą.Geometrija (L/D, suspaudimo laipsnis, varžto tipas) atitinka polimero lydymąsi. Paviršiaus apdorojimas atitinka jūsų pašarų nešvarumą. Švarios dervos gerai veikia ant nitriduoto 38CrMoAlA. Abrazyviniams ir ėsdinantiems pašarams reikia bimetalinės angos, o švaraus korpuso nurodymas yra dažniausiai pasitaikantis būdas anksti miršta naujas rinkinys.
Priežiūra perka metus, o duomenys – planavimą.Išvalykite prieš kiekvieną sustojimą, valykite žalvariu, o ne plienu, ir išmatuokite tarpą kiekvieną kartą, kai varžtas išsukamas. Susidėvėjimo žurnalas virsta „ar jis nusidėvėjęs? į „kada jis kirs ribą?“ – tai skirtumas tarp planuojamo pakeitimo ir išjungimo.
Prieš nustatydami procesą, diagnozuokite įrenginį.Kai išeiga krenta, ciklai išsitempia, pagalvėlė klaidžioja arba po valymo atsiranda dėmės, plastifikavimo blokas kalba. Nustatymai negali atkurti prarasto tarpo arba pakartotinai užsandarinti susidėvėjusio kontrolinio žiedo. Ištraukite varžtą ir išmatuokite.
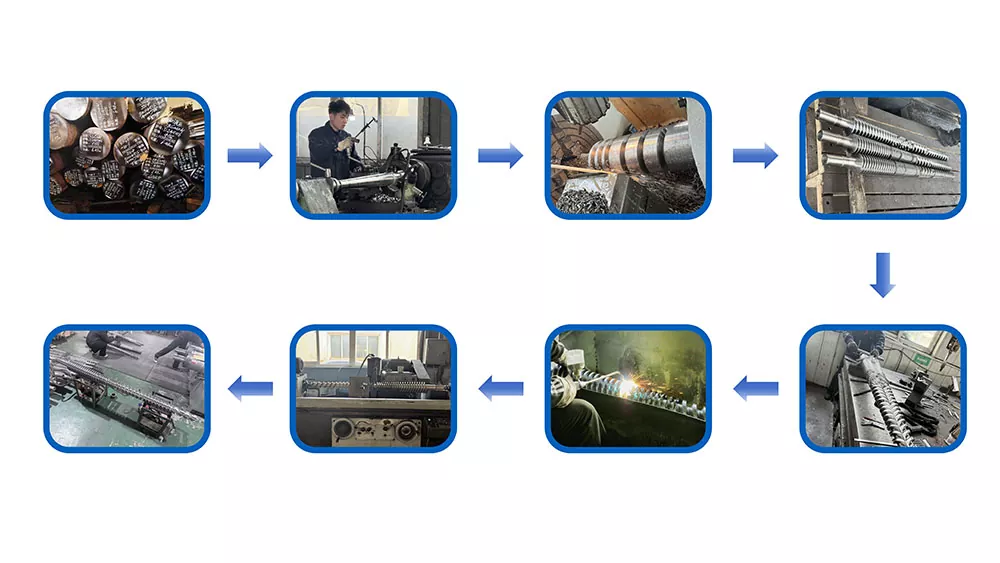
Nanhaiya gamina varžtus ir statines daugiau nei dvidešimt metų ir aptarnauja daugiau nei 500 klientų visame pasaulyje. Mūsų įpurškimo sraigtai yra apdirbti iš 38CrMoAlA, grūdinti ir grūdinti, tada 500–560 °C temperatūroje azotuoti dujomis iki 0,5–0,8 mm korpuso esant 950–1050 HV, laikomi iki ±0,001 mm leistinosios nuokrypos ir įvertinti 10,00,00–10,00,00 val. Kai tiekimas atšiauresnis, purškiame kietąjį lydinį per visą angos susidėvėjimo zoną ir padidiname vidinį kietumą iki 62 HRC.
Prieš užsakydami, mūsų inžinieriai kartu su jumis nustato parametrus: skersmenį, kraštinių santykį, sraigto kanalo gylį ir medžiagos pasirinkimą tarp 38CrMoAlA ir dvipusio lydinio. Ši konsultacija yra nemokama, o toliau pateikta citata apima produkto, siuntimo ir numatomos priežiūros išlaidas, todėl vėliau neatsiranda nieko, ko nebuvo puslapyje.
Po pristatymo mūsų technikai palaiko montavimą ir paleidimą, garantija galioja iki sutarties galiojimo pabaigos (paprastai nuo vienerių iki dvejų metų), o bet kokia problema po pardavimo sulaukiama atsakymo per 24 valandas, o sprendimas – per 48 valandas.
Atsiųskite mums savo mašinos modelį, dervą ir problemą, kurią bandote išspręsti. Per dvylika valandų gausite specifikaciją ir pasiūlymą.
Papasakokite apie savo mašiną, dervą ir kas sugedo paskutinį kartą. Nurodysime rinkinį, kuris jį taiso, o ne tą, kuris kartojasi.
Susisiekite su Nanhaiya dėl kainos pasiūlymo