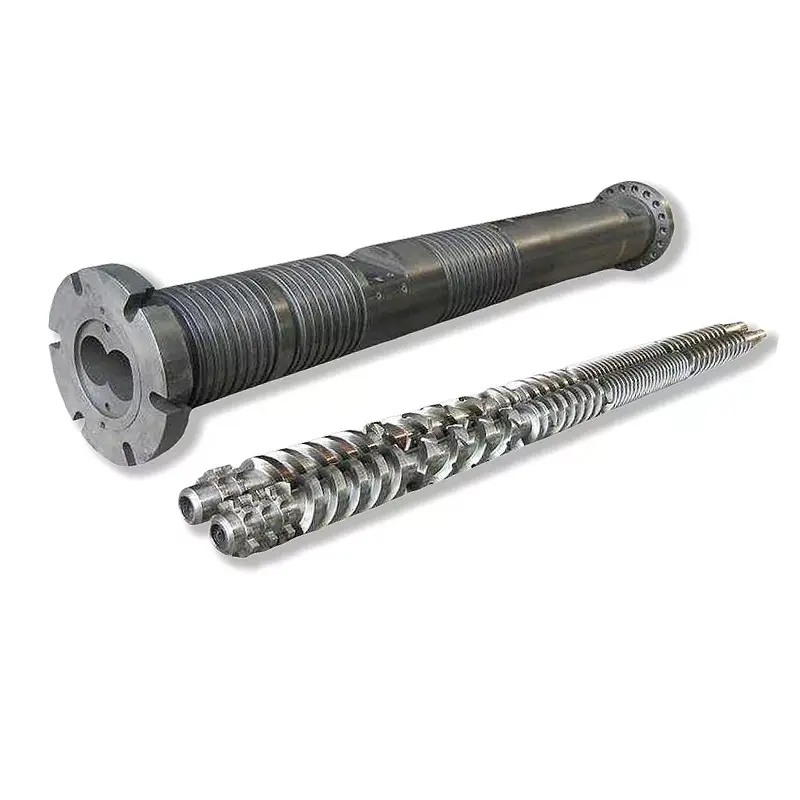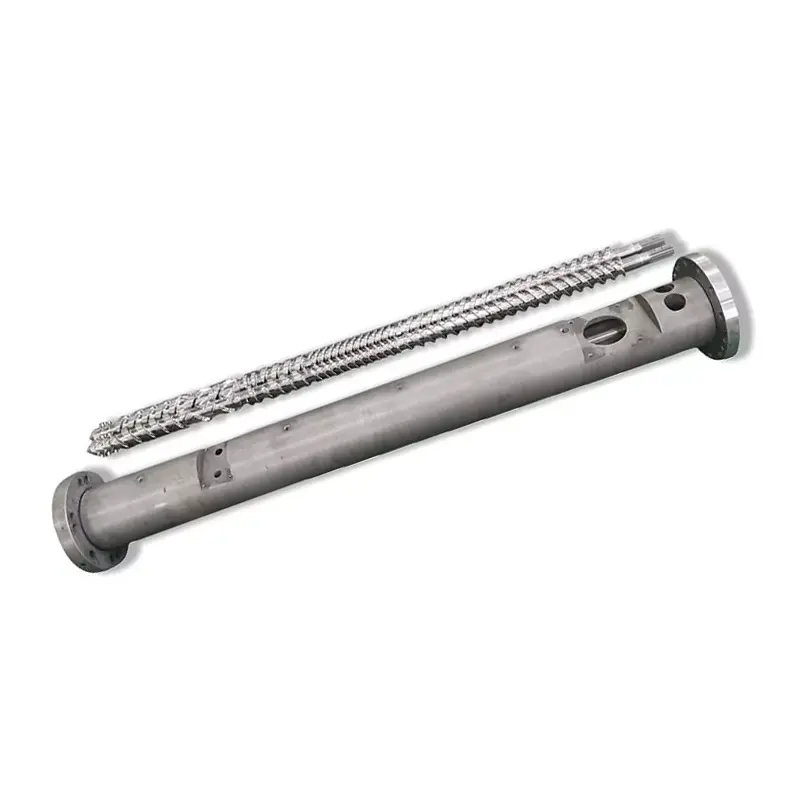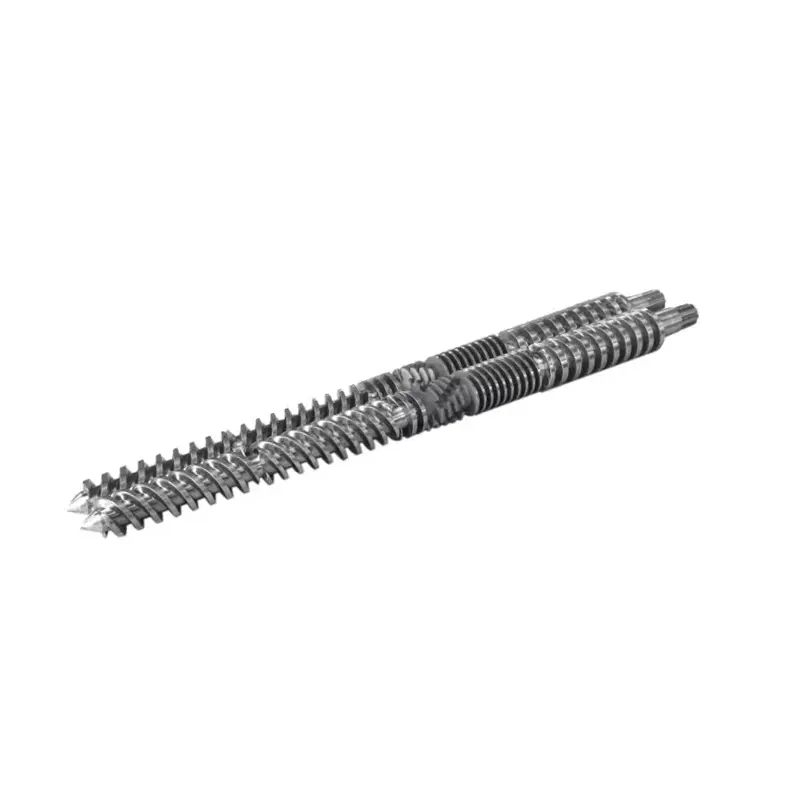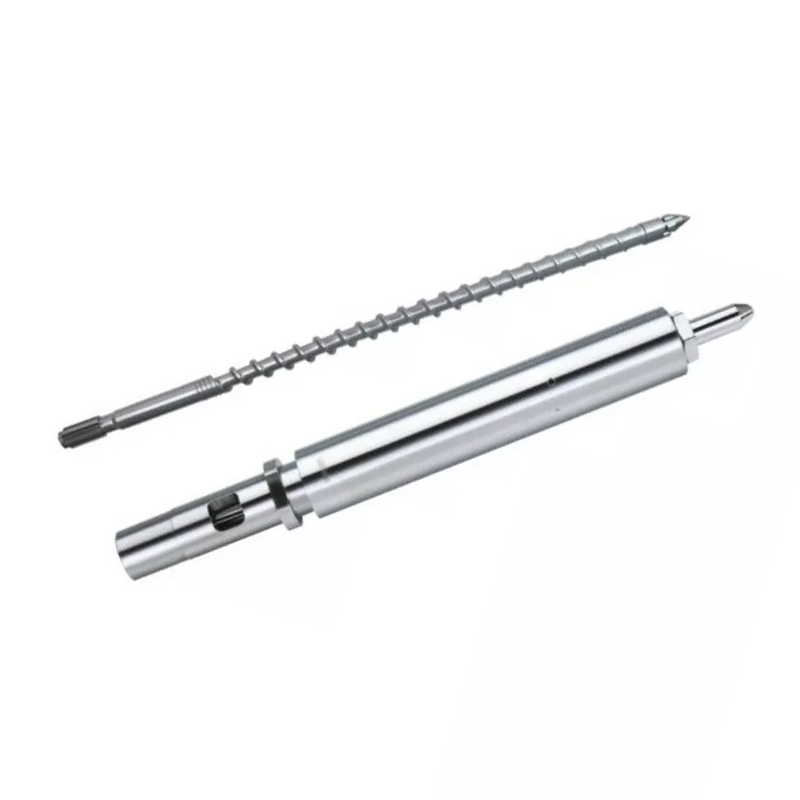

Ką iš tikrųjų daro sraigtinė statinė
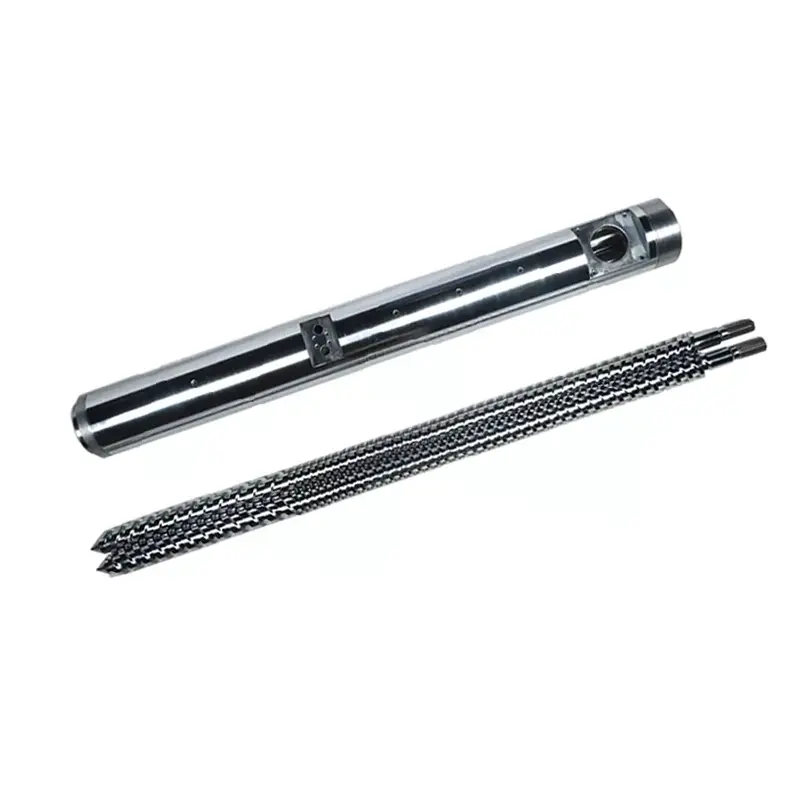
Varžtas ir cilindras veikia kaip suderinta pora. Štai kiekvieno ciklo seka:
- Maitinimas— Plastikinės granulės nukrenta iš bunkerio į padavimo zoną.
- Tirpimas— Besisukantis varžtas sukuria šlyties šilumą. Kartu su statinės šildytuvais granulės ištirpsta ir suspaudžiamos.
- Matavimas— Prieš įpurškimą lydalo temperatūra ir slėgis tampa vienodos.
- Injekcija— Sraigtas juda į priekį kaip stūmoklis, stumdamas išlydytą plastiką į formą.
Kiekvienas dizaino kintamasis – geometrija, zonų proporcijos, paviršiaus apdorojimas – turi įtakos šių keturių žingsnių atlikimui. Bet kurio iš jų neatitikimas rodomas kaip gamybos problema.
1 sprendimas: L/D santykis
L/D santykis (sraigto skriejimo ilgis padalytas iš jo skersmens) yra svarbiausias skaičius specifikacijų lape. Jis kontroliuoja buvimo laiką, maišymo kokybę ir šilumos paskirstymą.Daugumoje bendrosios paskirties liejimo formų naudojamas santykis 20:1.
| Derva | Rekomenduojama L/D |
|---|---|
| PP, PE, PS (standartinis) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (jautri šilumai) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nailonas (PA) | 18:1 – 20:1 |
| GF sustiprintos medžiagos | 20:1 – 24:1 |
2 sprendimas: suspaudimo laipsnis
Suspaudimo laipsnis (CR) matuoja, kiek varžto kanalas susiaurėja nuo padavimo zonos iki dozavimo zonos. Didesnis CR suspaudžia lydalą agresyviau – tinka amorfinėms dervoms, kurios palaipsniui minkštėja. Apatinis CR yra švelnesnis, to reikia šilumai jautrioms ar pluoštu užpildytoms medžiagoms.
| Derva | Suspaudimo laipsnis |
|---|---|
| ABS, PC, PMMA (amorfinis) | 3,0 – 3,5:1 |
| PP, PE, nailonas (pusiau kristalinis) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| Sustiprintas GF (≥15%) | 2,0 – 2,5:1 |
3 sprendimas: zonų proporcijos
Standartinis įpurškimo varžtas yra padalintas į tris zonas. Kiekvienos zonos dalis yra svarbi tiek pat, kiek bendras L/D.
- Tiekimo zona (L1):Gilūs kanalai, priimantys kietas granules iš bunkerio. Ilgesnis = didesnis pralaidumas.
- Suspaudimo zona (L2):Kanalo gylis palaipsniui mažėja. Didžioji dalis tirpimo vyksta čia.
- Matavimo zona (L3):Sekli, nuoseklūs kanalai. Prieš injekciją užtikrina vienodą lydymosi temperatūrą ir slėgį.
| Derva | Sklaidos kanalas (L1) | Suspaudimas (L2) | Matavimas (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| PET | 40 % | 40 % | 20 % |
| Nailonas (PA) | 35–45 proc. | 35–40 proc. | 20–25 proc. |
| PVC | 35 % | 50 % | 15 % |
4 sprendimas: varžto vamzdžio medžiaga
38CrMoALA – standartinė bazė
Nanhaiya liejimo sraigtai yra pagaminti iš38CrMoALA legiruotas plienas, termiškai apdorotas ir gesintas. Ši pagrindinė medžiaga gerai susidoroja su standartiniais termoplastiniais plastikais, tokiais kaip PE, PP, PS ir ABS, o tarnavimo laikas yra maždaug10 000–20 000 valandųnormaliomis eksploatavimo sąlygomis.
Azotavimas
Azotuojant dujomis 500–560°C temperatūroje susidaro nitriduotas sluoksnis0,5-0,8 mm storiosu kietumu950–1050 HV (~ 62 HRC). Tai padidina atsparumą dilimui 30–40%, palyginti su neapdorotu plienu. Standartas daugeliui įpurškimo liejimo programų, kuriose naudojamos neužpildytos arba mažai užpildytos medžiagos.

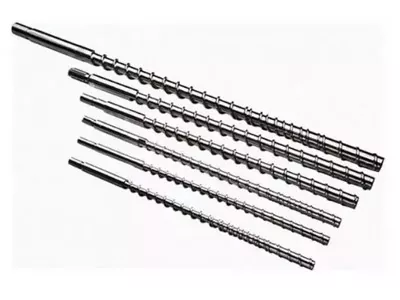
Nanhaiya mutantinis (staigus) liejimo sraigtas – tinka kristalinėms dervoms, tokioms kaip PP, PE ir nailonas.
Bimetalinis – abrazyviniam naudojimui
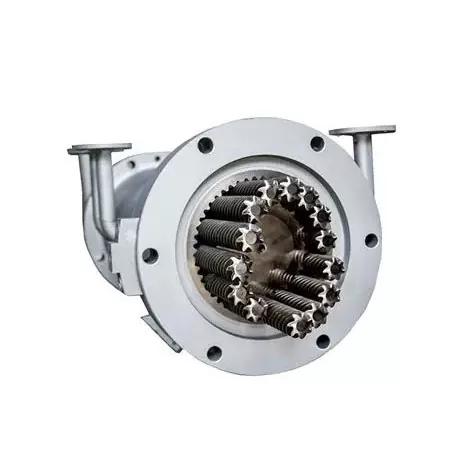
Bimetalinės statinės turi didelio lydinio nusidėvėjimui atsparų pamušalą, metalurgiškai sujungtą su statinės anga. Nanhaiya bimetalinis procesas pasiekia anvidinis kietumas 62 HRCper kietojo lydinio purškiamąjį suvirinimą aplink labai susidėvėjusias statinės vidaus vietas.
| Taikymas | Varžtų medžiaga | Barelio gydymas |
|---|---|---|
| PE, PP, PS (neužpildytas) | 38CrMoALA nitriduotas | Standartinis nitriduotas |
| ABS, kompiuteris, nailonas (neužpildytas) | 38CrMoALA nitriduotas | Standartinis nitriduotas |
| PA + GF ≤30 % | 38CrMoALA, grūdintas + grūdintas | Nitritas arba bimetalinis |
| GF kiekis 15–50 % | Bimetalinės / TC skrydžio briaunos | Bimetalinis |
| PVC / korozinės dervos | Korozijai atsparus lydinys | Bimetalinis (CR klasės) |
| Užpildytas anglies pluoštu | Volframo karbidas | TC purškiama anga |
5 sprendimas: varžto skersmuo ir šūvio dydis
Jūsų tikrasis kadras turėtų būti tarp35% ir 70%didžiausios varžto galios. Mažiau nei 35%, medžiaga per ilgai stovi statinėje ir gali suirti. Virš 70 % varžtas negali pakankamai greitai atsistatyti ciklo metu.
Žemiau pateikiamos įprastos Nanhaiya konfigūracijos:
| Įpurškimo kiekis (g) | Varžto Ø × ilgis (mm) | Statinės Ø × ilgis (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |

Nanhaiya laipsniškas liejimo sraigtas – geriau tinka amorfinėms dervoms, tokioms kaip ABS, PC ir PMMA.
Įspėjamieji ženklai, kad jūsų dabartinis varžtas netinkamas darbui
- Juodos dėmės ar degimo žymės— Medžiaga degraduoja dėl per ilgo buvimo laiko arba karštoje vietoje. Patikrinkite statinės temperatūros zonas ir varžtų tarpą.
- Nenuoseklus šūvio svoris— Dažnai susidėvėjęs atbulinis vožtuvas arba per didelis tarpas tarp varžto ir cilindro, leidžiantis tekėti atgal.
- Paviršiuje dėmių žymės— Lydelyje yra drėgmės arba dujų. Gali reikšti netinkamą išankstinį džiovinimą arba varžto geometriją, kuri tinkamai nepraleidžia oro.
- Lėtas atsigavimas / ilgas ciklo laikas— Nepakankamas plastifikavimo pajėgumas. Varžto skersmuo greičiausiai turi padidėti.
- Didelis spalvos pasikeitimas— Blogas maišymas dozavimo zonoje. Prie varžto pridedamas Maddock arba barjerinis maišymo elementas dažnai tai išsprendžia.
Ką pasakyti gamintojui, kai prašoma kainos pasiūlymo
- Mašinos markė ir modelis— arba nestandartinių mašinų angos skersmuo ir flanšo matmenys
- Pirminė (-ės) derva (-os)— jei reikia, nurodykite užpildo tipą ir procentą
- Šūvio dydžio diapazonas— mažiausia ir didžiausia vertė gramais
- Tikslinis ciklo laikas
- Dabartinės problemos, kurias bandote išspręsti- jei yra
Gaukite techninę rekomendaciją iš Nanhaiya
Atsakome per 12 valandų. Mūsų inžinierių komanda gali nurodyti tinkamą jūsų mašinos ir dervos varžtų geometriją, medžiagos klasę ir matmenis – prieš jums pasiūlant pasiūlymą.