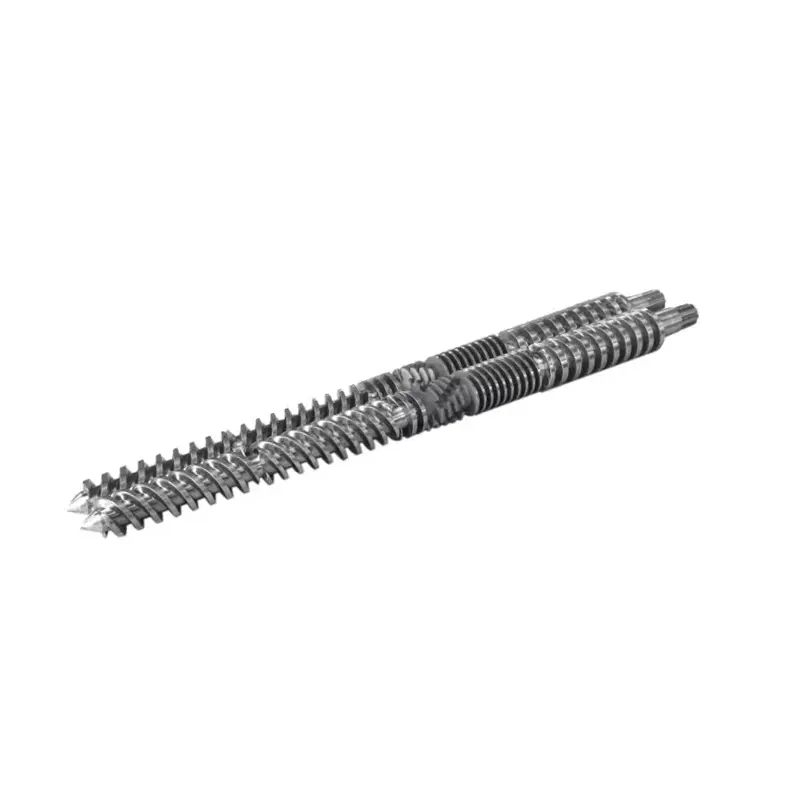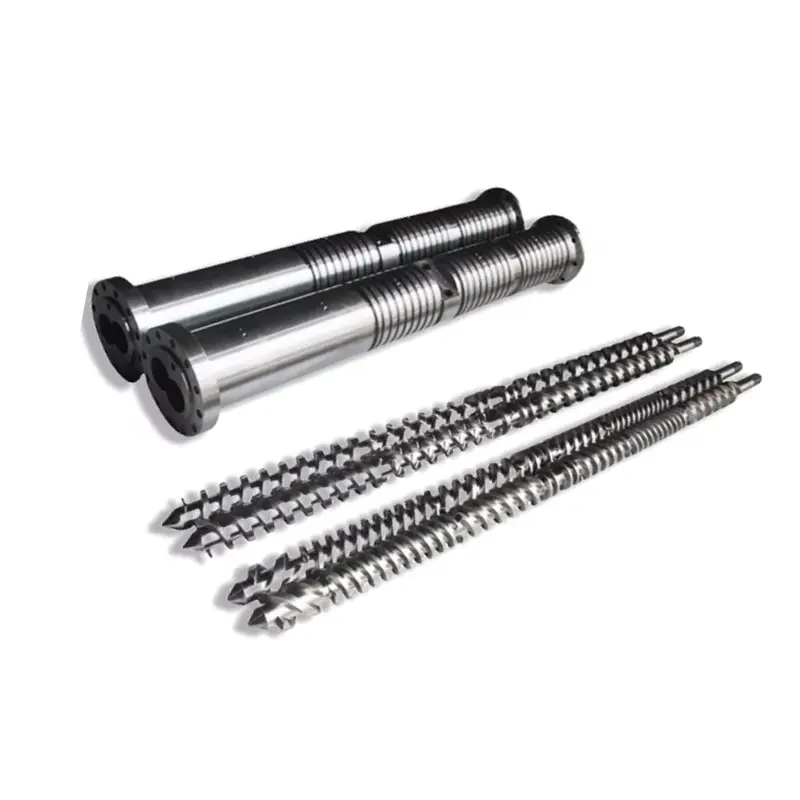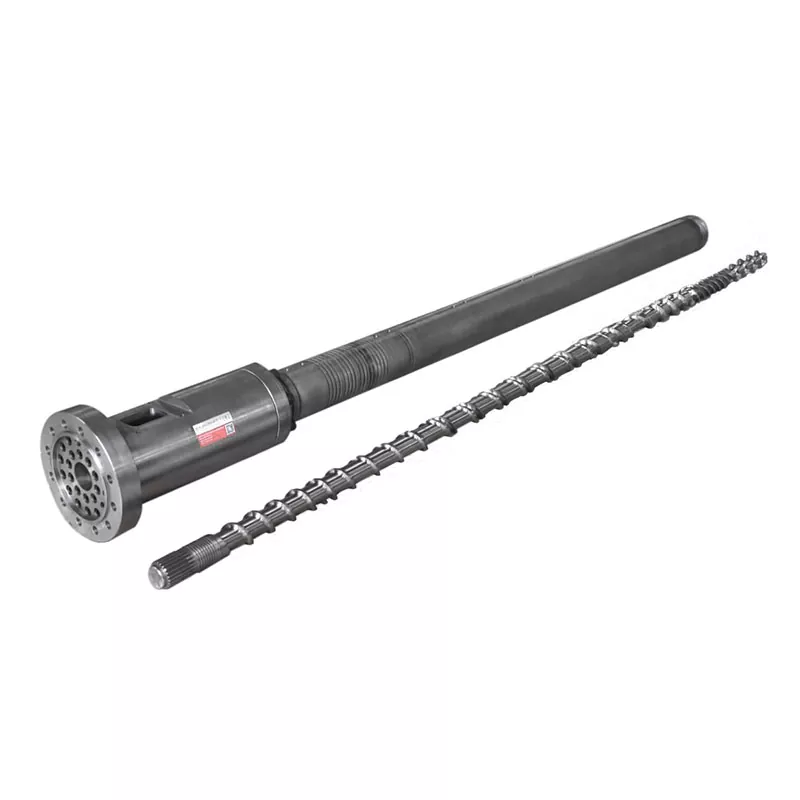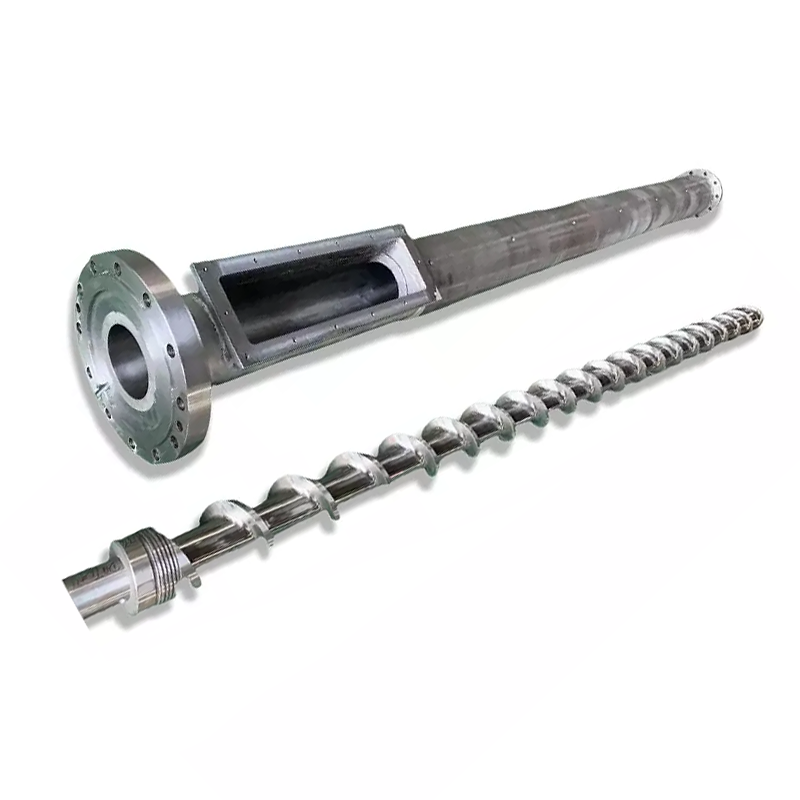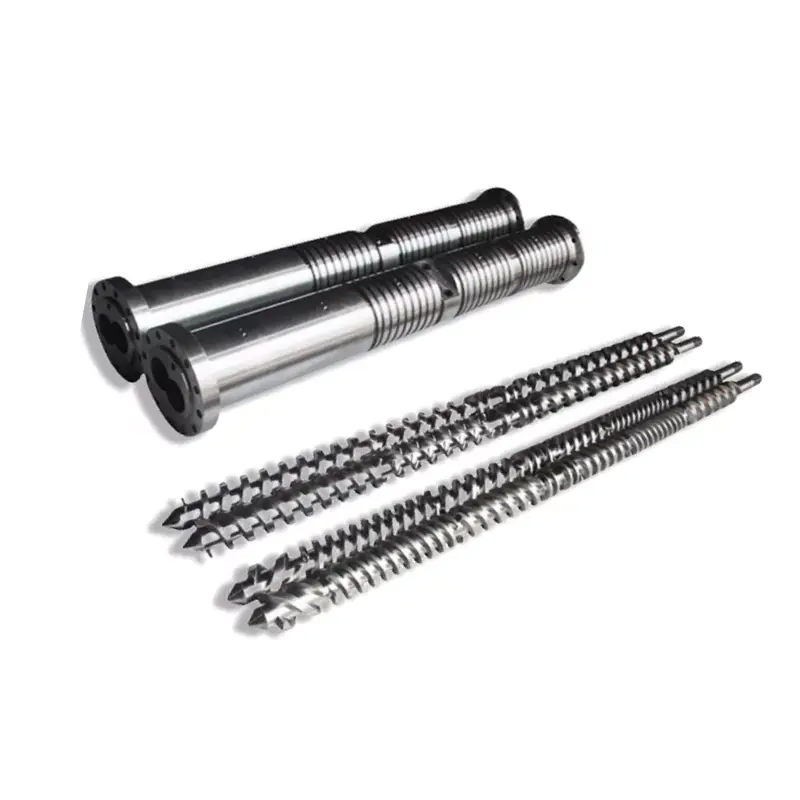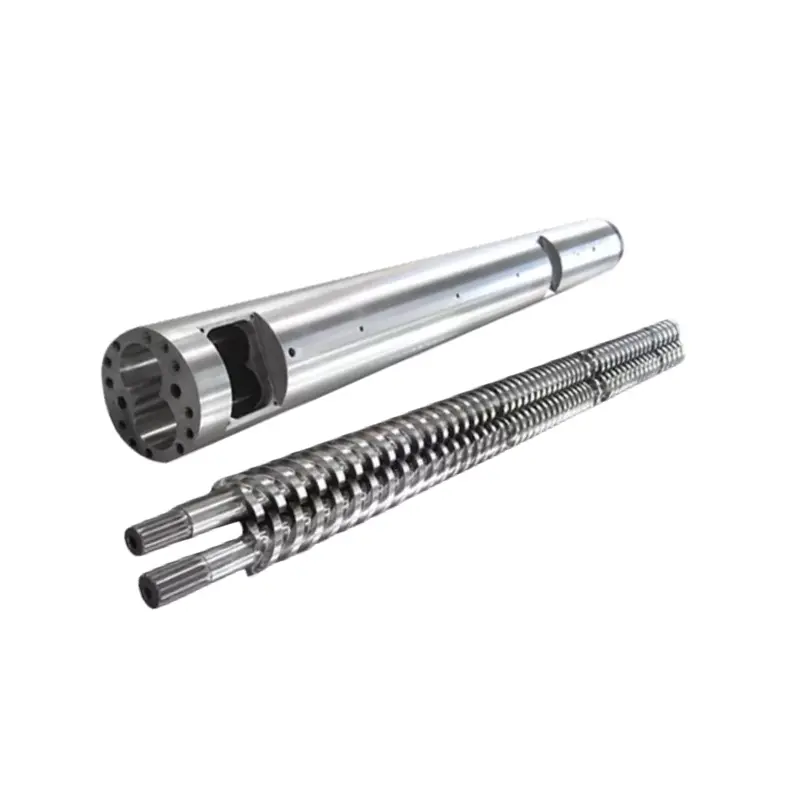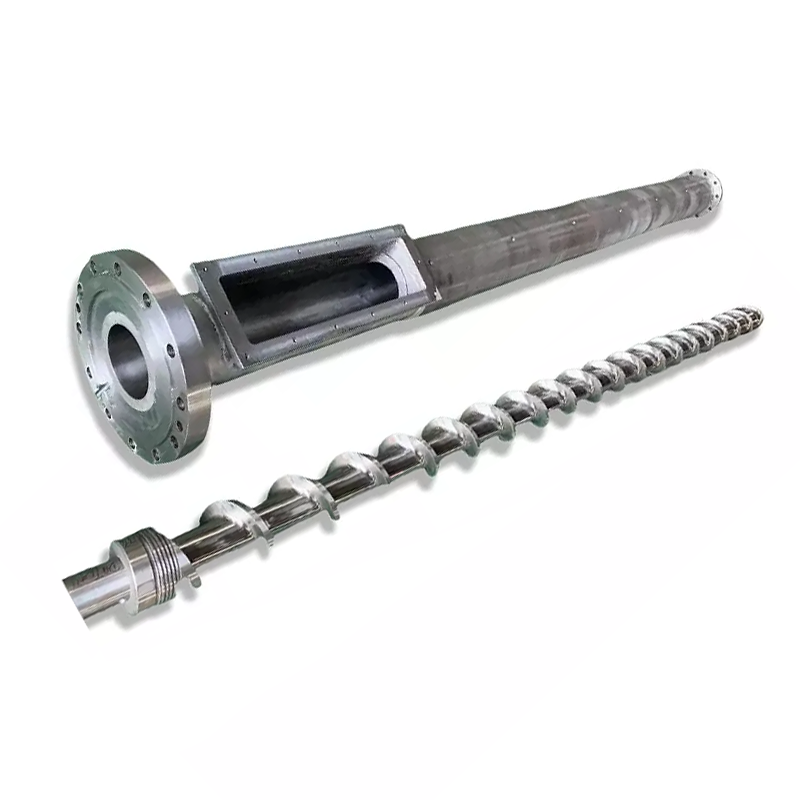
Įpurškimo varžtas L/D santykisyra darbinis ilgis, padalintas iš varžto skersmens, o dauguma įpurškimo varžtų veikia nuo 18:1 iki 25:1. Štai ko jums nesako joks specifikacijų lapas: jūs negalite pakeisti L/D jau turimoje mašinoje. Ilgis fiksuojamas statine. Ką galite pakeisti, yravaržto skersmuo, o fiksuotoje statinėje vienu pasirinkimu juda L/D, šūvio talpa ir įpurškimo slėgis kartu priešingomis kryptimis. Mažesnis varžtas suteikia didesnį L/D, mažesnį šūvį ir didesnį slėgį. Suderinkite šią prekę su derva ir savo dalimi, ir dauguma L/D klausimų atsakys patys.
Ką reiškia L / D santykis ant įpurškimo varžto
L/D yra darbinis varžto ilgis (L), padalytas iš jo išorinio skersmens (D). Sraigtas, 22 kartus ilgesnis už jo plotį, turi L/D 22:1.
Santykis priklauso nuo dydžio. 40 mm varžto 22:1 darbinis ilgis yra 880 mm. 80 mm varžtas, esantis santykiu 22:1, yra 1 760 mm ilgio. Tas pats santykis, labai skirtingos mašinos.
Tai, ką šis santykis iš tikrųjų apibūdinakiek kilimo ir tūpimo tako varžtas turi atlikti savo darbą. Maitinimas, lydymas ir matavimas vyksta per tą ilgį. Didesnis ilgis reiškia didesnį lydymosi pajėgumą ir didesnį maišymą. Mažesnis ilgis reiškia mažiau abiejų ir mažiau laiko medžiagai išdžiūti.
Dauguma įpurškimo varžtų nusileidžia nuo 18:1 iki 25:1, o nuo 20:1 iki 22:1 bendrosios paskirties mašinose. Stulpo vadovas apima visą mūsų pateiktą vaizdąįpurškimo liejimo varžto cilindro kreiptuvas.
Kodėl Injection L/D yra trumpesnis nei Extrusion L/D
Ekstruderiai paprastai veikia santykiu nuo 25:1 iki 33:1. Įpurškimo varžtai išlieka trumpesni, o priežastis yra ciklas, o ne tradicija.
Ekstruderio varžtas sukasi nuolat. Medžiaga patenka į vieną galą, juda, o išeina iš kito. Niekas nelaukia.
Įpurškimo varžtas veikia eilėmis. Jis sukasi plastifikuodamas vieną šūvį, atsitraukia, tada sustoja. Jis įpurškia, o pelėsis atvėsta. Viso to metu jau statinėje esantis lydalas sustingsta ir išlieka karštas.
Tas laukimas yra visas skirtumas. Ilgesnė statinė talpina daugiau lydalo, o įpurškimo mašinoje daugiau lydalo reiškia, kad daugiau medžiagų laukia daugiau ciklų. Jei tai šilumai jautri derva, papildomas ilgis nėra papildoma talpa. Tai papildoma šiluminė istorija.
Taigi įpurškimo konstrukcija subalansuoja lydymosi pajėgumą ir buvimo laiką, o ekstruzija dažniausiai tik perka lydymosi pajėgumus.
Dalykas, kurio niekas jums nesako: jūs negalite pakeisti L/D
Straipsniai apie L/D kalba taip, tarsi turėtumėte pasirinkti skaičių. Mašinoje, kurią jau turite, neturite.
L tvirtinamas statine.Statinė yra apdirbtas slėginis indas, pritvirtintas prie mašinos rėmo, su šildytuvo zonomis, padavimo anga ir tvirtinimo elementais, pastatytais aplink vieną ilgį. Statinės niekas ilgiau negamina.
Taigi vienintelis L/D kintamasis yra D, varžto skersmuo. Pakeiskite skersmenį, o santykis keičiasi kartu su juo, nes ilgis virš linijos niekada nejuda.
Štai kodėl mašinų gamintojai nurodo du ar tris tos pačios mašinos varžtų skersmenis. Jie nesiūlo jums trijų kadrų dydžių. Jie siūlo jums tris kompromiso kreivės taškus, o šūvio dydis yra tik vienas iš judančių dalykų.
Varžto skersmuo: svirtis, kuri judina viską
Fiksuotoje statinėje vienu pasirinkimu vienu metu juda keturi dalykai. Supraskite šią lentelę ir suprasite injekciją L/D.
| Jei pasirinksite... | Mažesnis varžto skersmuo | Didesnis varžto skersmuo |
|---|---|---|
| L/D santykis | Aukštesnis(tas pats L, mažesnis D) | Žemesnis(tas pats L, didesnis D) |
| Šūvio talpa | Mažesnis(mažiau tūrio vienam žingsnio mm) | Didesnis |
| Galimas įpurškimo slėgis | Aukštesnis(ta pati jėga mažesniame plote) | Žemesnis |
| Lydymosi pajėgumas vienam šūviui | Geriau(daugiau L/D – mažiau medžiagos) | Mažiau dosnus |
| Tam tikros dalies buvimo laikas | Trumpesnis(šūviui naudojama daugiau mažesnės statinės) | Ilgiau |
| Kostiumai | Mažos tikslios detalės, plonos sienelės, didelio klampumo ir karščiui jautrios dervos | Dideli šratai, prekinės dervos, storos sekcijos |
Dar kartą perskaitykite spaudimo eilutę, nes ji lemia daugiau darbų, nei žmonės tikisi. Mašinos hidraulinė arba elektrinė pavara suteikia fiksuotą jėgą varžto gale. Slėgis padalytas iš ploto. Mažesnis varžtas turi mažesnį paviršiaus plotą, todėl ta pati jėga sukuria didesnį lydalo slėgį.
Štai kodėl plonasienės ir didelio klampumo darbas dažnai atsiduria ant mažo varžtelio: jis gali įstumti lydalą į sandarią ertmę, kurios didelis varžtas negali užpildyti. Su juo gaunamas didesnis L/D yra premija, o ne atsitiktinumas.
Taip pat perskaitykite gyvenamosios vietos eilutę. Tai yra tas, kuris tyliai nusprendžia, ar jūsų kompiuteris pagelsta.

Kaip L/D įtakoja kadro dydį
Griežtai, L/D nenustato kadro dydžio. Skersmuo ir eiga: smūgio tūris yra varžto skerspjūvio plotas, padaugintas iš to, kiek jis nukeliauja.
Tačiau tikroje mašinoje jūs negalite jų atskirti, nes tas pats skersmuo, kuris nustato jūsų kadrą, taip pat nustato jūsų L/D. Išsirinkite mažą varžtą mažai tiksliai daliai ir tą pačią akimirką pasirinkote didesnę L/D.
Praktinė pasekmė yra laiminga. Sraigtas, kuris suteikia jums nedidelį kadrą, taip pat suteikia daugiau lydymosi ilgio vienam gramui medžiagos ir didesnį įpurškimo slėgį. Šie trys objektai tinka tiems patiems darbams, todėl prekyba dažniausiai veikia švariai.
Kai nustoja būti laimingas, kai priverčiate dalį užsukti netinkamo varžto. Paleiskite labai mažą kadrą ant didelio skersmens varžto ir gausite blogiausią iš abiejų: žemą L/D, didelį vamzdžio tūrį, palyginti su šūviu, ir medžiagą, kuri per ilgai cirkuliuoja per karštį.
Gyvenimo laikas: Kokybės žudikas, kurį galite apskaičiuoti
Išgyvenimo laikas yra tai, kiek laiko tam tikras polimero gabalas išlieka karštas statinės viduje prieš įpurškiant. Tai yra labiausiai neįvertintas skaičius liejimo liejimo srityje, ir jūs galite jį įvertinti per trisdešimt sekundžių.
Buvimo laikas ≈ (vamzdžio šūvio talpa ÷ jūsų šūvio dydis) × ciklo laikas
Abu pajėgumai tuose pačiuose vienetuose. Paimkite šūvio pajėgumą iš mašinos įvertinimo.
Dirbk pavyzdžiu. Mašina, kurios sveria 200 g, 30 sekundžių ciklu veikianti 20 g dalis. Santykis yra 10, todėl lydymas vyksta maždaug dešimtyje ciklų. Gyvenimo laikas yra apie 300 sekundžių arba penkios minutės.
Penkios minutės lydymosi temperatūroje yra ilgas laikas kompiuteriui, POM, PET arba PVC. Jūsų nustatymuose nėra nieko blogo. Dalis tiesiog per maža statinei, o medžiaga kepa, kol laukia savo eilės.
Dabar perkelkite šį darbą į mažesnį varžtą. Šūvių talpa sumažėja iki, tarkime, 80 g. Ta pati 20 g dalis dabar sunaudoja ketvirtadalį statinės, lydalas vyksta keturiais ciklais, o ne dešimt, o buvimo laikas sumažėja iki maždaug dviejų minučių.
Jūs nepakeitėte nustatytos vertės. Pakeitėte varžto skersmenį, ir su juo atsirado gedimo problema.
20–80 % kadrų talpos juosta
Dažniausiai cituojamos pramonės gairės yra išlaikyti maždaug 20–80 % mašinos vardinės galios. Patvirtinkite, kad juosta neatitinka jūsų įrenginio vadovo, tačiau jos logika galioja visur.
Žemiau juostos, buvimo laikas trunka ilgai. Medžiaga per daug nukeliauja per karštį, o karščiui jautrios dervos suyra. Tai klaida, kurią užfiksuoja aukščiau pateikta formulė.
Virš juostos, sugenda du dalykai. Nebeliko pakankamai statinės, kad būtų galima laikyti tinkamą pagalvėlę, todėl pakavimas vyksta nenuosekliai. Sraigtas turi mažiau laiko ir ilgio, kad išlydytų beveik visą medžiagos statinę, todėl lydymosi kokybė nukenčia būtent tada, kai reikalaujate daugiausiai.
Nusileiskite juostos viduryje ir mašina turi vietos dirbti. Jei jūsų dalis yra už jos ribų, teisingas sprendimas yra kitoks varžto skersmuo arba kita mašina, o ne herojiškas proceso nustatymų rinkinys.
Kaip L/D veikia lydalo kokybę
Ilgis yra lydymosi pajėgumas, o lydymosi pajėgumas yra kokybė.
Daugiau L/D užtikrina pilnesnį lydymąsi.Kietos granulės turi toliau keliauti į karštą statinės sienelę, todėl mažiau jų išgyvena kaip neištirpusios. Kietos dėmės ir lęšio formos intarpai dalyje tirpsta, o ilgis su jais kovoja.
Daugiau L/D suteikia homogeniškesnį lydalą.Temperatūra išsilygina, spalva ir užpildas geriau pasiskirsto, o lydalas, patenkantis į kontrolinį žiedą, yra nuoseklesnis nuo vieno kadro. Tai rodoma kaip platesnis proceso langas.
Daugiau L/D suteikia daugiau šiluminės istorijos.Toks pat ilgis, kuris gerai išsilydo, ilgiau išlaiko medžiagą, o PVC, PC, POM ir PET atveju tai yra kaina, o ne nauda.
Taigi lydalo kokybė nereiškia, kad daugiau yra geriau. Tai yra pusiausvyra: pakankamai ilgis, kad visiškai ištirptų, ne tiek daug statinės tūrio, kad medžiaga per ilgai lauktų, kol bus panaudota. Kai lydymosi pajėgumas yra jūsų specifinis apribojimas, barjerinis varžtas jį pakelia nepridedant nė milimetro statinės.
L/D ir skersmens pasirinkimas pagal dervą ir dalį
Sudėkite sandorius ir pasirinkimas iškrenta iš dervos ir dalies.
| Jūsų situacija | Pasilenkite link | Kodėl |
|---|---|---|
| Mažos, plonasienės tikslios detalės | Mažesnis varžtas, didesnis L/D | Didesnis įpurškimo slėgis užpildo plonas dalis; geras lydymasis grame; trumpa gyvenamoji vieta |
| Karščiui jautri derva (PC, POM, PET, PVC) | Mažesnis varžtas šūviui; trumpesnis L/D juostos galas | Gyvenimo laikas yra priešas. Kad šūvis būtų didelis, palyginti su statinės talpa |
| Didelio klampumo inžinerinė derva | Mažesnis varžtas, didesnis L/D | Reikia slėgio, kad užpildytų, ir ilgio, kad gerai ištirptų |
| Dideli kadrai, prekinė derva (PE, PP, PS) | Didesnis varžtas, apatinis L/D | Talpos laidai; šios dervos toleruoja sumažėjusį lydymosi ilgį |
| Storasienės dalys, lėti ciklai | Didesnis varžtas, laikrodžio rezidencija | Ilgi ciklai padaugina buvimo laiką. Prieš įsipareigodami perskaičiuokite |
| Stiklo užpildytas arba abrazyvinis mišinys | Dalies skersmuo; pakeistipaviršius | L/D seka dalį. Dėvėjimosi atsakymas yra bimetalinė kiaurymė, o ne kitoks ilgis |
| Ištirpsta esant didelei galiai | Toks pat skersmuo; barjerinis varžtas | Jums reikia lydymosi pajėgumo, o ne statinės ilgio. Statinė vistiek nesikeičia |
Atkreipkite dėmesį į paskutines dvi eilutes. Dvi dažniausiai pasitaikančios problemos, su kuriomis susiduria liejimo mašinos, nėra L/D problemos, o perkant kitokį varžto skersmenį, norint jas išspręsti, švaistomi pinigai.
Dažnos L/D klaidos liejant įpurškimą
- Ekstruzijos L/D kopijavimas.Skaičius 30:1 iš ekstruderio lentelės, pritaikytas įpurškimo sraigtui, nepaiso buvimo laiko problemos, kuri apibrėžia liejimą įpurškiant. Abi mašinos atlieka skirtingus darbus.
- Darant prielaidą, kad ilgiau yra geriau.Daugiau ilgio labiau tirpstairdaugiau šiluminės istorijos. Ant karščiui jautrios dervos laimi antroji ir medžiaga suyra.
- Nepaisoma šūvio ir talpos santykio.Dažniausia kokybės problema, kurią matome siejamą su geometrija, yra mažos dalies kepimas didelėje statinėje. Niekas jo netikrina, nes jo nėra jokiame nustatymų ekrane.
- Manoma, kad L/D galima pakeisti esamoje mašinoje.Tai negali. Statinės komplektas L. Galite pasirinkti tik skersmenį.
- Kaltinti L/D dėl lydymosi problemos.Jei neištirpusių medžiagų atsiranda tik esant didelei galiai, jūsų lydymosi pajėgumas yra mažas, o ne statinė. Užtvarinis varžtas pritvirtina jį toje pačioje statinėje.
- L/D kaltinimas dėl susidėvėjimo.Krintanti galia tuo pačiu sraigto greičiu yra susidėvėjusi prošvaisa, o ne geometrija. Išmatuokite jį prieš ką nors perkurdami.

Kaip užsisakyti tinkamą varžtą
Varžtų gamintojas projektuoja pagal tai, ką jiems pasakysite. Išsiųskite juos, o skersmens ir geometrijos rekomendacijos bus pateiktos toliau.
- Mašinos prekės ženklas, modelis ir dabartinis varžto skersmuo.Vardinės lentelės nuotrauka dengia didžiąją jos dalį ir nurodo statinės ilgį, kurioje dirbate.
- Nominali mašinos galia,jei žinote, ir jūsų faktinis dalies svoris.
- Ciklo laikas.Turėdami du aukščiau pateiktus skaičius, galite apskaičiuoti buvimo laiką.
- Dervos, rūšies ir užpildo kiekis.Tai lemia suspaudimo profilį ir paviršiaus apdorojimą tiek, kiek skersmuo.
- Defektas, kurio norite, išnyktų.Geltonieji taškai gyvenamojoje vietoje. Nelydymosi taškas esant lydymosi pajėgumui. Trumpi šūviai nukreipti į spaudimą arba į kontrolinį žiedą. Kiekvienas turi skirtingą atsakymą.
- Piešinys arba jūsų susidėvėjęs varžtas.Leiskite mums sukurti pagal jūsų mašiną. CMM įrangoje išmatuojama susidėvėjusi dalis iki ±0,01 mm ir atkuriama geometrija.
Kodėl verta dirbti su Nanhaiya
Atsiųskite mums dalies svorį, ciklo trukmę ir mašinos modelį, o mes atliksime buvimo laiko aritmetiką prieš ką nors cituodami. Kartais atsakymas yra skirtingas varžto skersmuo. Kartais tai yra barjerinis varžtas jau turimoje statinėje. Kartais jūsų darbas priklauso kitam įrenginiui, ir mes taip pasakysime.
Kai naujas varžtas yra atsakymas, Nanhaiya pastatėįpurškimo liejimo varžtaiir statinės daugiau nei dvidešimt metų, iš 38CrMoAlA, 42CrMo, SKD-61 ir nerūdijančio plieno, nitriduoto arba bimetalinio su 2,5–3 mm volframo lydinio sluoksniu iki 62 HRC, kur to reikia pašarui.
Gaminame pagal jūsų brėžinį, mašinos modelį ar susidėvėjusį pavyzdįpakaitalaisuderinamas su pagrindiniais mašinų prekių ženklais, minimalus vieno rinkinio užsakymas ir pasiūlymas per 12 valandų.
Kovojate su pageltimu, tirpimu ar trumpais šūviais? Atsiųskite savo mašinos modelį, dalies svorį, ciklo laiką ir dervą. Mes jums pasakysime, ar tai L / D, skersmuo, lydymosi talpa ar susidėvėjimas, ir pateiksime pasiūlymą per 12 valandų.
Gaukite varžtų rekomendacijąDažnai užduodami klausimai
Koks yra tipiškas liejimo sraigto L/D santykis?
Dauguma įpurškimo varžtų veikia nuo 18:1 iki 25:1, su 20:1 iki 22:1 bendrosios paskirties mašinose. Karščiui jautrios dervos yra palankios trumpesniam galui, nes medžiaga praleidžia mažiau laiko karšta. Techniniai plastikai, kuriuos reikia kruopščiai išlydyti, teikia pirmenybę ilgesniam galui.
Ar galiu pakeisti L/D santykį savo liejimo mašinoje?
Ne tiesiogiai. Ilgis fiksuojamas statine, kuri apdirbama į mašiną. Tai, ką galite pakeisti, yra varžto skersmuo, o kadangi L išlieka toks pat, mažesnis skersmuo automatiškai suteikia didesnį L/D. Šis vienintelis pasirinkimas taip pat keičia jūsų šūvio talpą ir galimą įpurškimo slėgį.
Ar L/D santykis turi įtakos kadro dydžiui?
Netiesiogiai ir neatskiriamai. Šūvio tūris priklauso nuo varžto skersmens ir eigos, o ne iš L/D. Tačiau ant fiksuoto vamzdžio skersmuo, kuris nustato jūsų šūvį, taip pat nustato jūsų L/D. Pasirinkite mažesnį varžtą mažesniam kadrui ir tuo pačiu metu gausite didesnį L/D ir didesnį įpurškimo slėgį.
Kaip apskaičiuoti buvimo laiką liejimo formoje?
Padalinkite mašinos vardinę kadrų talpą iš faktinio kadro dydžio, tada padauginkite iš ciklo trukmės. 200 g sveriantis aparatas, 30 sekundžių ciklu paleidžiantis 20 g sveriančią dalį, suteikia maždaug 300 sekundžių arba penkias minutes. PC, POM, PET ar PVC lydymosi temperatūroje tai yra ilgas laikas.
Kodėl įpurškimas L/D yra trumpesnis nei ekstruzijos L/D?
Nes įpurškimo sraigtas veikia trūkinėja. Jis plastifikuoja šūvį, tada sustoja, kol mašina įpurškia ir forma atvėsta, o lydalas statinėje visą laiką būna karštas. Ekstruderis veikia nuolat ir niekas nelaukia. Papildomas įpurškimo aparato cilindro ilgis yra papildoma šiluminė istorija, o ne tik papildoma lydymosi talpa, todėl įpurškimo sraigtai išlieka trumpesni.
Kokį statinės talpos procentą turėtų naudoti mano šūvis?
Dažniausiai cituojamos rekomendacijos yra maždaug 20–80 % vardinės šūvio galios, o jūsų mašinos vadovas yra autoritetas. Žemiau šios juostos buvimo laikas trunka ilgai, o šilumai jautri medžiaga suyra. Virš jo nėra vietos tinkamai pagalvėlėms ir mažiau laiko ištirpdyti beveik pilnai statinei.
Ar aukštesnis L/D geresnis liejant įpurškimui?
Ne automatiškai. Didesnis ilgis užtikrina pilnesnį lydymąsi ir tolygesnį lydymą, o tai pagerina kokybę. Jis taip pat ilgiau laiko karštą daugiau medžiagos, o tai suardo karščiui jautrias dervas. Tinkamas L/D visiškai išlydo jūsų medžiagą, nelaikydamas jos ilgiau nei reikia.
Mano dalys pagelsta. Ar tai L/D problema?
Paprastai tai yra buvimo laiko problema, o tai yra šūvio dydžio ir statinės talpos problema. Pirmiausia apskaičiuokite gyvenamąją vietą. Jei maža dalis kepama didelėje statinėje, joks temperatūros nustatymas ir jokia varžtų geometrija to nepataisys. Tiks mažesnio skersmens varžtas arba mažesnė mašina.