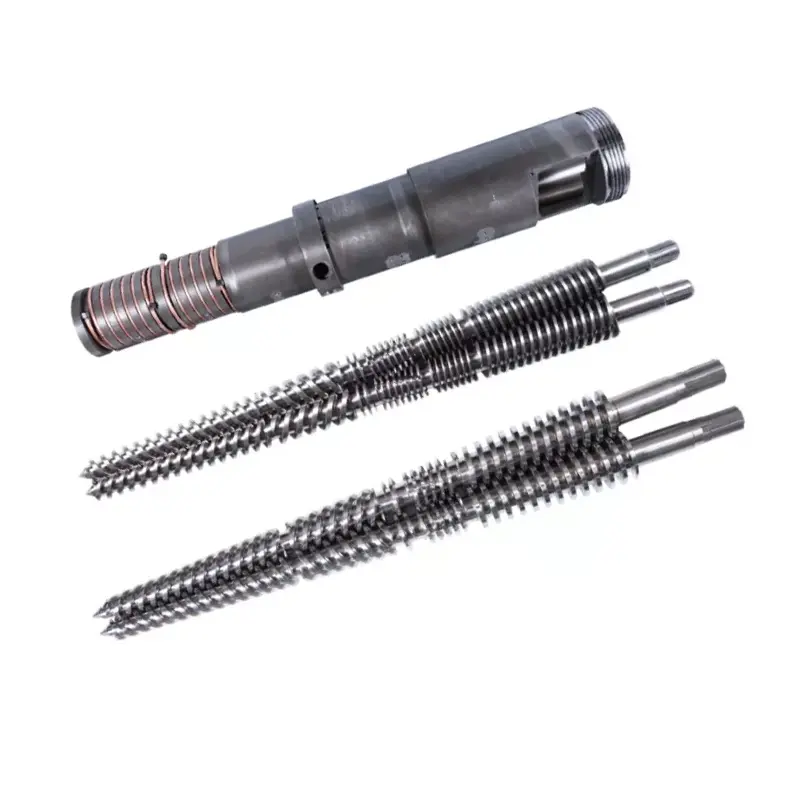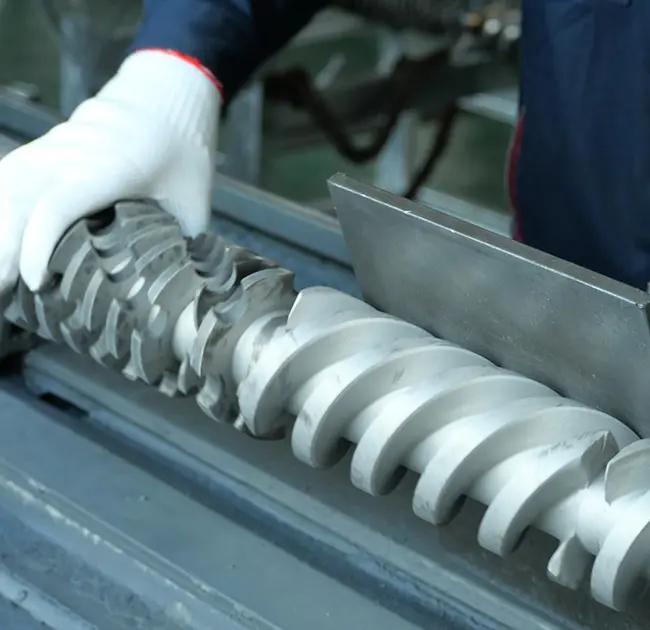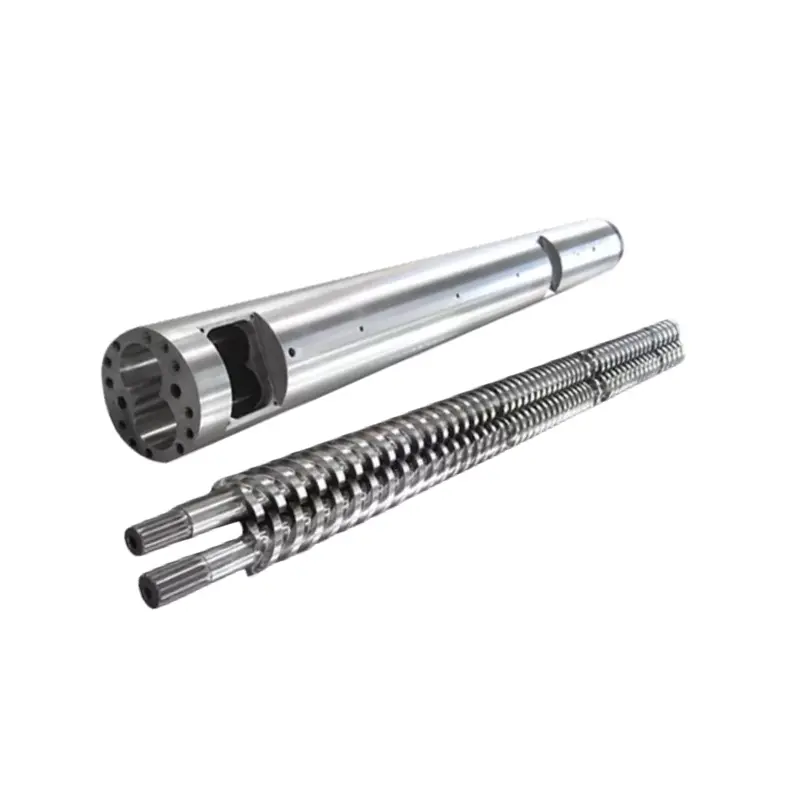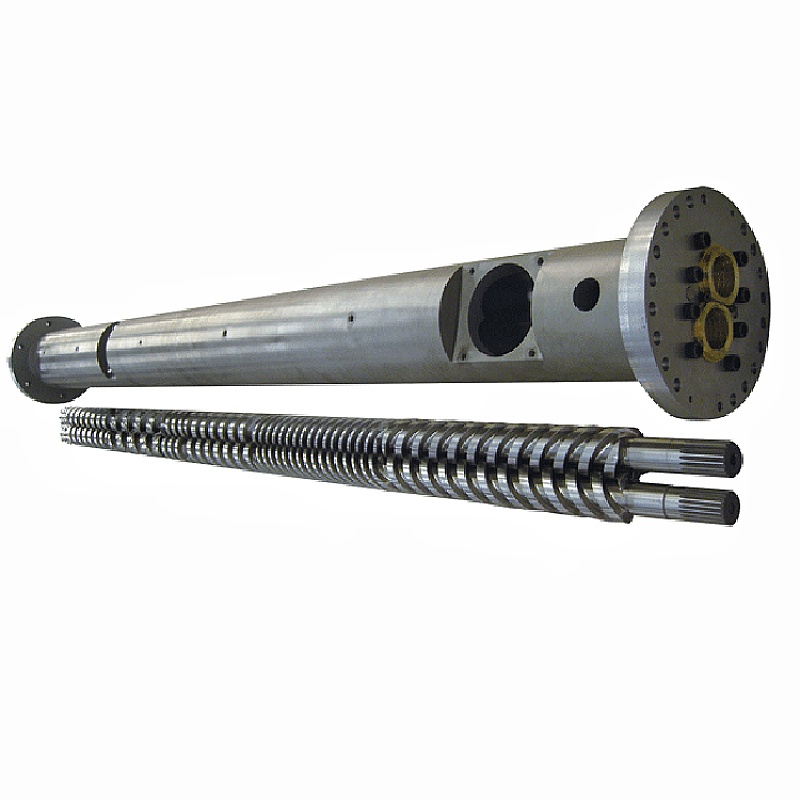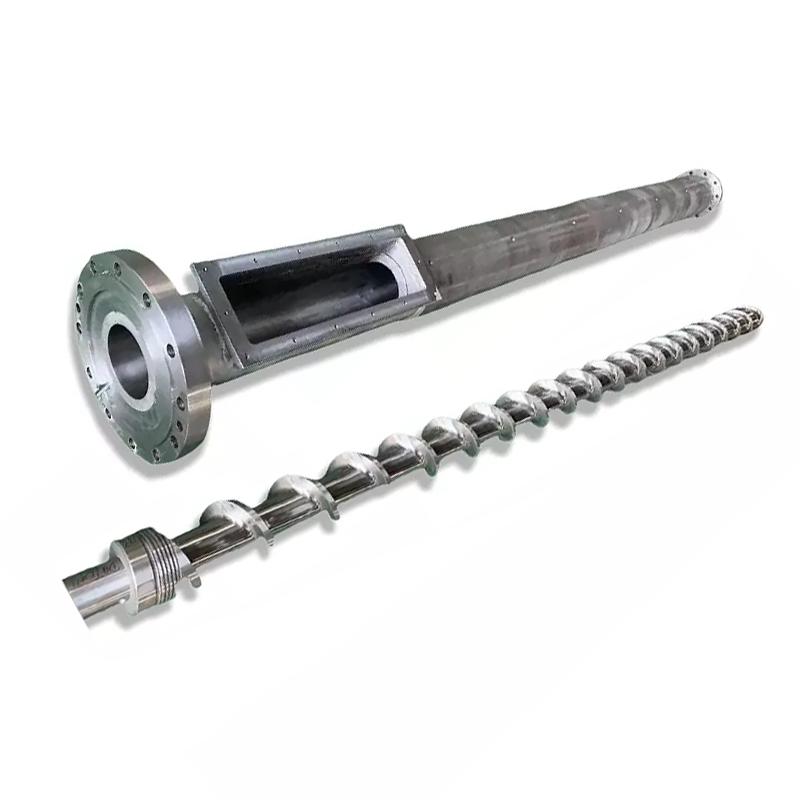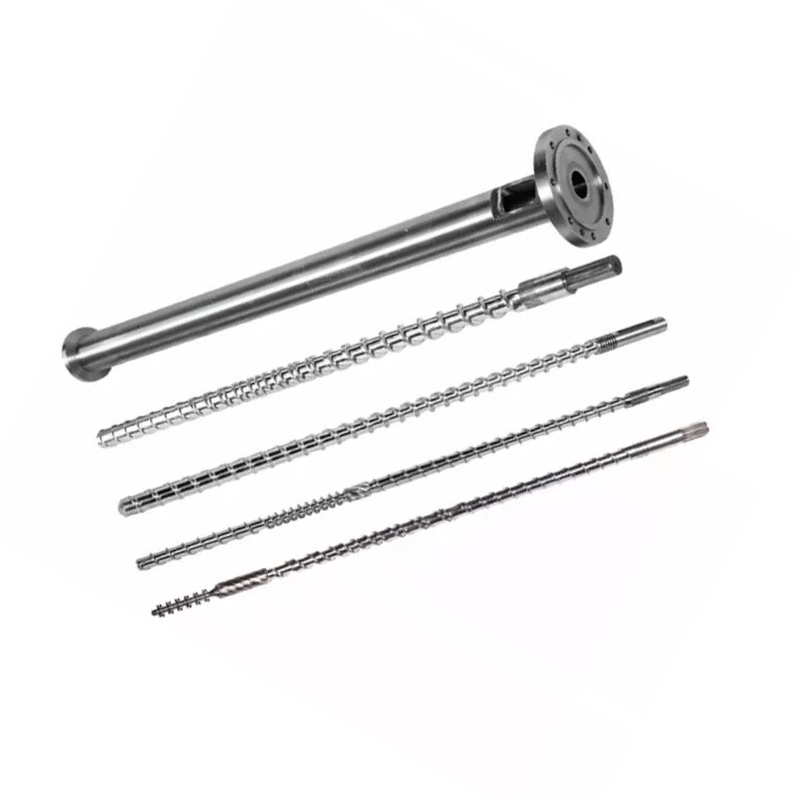
Sraigto sūkių skaičius savaime nėra išvesties ratukas. Greičio pokytis keičia kietųjų medžiagų transportavimą, lydymosi laiką, šlytį, slėgio susidarymą ir buvimo laiką, todėl naudingas rezultatas turi būti vertinamas pagal lydymosi temperatūrą, variklio apkrovą, slėgį ir produkto kokybę.

Greitas atsakymas
Didėjantis sraigto greitis paprastai padidina pasipriešinimo srautą ir greitį, kuriuo medžiaga patenka į procesą, tačiau ryšys nėra neribotas ar visiškai tiesinis. Didesnis apsisukimų skaičius taip pat gali padidinti šlyties šilumą, sutrumpinti buvimo laiką ir atskleisti silpną padavimo ar lydymosi sekciją.
Vienu metu keiskite vieną valdomą kintamąjį, palaukite stabilios būklės, tada palyginkite galią, lydymosi temperatūros profilį, slėgį, variklio apkrovą ir produkto kokybę. Sustokite, kai vienas iš jų pasiekia patvirtintą ribą, net jei pavara gali suktis greičiau.
Perskaitykite ekstruderį kaip vieną prijungtą sistemą
Medžiaga patenka kaip biri kieta medžiaga, tampa sutankinta lova, išsilydo, susimaišo ir išeina per ribojantį srauto kelią. Variklis tiekia mechaninę energiją, o statinės šildytuvai ir aušinimo grandinės keičia šilumą proceso metu. Varžtas ir štampas dalijasi slėgio pareiga.
2016 m. pramoninio masto tyrime buvo išbandyti trys polimerai, trys varžtų geometrijos, penki greičiai ir trys temperatūros sąlygos 135 darbo situacijose. Autoriai kartu išmatavo energijos poreikį ir lydymosi temperatūros kitimą. Jų rezultatai pasikeitė priklausomai nuo medžiagos, varžto ir sąlygų, todėl viena universali apsisukimų per minutę ir galios taisyklė yra nepatikima.
Mūsų gamyklos vaizdas:geriausias veikimo taškas nėra didžiausias keitiklio priimtinas sūkių skaičius. Tai aukščiausia stabili gamybos sąlyga, kuri neviršija patvirtintų variklio, pavarų dėžės, slėgio, temperatūros ir gaminio kokybės ribų. Jei viena riba pasiekiama anksti, prieš užsisakydami greitesnę pavarą arba naują varžtą nustatykite tą kliūtį.
Kas pasikeičia, kai padidėja varžto greitis
Didesnis apsisukimų dažnis perkelia varžto paviršių greičiau, palyginti su cilindru. Esant stabiliam diapazonui, tai gali padidinti kietųjų dalelių transportavimą ir lydalo transportavimą. Tai taip pat keičia šlyties greitį, mechaninę energijos sąnaudą, lydymosi laiką ir varžto apsisukimų skaičių, kurį patiria medžiaga.
Lydymosi temperatūros kitimo kryptis nėra universali. 2014 m. HDPE tyrime buvo naudojami trys dervos klampos, trys varžtų geometrijos ir keli greičiai bei nustatytos temperatūros. Nustatyta, kad varžto tipas, dervos klampumas, nustatyta temperatūra ir greitis turėjo įtakos energijos suvartojimui ir lydalo konsistencijai.
Vienkartiniai sraigtai rodė kritinį greitį, kai pablogėjo lydymosi kokybė, o išbandytas barjerinis varžtas išlaikė geresnę temperatūros vienodumą.


Statinės nustatyta temperatūra nėra lydymosi temperatūra
Valdiklis rodo šildytuvo zonos tikslą ir paprastai temperatūrą šalia statinės sienelės. Kanalo viduje esantis polimeras taip pat gauna mechaninę energiją dėl deformacijos ir trinties. Aušinimas gali pašalinti dalį tos šilumos, tačiau galutinis lydalas gali likti karštesnis, šaltesnis arba ne toks vienodas, nei rodo vienas valdiklio rodmuo.
Išmatuokite lydalo temperatūrą nustatytoje vietoje ir nurodykite jutiklio metodą. 2006 m. „Polymer Engineering & Science“ tyrime buvo naudojamas termoporos tinklelis per lydalo srautą. Jis nustatė žemos temperatūros regionus esant dideliam pralaidumui naudojant vienkartinius varžtus, o išbandytas barjerinis sraigtas su „Maddock“ maišytuvu pagerino tirpimą ir sumažino svyravimus.
Nenuleiskite kiekvienos šildytuvo zonos vien todėl, kad išmatuotas lydalas yra karštas.Jei varžtas sukuria didžiąją dalį šilumos, agresyvus sumažinimas gali palikti kietą sluoksnį šaltesnį, o šlytis išlieka didelė. Prieš keisdami visą profilį, peržiūrėkite, kur vyksta tirpimas, šildytuvo galia, aušinimo reakcija ir variklio apkrova.
Kodėl išėjimas sustoja po apsukų per minutę tiesia linija
Esant mažesniam greičiui, gerai maitinamas ekstruderis gali parodyti beveik tiesinį ryšį tarp sūkių per minutę ir masės srauto. Šis ryšys susilpnėja, kai granulės proporcingai nebeužpildo kanalo, pasikeičia tūrinis tankis, nuslysta tiekimo gerklė, atsilieka tirpimas arba dėl pasipriešinimo pasroviui pasikeičia slėgio ir srauto balansas.
2022 m. Štutgarto universiteto tyrime buvo palygintos lygios, sraigtinės ir ašinės griovelių padavimo zonos esant dideliam sraigto greičiui. Jis nustatė slenkstį, už kurio pralaidumas tapo netiesinis, o granulių forma ir dydis paveikė tą slenkstį. Tai palaiko praktinę gamyklos taisyklę: įrašykite tikrąją žaliavą ir polimero pavadinimą.



Kaip perskaityti Nanhaiya paskelbtą greitį ir išvesties diapazoną
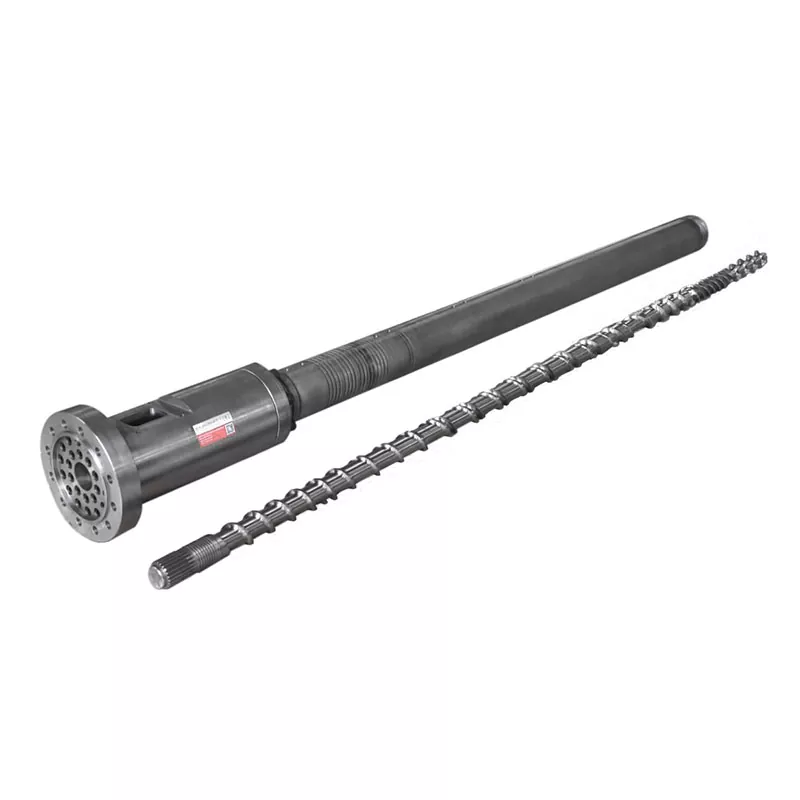
Nanhaiya skelbia šią šeimos lentelę abiejuosevieno varžto kategorijair PE/PP didelės spartos puslapis. Tai naudinga nustatant įmonės nurodytą produktų asortimentą. Tai nėra nenurodytos medžiagos ir štampų eksploatavimo garantija.
| Modelis | L/D | Paskelbta produkcija | Paskelbtas greitis | Vairavimo variklis |
|---|---|---|---|---|
| NHY20 | 20:1 | nuo 3 iki 5 kg/val | Nuo 10 iki 60 aps./min | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5–8 kg/val | Nuo 10 iki 60 aps./min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | nuo 5 iki 10 kg/val | Nuo 10 iki 60 aps./min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | nuo 25:1 iki 36:1 | nuo 10 iki 120 kg/val | Nuo 10 iki 150 aps./min | nuo 5,5 iki 22 kW |
| NHY65 | nuo 25:1 iki 36:1 | nuo 60 iki 300 kg/val | Nuo 20 iki 150 aps./min | nuo 22 iki 75 kW |
| NHY75 | nuo 25:1 iki 36:1 | nuo 200 iki 450 kg/val | Nuo 20 iki 150 aps./min | nuo 30 iki 132 kW |
| NHY90 | nuo 25:1 iki 36:1 | nuo 180 iki 600 kg/val | Nuo 20 iki 110 aps./min | nuo 30 iki 185 kW |
| NHY120 | nuo 25:1 iki 36:1 | nuo 320 iki 1000 kg/val | Nuo 20 iki 90 aps./min | nuo 75 iki 280 kW |
| NHY 150 | nuo 25:1 iki 36:1 | nuo 400 iki 1300 kg/val | Nuo 20 iki 75 aps./min | nuo 90 iki 400 kW |
Šaltinis: „Nanhaiya“ svetainė, patikrinta 2026 m. rugpjūčio 31 d. Kiekvienoje eilutėje yra plačios serijos reikšmės. Nejunkite didžiausios galios, greičio ir variklio skaičiaus į vieną numatytą mašinos konfigūraciją.
Nanhaiya svetainės pretenzija:PE/PP didelės spartos puslapyje teigiama, kad optimizuota varžtų konstrukcija ir didelio sukimo momento pavarų dėžė gali dvigubai padidinti efektyvumą, palyginti su tradicine įranga, ir kad jos konstrukcija gali sumažinti PP ekstruzijos temperatūrą.
Puslapyje nenurodoma palyginimo mašina, derva, štampas, bandymo metodas ar priėmimo langas. Abu teiginius traktuokite kaip tiekėjo pretenzijas, kurioms reikalingas konkretaus projekto bandymo protokolas prieš įtraukiant IG arba pirkimo garantiją.
Interpretuokite derinius, o ne atskirus rodmenis
| Tendencija po apsukų padidėjimo | Galima interpretacija | Kitas patikrinimas |
|---|---|---|
| Išeiga didėja, slėgis ir apkrova išlieka stabilūs, kokybė išlieka | Linija vis dar gali būti naudingo veikimo lange | Patvirtinkite lydymosi temperatūros vienodumą ir tolesnio aušinimo pajėgumą |
| Apsukų skaičius didėja, bet našumo padidėjimas mažėja | Tiekimo pajėgumas, atsparumas lydymosi arba pasroviui gali būti ribotas | Patikrinkite tiekimo konsistenciją, specifinę galią, filtrą ir štampavimo slėgį |
| Lydymosi temperatūra ir variklio apkrova greitai kyla | Didėja mechaninė energija ir pasipriešinimas | Peržiūrėkite dervos klampumą, varžtų geometriją, filtro būklę ir šilumos profilį |
| Vidutinė lydalo temperatūra krenta, bet svyravimai didėja | Gali būti pavėluotas arba nepilnas tirpimas | Patikrinkite gaminio defektus ir palyginkite su varžto lydymosi pajėgumu |
| Slėgio ciklai su galia ir variklio apkrova | Problema gali būti tiekimas, lydymasis, temperatūros kontrolė arba apribojimas | Naudokitestaigus diagnostikos vadovas |
| Pakeitus filtrą ar štampą, apkrova didėja | Pasipriešinimas pasroviui pakeitė veikimo tašką | Palyginkite švarų ir nešvarų slėgį ta pačia medžiaga ir greičiu |


Užuot persekioję valdiklius, naudokite kontroliuojamų žingsnių testą
- Pasirinkite vieną stabilią medžiagų partiją ir gaminį.Įrašykite dervos rūšį, granulių ar šlifavimo formą, priedus, drėgmę ir naujausią medžiagų seką.
- Nustatyti bazinę liniją.Įrašykite faktinius sūkius, padavimą, išėjimą, lydymosi temperatūrą, slėgį, variklio apkrovą, zonos rodmenis ir gaminio kokybę, kai linija stabilizuosis.
- Pakeiskite vieną patvirtintą kintamąjį.Naudokite padidinimo ir stabilizavimo laiką, apibrėžtą linijos procedūroje. Nekeiskite greičio, padavimo ir temperatūros kartu.
- Palyginkite ir vidurkį, ir variaciją.Priimtinas vidurkis gali paslėpti ciklo slėgį arba netolygų lydymosi temperatūros profilį.
- Pažymėkite pirmąją ribinę sąlygą.Tai gali būti variklio apkrova, slėgis, lydalo kokybė, matmenų stabilumas, aušinimo pajėgumas arba paviršiaus defektas.
- Pakartokite tik patvirtintose ribose.Naudingas maksimumas pasiekiamas, kai kitas padidinimas suteikia per mažą našumą arba išstumia išmatuotą būseną už priimtinumo ribų.
Mūsų gamyklos vaizdas:klientas, siunčiantis penkis stabilius darbo taškus, mums pateikia daugiau naudingų projektavimo įrodymų, nei klientas, siunčiantis vieną didžiausią apsukų skaičių per minutę. Tendencija rodo, kur linija praranda efektyvumą ir ar kitas pakeitimas priklauso tiekimo sekcijai, sraigto geometrijai, susidėvėjimo būklei ar pasroviui.
Kai proceso tendencija grįžta į aparatinę įrangą
Didesnis apsisukimų dažnis negali pataisyti per didelio tarpo tarp varžto iki statinės, per mažos padavimo dalies, atsiliekančios lydymosi dalies arba maišytuvo, kuris sukuria per daug slėgio nuostolių. Tai gali padėti lengviau suprasti šias ribas. Nuvalykite ir išmatuokite susidėvėjusius komponentus prieš juos kopijuodami.
Naudokitebarjerinis, įprastinis ir maišymo varžtų palyginimaskai lydalo tolygumas kinta didėjant greičiui. Naudokitenusidėvėjimo matavimo vadovaskai specifinė išeiga sumažėja esant švariam srauto keliui ir stabiliai medžiagai.
Nanhaiyaįrangos puslapyjeteigia, kad jos CNC tekinimo staklės gali apdirbti ruošinius iki 6 m, o gręžimo ir frezavimo įrangos padėties nustatymo tikslumas yra 0,02 mm. Tai yra gamyklos lygio paskelbtos galimybės. Patvirtintame brėžinyje vis tiek turi būti nurodyti užsakymo matmenys ir tikrinimo taškai.

Duomenys, skirti didelio našumo vieno varžto peržiūrai
- Mašinos gamintojas, modelis ir varžto skersmuo
- Originalūs ir esami varžto ir cilindro išmatavimai
- Dervos rūšis, granulių forma, smulkinimas ir priedai
- Įprasta ir tikslinė priimtinos kokybės produkcija
- Variklio, pavarų dėžės santykio ir vardinio sukimo momento duomenys
- Faktinis sūkių skaičius, variklio apkrova ir energijos tendencija
- Barelio nustatytos vertės ir faktiniai zonų rodmenys
- Lydymosi temperatūros vieta ir jutiklio metodas
- Slėgio tendencijos, filtrų ir štampų detalės
- Aušinimo, ištraukimo ir pasroviui skirtos ribos
- Defektų ir išlikusių pavyzdžių nuotraukos
- Originalus brėžinys ir jungties matmenys
Dažnai užduodami klausimai
Ar didėjantis sraigto greitis visada padidina ekstruderio našumą?
Ne. Išeiga gali padidėti esant sraigto greičiui stabiliame veikimo lange, tačiau padavimo talpa, granulių forma, sraigto geometrija, lydymosi pajėgumas, atsparumas štampams, variklio apkrova ir susidėvėjimas gali apriboti rezultatą. Esant dideliam greičiui, specifinė išeiga gali nukristi arba lydalas gali tapti ne toks vienodas.
Ar statinės nustatyta temperatūra yra tokia pati kaip lydymosi temperatūra?
Nr. Statinės nustatytos vertės valdo šildytuvo zonas, o polimeras taip pat gauna mechaninę energiją iš varžto sukimosi ir šlyties. Išmatuokite lydalą nustatytoje vietoje tinkamu jutikliu ir užrašykite metodą, o ne laikytumėte valdiklio nustatytąją vertę kaip tikrąją lydalo temperatūrą.
Kodėl lydymosi temperatūra gali pakilti, kai didėja varžto greitis?
Didesnis sraigto greitis gali padidinti šlyties greitį ir mechaninės energijos sąnaudas. Lydymosi temperatūros pokyčiai priklauso nuo dervos klampos, varžto geometrijos, užpildymo, statinės profilio ir pasipriešinimo pasroviui. Kai kurie varžtų ir medžiagų deriniai gali rodyti prastą arba nepilną lydymosi greitį, viršijantį kritinį greitį.
Kodėl galia gali nustoti didėti net tada, kai pakyla apsukų skaičius?
Tiekimo sekcija gali proporcingai nustoti pildytis, gali pasikeisti granulių slydimas, gali skirtis tūrinis tankis, gali būti pasiekta lydymosi talpa arba gali būti apribotas sistemos veikimas. Susidėvėjęs varžtas ir cilindras taip pat gali padidinti nuotėkį ir sumažinti naudingą siurbimą.
Ką operatoriai turėtų įrašyti pakeitę varžto greitį?
Įrašykite faktinį sraigto greitį, padavimo greitį, galią, lydymosi temperatūrą ir svyravimus, lydymosi slėgį ir pokytį, variklio apkrovą, zonos temperatūrą, aušinimo atsaką, produkto kokybę ir laiką, leidžiantį pasiekti naują pastovią būseną.
Kokius duomenis turėčiau siųsti „Nanhaiya“, kad būtų atlikta didelės galios vieno varžto peržiūra?
Atsiųskite dervos rūšį ir formą, priedus ir užpildus, reikalingą galią, pateiktus sūkius, variklio ir pavarų dėžės duomenis, statinės profilį, lydymosi temperatūros ir slėgio tendencijas, štampų ir filtrų detales, varžtų ir cilindrų brėžinius, nusidėvėjimo matavimus ir gaminio defektą arba gamybos ribą, kurią turite išspręsti.
Redakcinė pastaba: „Nanhaiya“ produkto specifikacijos ir teiginiai nurodomi kaip įmonės paskelbta informacija. Nepriklausomi tyrimai palaiko proceso ryšius, o ne bet kurio Nanhaiya modelio garantiją. Galutinės ribos ir priėmimo sąlygos reikalauja medžiagos, mašinos, patvirtinto brėžinio ir projekto bandymo plano.