Anekstruderio varžto cilindrasyra plastikinio ekstruderio širdis – besisukantis sraigtas šildomoje statinėje, kuris lydo plastiką ir pumpuoja jį į priekį esant pastoviam slėgiui. Tinkamas pasirinkimas priklauso nuo trijų dalykų:tipo(viensraigtis, dvigubas sraigtas, kūginis arba lygiagretus),medžiagajis turi bėgti (tai sutvirtina paviršių – nitriduotas švarioms dervoms, bimetalinis – abrazyvinėms ar korozinėms) ir kaip jisnurodytas ir pastatytas. Padarykite tai teisingai ir jis veiks ilgus metus. Šis vadovas apžvelgia visus tris.
Kad ir ką išspaustumėte – vamzdį, profilį, plėvelę, lakštą, mišinį ar granules –ekstruderio varžto cilindrasyra dalis, atliekanti tikrąjį darbą. Tai taip pat dalis, kuri dėvisi ir kuri greičiausiai nusprendžia, ar jūsų linija veikia švariai ir atitinka specifikacijas, ar kovoja dėl kokybės ir prastovų. Šiame vadove pateikiama visa tema: kas yra varžto cilindras, tipai, medžiagos, kaip jį suderinti su medžiaga ir kaip nurodyti pakeitimą, kuris tarnaus. Sraigtus ir vamzdžius kūrėme daugiau nei 20 metų, todėl išlaikysime juos tiesius ir praktiškus bei nurodysime gilesnius kreiptuvus, kur jų reikia.
Kas yra ekstruderio sraigtinė statinė?
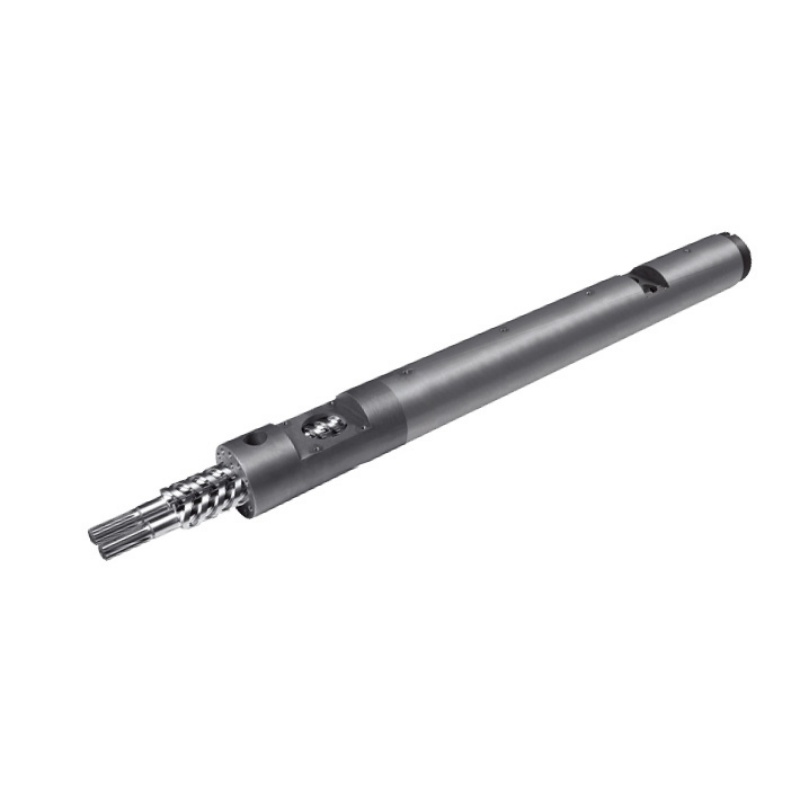
Anekstruderio varžto cilindrasyra plastikinio ekstruderio šerdies mazgas: tiksliai apdirbtas varžtas, besisukantis šildomoje cilindrinėje statinėje. Tvirtas plastikas – granulės arba milteliai – patenka į padavimo galą. Kai sraigtas sukasi, šiluma iš vamzdžio ir sraigto šlydis ištirpdo medžiagą, o varžto geometrija perduoda ją ir sukuria slėgį, išstumdama vienodą lydalą per štampą tolimajame gale.
Varžtas ir cilindras yra suderinta pora, o ne dvi atskiros dalys. Mažas tarpas tarp sraigtelių ir cilindro angos yra tai, kas kontroliuoja išėjimo ir lydalo kokybę – atidarykite tą tarpą susidėvėjus ir mašina praras abu. Štai kodėl jie yra suprojektuoti, pastatyti ir pakeisti kartu, o varžto cilindras yra bet kokio ekstruzijos ar įpurškimo proceso centre.

Kaip veikia sraigtinė statinė
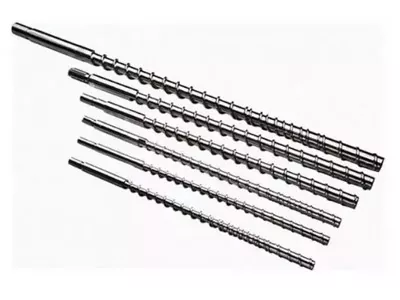
Dauguma ekstruderio varžtų atlieka savo darbą trijose zonose išilgai varžto ilgio. Thepašarų zonapaima kietą medžiagą ir pradeda judėti į priekį. Thesuspaudimo zona— ten, kur sraigtinis kanalas tampa seklesnis, sutankina ir išlydo plastiką dėl karščio ir šlyties. Thematavimo zonatada pumpuoja išlydytą plastiką į priekį pastoviu, kontroliuojamu slėgiu, paruoštą štampavimui.
Šiluma ateina iš dviejų vietų: statinės šildytuvų ir mechaninės polimerą apdirbančio varžto šlyties. Gerai juos subalansuokite ir medžiaga tolygiai plastifikuojasi neperkaitindama. Visa tai veikia tik dėl to, kad tarpas tarp sraigto ir statinės yra labai artimas – būtent tai neleidžia lydalui slysti atgal skrydžio metu. Konstrukcijos tolerancija ir paviršiaus kietumas ilgainiui išlaiko šį tarpą siaurą, todėl medžiagos pasirinkimas ir gamybos kokybė yra ne mažiau svarbūs nei varžtų konstrukcija.
Aplink statinę sėdi šildytuvo juostos, sugrupuotos į zonas, kurių kiekviena palaikoma iki nustatytos temperatūros, su aušinimo ranka, kad lydalas niekada neperkaistų. Tolimajame gale štampas suteikia lydymui galutinę formą. Agregato užduotis yra paleisti tą lydalą, kurio temperatūra ir slėgis yra vienodos, nes bet koks pokytis prieš srovę rodomas kaip produkto trūkumas pasroviui.
Ekstruderio sraigtinių statinių tipai
„Sraigtinis cilindras“ apima keletą skirtingų mašinų. Tinkamas pasirinkimas priklauso nuo to, ar to reikia jūsų procesuisiurblysmedžiaga arbasumaišytitai.
Vienas varžtas
A vienas varžtaseina vieną veleną apvalioje angoje. Jis itin gerai perduoda ir siurbia, todėl yra ekonomiškas darbinis arkliukas didelės apimties ekstruzijai iš vienos vientisos medžiagos – vamzdžio, profilio, lakšto, plėvelės ir vielos dangos. Ko jis nedaro, tai intensyvus maišymas.
Dvigubas varžtas
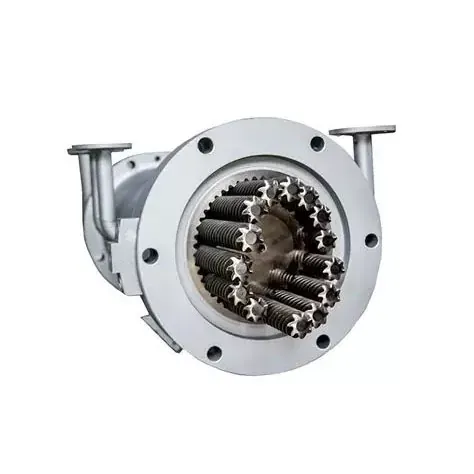
Dvigubas sraigtas suka du susikertančius velenus aštuonių figūrų angoje. Šis sujungimas yra esmė: jis užtikrina intensyvų maišymą, teigiamą perdavimą ir griežtą šlyties ir buvimo laiko kontrolę, todėl dvigubi varžtai tvarko mišinį, pagrindinį mišinį, reaktyvų ekstruziją ir sudėtingas arba užpildytas medžiagas. Jei sveriate abu, mūsų vadovasvieno sraigto vs dviejų varžtų ekstruderiaieina giliai į kompromisą.
Lygiagretus vs kūginis dvigubas varžtas
Dvigubi varžtai vėl padalijami pagal formą. Alygiagretus dvigubas varžtasišlaiko pastovų skersmenį ir naudoja modulinį,perkonfigūruojami elementai – universalus pasirinkimas maišymui ir dideliam našumui. Akūginis dvigubas varžtassmailėja nuo plataus padavimo galo iki siauro išleidimo, suteikdamas didelę padavimo angą ir didelį sukimo momentą esant mažam greičiui – klasikinė mašina standžiam PVC vamzdžiui ir profiliui. Mes juos išsamiai palyginamekūginiai ir lygiagrečiai dviejų sraigtų ekstruderiai.Dvigubi sraigtai taip pat sukasi kartu (geriausias maišymas) arba priešingai (aukštas slėgis, įprastas PVC).

Įpurškimo formavimo varžtų statinė
Anįpurškimo liejimo varžto cilindrasveikia pagal tą patį lydymosi ir perdavimo principą, bet yra sukurtas įpurškimo mašinos slenkamajam ciklui, o ne nuolatiniam ekstruziui. Žemiau pateikta paviršiaus ir medžiagos logika jam taikoma taip pat.
Trumpai pažvelkite į pagrindinių tipų išdėstymą:
| Tipas | Geriausiai tinka | Maišymas | Tipiški produktai |
|---|---|---|---|
| Vienas varžtas | Didelio tūrio vienos medžiagos ekstruzija | Žemas | Vamzdis, profilis, lakštas, plėvelė |
| Lygiagretus dvynys | Kombinuotas, didelis našumas, lankstumas | Aukštas | Junginiai, pagrindinis mišinys, granulės |
| Kūginis dvynys | Kompaktiškas PVC vamzdis ir profilis | Aukštas | UPVC vamzdis, profilis, WPC |
| Įpurškimo varžtas | Įpurškimo liejimo ciklas | Varijuoja | Lietos dalys |
Kur naudojamos ekstruderio sraigtinės statinės
Tas pats pagrindinis komponentas rodomas visoje plastiko pramonėje, sukonfigūruotas atliekamam darbui. Vamzdžių ir profilių linijose jis formuoja PVC, PE ir PPR. Plėvelėje ir lakštuose jis maitina štampą, iš kurio gaminama pakuotė ir kartonas. Sumaišydamas jis sumaišo polimerus su užpildais, pigmentais ir priedais į granules, taip pat vykdo pagrindinio mišinio gamybą. Jis varo perdirbimo linijas, kurios perdirba laužą ir šlifavimą, kabelių ir vielos dangą bei stūmoklines statines liejimo mašinų viduje. Visur, kur plastikas yra lydomas ir formuojamas, lydosi varžtas ir cilindras. Tai, kas keičiasi iš vienos pramonės šakos į kitą, yra tipas, paviršius ir geometrija – būtent todėl kruopšti specifikacija yra svarbesnė nei katalogo dalies numeris.
Sraigtinių statinių medžiagos ir paviršiaus apdorojimas
Sraigtinis cilindras gyvena pavojingoje aplinkoje - šiluma, slėgis, trintis ir dažnai abrazyvinės ar ėsdinančios medžiagos. Pagrindo plienas suteikia tvirtumo; paviršiaus apdorojimas suteikia jam atsparumą dilimui ir korozijai. Dominuoja du paviršiai.
Pagrindinis plienas ir azotavimas
Bendras pagrindas yra azotinis plienas, pvz38CrMoAlA. Dujų azotavimas sukietina ploną korpusą prie paviršiaus, todėl švarios, neužpildytos dervos, pvz., PE, PP ir ABS, yra gerai atsparios dilimui už protingą kainą. Azotuotasvaržto statinėyra ekonomiškas, patikimas pasirinkimas, kai medžiaga nėra ypač abrazyvi ar ėsdinanti.
Bimetalinis
Abrazyviniam arba ėsdinančiam darbui bimetalinė statinė sulydo daug kietesnį, storesnio lydinio sluoksnį angoje – nikelio pagrindu – korozijai, daug volframo karbido – trinčiai – ant kieto pagrindo plieno. Tai kainuoja daugiau, bet tarnauja daug ilgiau, kai susidėvi nitriduotas paviršius. Savo bimetalinėse statinėse mes pakeliame angą iki maždaug 62 HRC, kur daugelis parduotuvių sustoja ties 58. Visas palyginimas pateiktas mūsų vadove.bimetalinės vs nitriduotos varžtų statinės.
Sraigtas taip pat apdorojamas
Paviršiaus grūdinimas nėra tik statinės darbas. Sraigtai, be azotavimo, dažnai būna kieto paviršiaus – dilimui atsparaus lydinio, privirinto ant sraigtų, kuris yra didžiausias varžto susidėvėjimo taškas, todėl sraigtas neatsilieka nuo kiaurymės. Jei varžtas ir cilindras dėvisi skirtingu greičiu, prošvaisa nukrypsta ir nukenčia kokybė, todėl abu yra sukietėję dirbti ir dėvėti kaip suderinta pora, o ne kaip atskiros dalys.
Pritaikykite varžtą prie jūsų medžiagos
Čia laimimi arba pralaimimi dauguma sprendimų. Medžiaga, kurią naudojate, nustato paviršių, kurio jums reikia, o ne atvirkščiai. Greitas žemėlapis:
| Medžiaga | Pagrindinė grėsmė statinei | Rekomenduojamas paviršius |
|---|---|---|
| Švarus PE / PP / ABS | Švelnus dėvėjimas | Azotuotas |
| Tvirtas PVC | Korozija + šiek tiek nutrynimas | Bimetalinis (nikelio pagrindu) |
| Stiklinis / mineralinis | Sunkus dilimas | Bimetalinis (daug karbido) |
| WPC (mediena + užpildas) | Didelis dilimas (+ korozija, jei pagamintas PVC pagrindu) | Bimetalinis (daug karbido) |
| Perdirbtas/užterštas pašaras | Nubrozdinimas + nežinia | Bimetalinis |
Dvi medžiagos nusipelno savo žaidimų knygos.PVCyra ėsdinantis, nes perdirbdamas išskiria druskos rūgštį, todėl jai reikia korozijai atsparaus bimetalinio paviršiaus.WPCyra viena iš labiausiai abrazyvinių ekstruzijos medžiagų, dėl savo medienos ir mineralinio užpildo, todėl jai reikia kiečiausio lydinio sluoksnio, kurį galite įdėti į angą. Kiekvieną kartą nurodykite medžiagos paviršių.
Pagrindinės specifikacijos: skersmuo, L/D ir suspaudimas
Be tipo ir paviršiaus, varžto cilindro veikimą lemia kelios specifikacijos. Nereikia būti varžtų dizaineriu, kad gautumėte jį, bet tai padeda žinoti, ką jie reiškia.
- Skersmuo- atitinka jūsų mašinos dydį ir tikslinę išvestį. Sraigtai ir statinės gaminami įvairaus skersmens, kad tiktų nuo mažų profilių linijų iki didelių ekstruderių.
- L/D santykis- varžto ilgis padalytas iš jo skersmens. Ilgesnis L/D suteikia daugiau laiko lydytis ir maišytis; trumpesnis yra kompaktiškesnis. Tinkama vertė priklauso nuo medžiagos ir proceso.
- Suspaudimo laipsnis— kiek sraigtinis kanalas yra negilus nuo padavimo iki dozavimo. Didesnis suspaudimas kai kurias medžiagas veikia sunkiau; karščiui jautrūs polimerai, tokie kaip PVC, teikia pirmenybę švelnesniam santykiui.
Jie yra pritaikyti medžiagai ir darbui, todėl pagal specifikaciją pagaminta statinė pranoksta bendrą. Suteikite savo gamintojui mašiną, medžiagą ir išvestį, o geometrija išliks iš ten.
Dažnos problemos ir ką jos nurodo
Kai linija nukrypsta nuo specifikacijų, pėdsakas dažnai veda atgal į varžtą ir statinę. Greita diagnostika:
- Išėjimas krenta tuo pačiu sraigto greičiu— susidėvėjęs klirensas, klasikinis pirmasis ženklas.
- Staigus ar nestabilus slėgis— susidėvėjimas, tiekimo ar temperatūros problema.
- Juodos dėmės ir degradacija— medžiaga, išlikusi susidėvėjusiose plyšiuose arba ant korozijos pažeisto paviršiaus.
- Blogai maišosi arba neišsilydo medžiaga— netinkamo tipo varžtas darbui arba susidėvėjęs.
- Įdėjimas ant varžto arba skylės— korozija, dažniausiai netinkamas medžiagos paviršius.
Bet kuris simptomas gali turėti keletą priežasčių, tačiau dvi ar trys kartu beveik visada rodo susidėvėjusį arba neteisingai nurodytą statinę. Išmatuojant nusidėvėjimą sužinosite, kas ir ar taisymas yra remontas, ar pakeitimas.
Susidėvėjimas, priežiūra ir keitimas
Kiekvienas varžto cilindras ilgainiui susidėvi – vienintelis klausimas yra, kaip greitai, o tai priklauso nuo medžiagos ir mašinos veikimo. Susidėvėjimas rodomas kaip mažėjanti galia tuo pačiu sraigto greičiu, bangavimas, prastas maišymas, juodos dėmės arba kylanti lydymosi temperatūra. Priežastis yra atstumas tarp varžto ir cilindro, kuris atsidaro virš tolerancijos.
Kai pamatysite tuos ženklus, prieš imdamiesi veiksmų išmatuokite: varžto skersmuo, cilindro anga ir radialinis tarpas, palyginti su originalia specifikacija. Kartais varžtą galima atstatyti, kol statinė dar gera; Kai anga susidėvėjusi viršija leistiną ribą, keitimas paprastai yra ekonomiškas sprendimas. Mūsų vadovaskada pakeisti susidėvėjusį varžto cilindrąmatuoja susidėvėjimą ir nusprendžia remontuoti, ar pakeisti. Keletas įpročių pailgina tarnavimo laiką: suderinkite paviršių su medžiaga, neleiskite teršalams patekti į pašarą, laikykite temperatūros diapazoną ir registruokite atstumo rodmenis kiekvienos priežiūros metu.
Kaip pasirinkti ir nurodyti ekstruderio sraigtinę statinę
Sutraukiant jį kartu, pasirenkant varžto cilindrą, yra trys sprendimai iš eilės:tipo, tadapaviršius, tadaspecifikacija. Dirbkite su jais ir tikrai nesuklysite.
- Tipas— ar jūsų procesas pumpuoja vieną medžiagą (vienas sraigtas) ar mišinį ir mišinį (dvi sraigtas)? Kompaktiški PVC arba profilio darbo taškai į kūginius; didelė galia ir lankstumas yra lygiagrečiai.
- Paviršius— nitriduotas švarioms dervoms, bimetalinis abrazyvinėms ar korozinėms medžiagoms. Jei kyla abejonių dėl užpildytos arba PVC medžiagos, naudokite bimetalą.
- Specifikacija- skersmuo, L/D ir suspaudimas, atitinkantis jūsų mašiną, medžiagą ir išvestį.
Norėdami gauti tikslią kainą ir statinę, kuri nukrenta tiesiai, nurodykite gamintojui mašinos markę ir modelį, varžto skersmenį ir L/D (arba originalų brėžinį), medžiagos ir užpildo apkrovą bei tikslinę galią. Nėra piešimo? Pakanka susidėvėjusio pavyzdžio, kad būtų galima tiksliai pakeisti pakeitimą arba patobulintą, kurio paviršius yra kietesnis nei dalis, kurią ketinate naudoti.
Kodėl verta dirbti su Nanhaiya
Mes praleidome daugiau nei dvidešimt metų kurdami visų tipų ekstruderio varžtus ir statines –vienas varžtas, lygiagretus dvigubas varžtas, kūginis dvigubas varžtas, irliejimas įpurškimas— iš 38CrMoAlA nitriduoto plieno ir bimetalinių lydinių, kurių bimetalinės skylės kietumas iki 62 HRC, tolerancijos valdymas ir dinaminio balanso bandymas kiekviename rinkinyje. Turėdami daugiau nei 500 klientų ir daugiau nei du dešimtmečius sukaupę patirtį, sukuriame pakaitalus, suderinamus su pagrindiniais prekių ženklais, tokiais kaip KraussMaffei, Cincinnati ir Jwell, naudodami jūsų mašinos modelį, brėžinį ar pavyzdį. Pasakykite mums savo medžiagą, mašiną ir produkciją, ir per dvylika valandų gausite pritaikytą rekomendaciją ir pasiūlymą.
Reikia tinkamo varžto cilindro arba jūsų linijos pakaitalo? Siųskite savo mašiną, medžiagą ir produkciją – gaukite rekomendaciją ir pasiūlymą per 12 valandų.
Gaukite citatąDažnai užduodami klausimai
Kas yra ekstruderio sraigtinė statinė?
Tai yra pagrindinė plastikinio ekstruderio darbinė dalis – besisukantis varžtas šildomoje statinėje. Viename gale jis paima kietą plastiką, išlydo jį nuo karščio ir šlyties, o kitą galą išpumpuoja tolygiai, esant pastoviam slėgiui. Sraigtas ir cilindras veikia kaip suderinta pora, o mažas tarpas tarp jų kontroliuoja našumą ir kokybę.
Iš ko pagaminta ekstruderio sraigtinė statinė?
Pagrindas paprastai yra nitriduojantis plienas, pvz., 38CrMoAlA, sukietintas dujiniu azotavimu, kad būtų švarios dervos. Abrazyvinėms arba korozinėms medžiagoms jis yra bimetalinis – kietas, dilimui ir korozijai atsparus lydinio sluoksnis, sulydytas angoje ant kieto pagrindo plieno. Paviršius parenkamas pagal jūsų naudojamą medžiagą.
Kokie yra pagrindiniai varžtų cilindrų tipai?
Vienas varžtas ir dvigubas varžtas. Dvigubas sraigtas dalijasi į lygiagrečius ir kūginius, į kartu besisukančius ir priešingai besisukančius, taip pat yra įpurškimo sraigtų cilindrai. Vieno sraigto siurblys didelio tūrio ekstruzijai; dvigubų varžtų mišinys ir junginys; kūginiai dvyniai tinka kompaktiškoms PVC ir profilių linijoms.
Kiek laiko tarnauja ekstruderio varžto statinė?
Gerai prižiūrėtas paprastai tarnauja nuo 3 iki 10 metų. Tai priklauso nuo medžiagos, paviršiaus apdorojimo, eksploatavimo sąlygų ir priežiūros – abrazyvinės ir korozinės medžiagos jį trumpina, švarios dervos ir bimetalinis paviršius prailgina.
Kaip išsirinkti tinkamą?
Trys žingsniai: pasirinkite tipą, kurio reikia jūsų procesui, pasirinkite medžiagos paviršių, tada suderinkite skersmenį, L/D ir suspaudimą su darbu. Pateikite gamintojui savo mašinos modelį, medžiagą ir išvestį – brėžinys ar pavyzdys padaro viską tiksliai.
Ar galite pakeisti bet kurios prekės ženklo mašiną?
Taip. Sukuriame pakaitinius varžtus ir statines, tinkančias pagrindiniams ekstruderiams ir įpurškimo prekėms – KraussMaffei, Cincinnati, Jwell – pagal jūsų mašinos modelį, brėžinį ar pavyzdį. Išsamią citatos informaciją atsiųskite per 12 valandų.