Naujienos

Pramonės naujienos

Vieno sraigto ir lygiagrečios dviejų sraigtų granuliavimo linija: kuri iš jų tinka jūsų medžiagai?09 2026-09

Vieno sraigto ir lygiagrečios dviejų sraigtų granuliavimo linija: kuri iš jų tinka jūsų medžiagai?

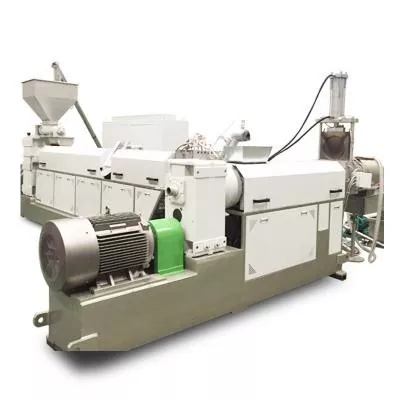
Vieno sraigto granuliavimo liniją rinkitės, kai žaliava jau yra arti galutinės sudėties, o pagrindiniai darbai yra stabilus transportavimas, lydymas, lydalo filtravimas, slėgio generavimas ir granulių pjaustymas. Tai praktiškas atspirties taškas nuosekliam PE arba PP perdirbimui, paprastam pakartotiniam granuliavimui, laboratoriniams darbams ir smulkiai bei vidutinei gamybai. Pasirinkite lygiagrečią dviejų sraigtų granuliavimo liniją, kai mašina turi tiek mišinį, tiek granuliavimą. Jis geriau tinka užpildams, pigmentams, polimerų mišiniams, pagrindiniam mišiniui, modifikuotiems plastikams, daugybei tiekimo srautų ir stipresniam degarsavimui. Nepirkite dviejų sraigtų linijos tik todėl, kad jos nurodyta galia yra didesnė. Pirkite jį, kai jo proceso funkcijos atitiks formulę.
Planetinis varžtas prieš vieną ir dvigubą varžtą: kada verta atnaujinti?31 2026-08

Planetinis varžtas prieš vieną ir dvigubą varžtą: kada verta atnaujinti?

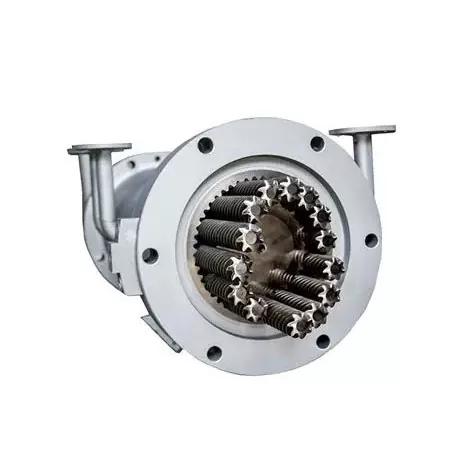
Rinkitės planetinį sraigtą, kai kompozicijai reikalingas puikus paskirstymo maišymas, platus šilumos perdavimo plotas, savaime nusivalantis veiksmas arba laipsniškas degazavimas, ypač naudojant karščiui jautrų PVC, didelio užpildo junginius, elastomerus, klijus ir kompozicines medžiagas. Likite su vienu varžtu, kai procesas yra stabilus ir daugiausiai reikia ekonomiško lydymo, transportavimo ir slėgio. Pasirinkite kartu besisukantį dvigubą sraigtą, kai pirmenybė teikiama greitam mišiniui, lanksčiam šoniniam padavimui arba stipresniam dispersiniam darbui. Jei štampui reikia didesnio slėgio, nei gali užtikrinti planetinė sekcija, prieš užsakydami suplanuokite slėgio pakopą pasroviui.
Įpurškimo liejimo varžto antgalio pasirinkimas: patikrinkite žiedo nusidėvėjimą, tinkamumą ir RFQ kontrolinį sąrašą31 2026-08

Įpurškimo liejimo varžto antgalio pasirinkimas: patikrinkite žiedo nusidėvėjimą, tinkamumą ir RFQ kontrolinį sąrašą

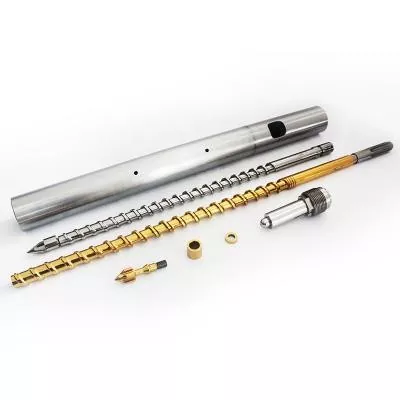
Įpurškimo liejimo varžto antgalį pasirinkite pagal keturis dalykus: atbulinio vožtuvo konstrukciją, tikslią varžto ir cilindro sąsają, apdorotą dervą ir užpildą bei esamo mazgo susidėvėjimo modelį. Vien mašinos modelio neužtenka, kai gali būti versijų, ankstesnių remontų ar nestandartinių varžtų. Norėdami pakeisti užsakymą, atsiųskite originalų brėžinį, jei įmanoma, tada patikrinkite, ar sriegis, mentė, antgalio ilgis, žiedo eiga, sėdynė, išorinis skersmuo ir lydalo kanalai atitinka tikrąją mašiną. Gera citata prasideda nuo geometrijos. Kitas yra medžiagų ir paviršiaus apdorojimas.
Nitriduoti ir bimetaliniai pavieniai varžtai: suderinkite paviršių su derva ir užpildu31 2026-08

Nitriduoti ir bimetaliniai pavieniai varžtai: suderinkite paviršių su derva ir užpildu

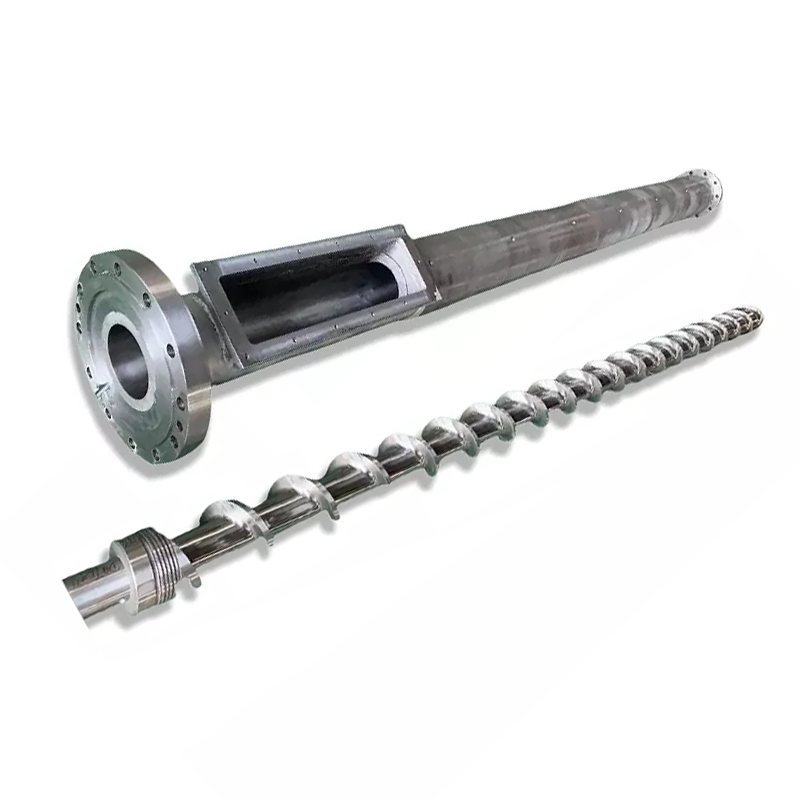
Rinkitės azotavimą, kai apdorotas plieno paviršius atitinka patikrintą nusidėvėjimo, korozijos ir matmenų reikalavimus. Jei projektui reikia kitokio lydinio labiausiai nusidėvėjusioje vietoje, rinkitės sklandų kietumą arba kitą bimetalinę konstrukciją. Atliekant rimtą aptarnavimą, geresnis atsakymas gali būti varžtas su kietu paviršiumi su suderinama bimetaline statine. Nė viena parinktis nėra automatiškai pranašesnė. Pradėkite nuo gedimo režimo, tada kartu patvirtinkite varžtų ir cilindrų medžiagas, sluoksnių vietas, apdorojimo maršrutą ir tikrinimo kriterijus.
Sraigto greitis, lydymosi temperatūra ir galia: kodėl vienas nustatymas keičia kitus31 2026-08

Sraigto greitis, lydymosi temperatūra ir galia: kodėl vienas nustatymas keičia kitus

Didėjantis sraigto greitis paprastai padidina pasipriešinimo srautą ir greitį, kuriuo medžiaga patenka į procesą, tačiau ryšys nėra neribotas ar visiškai tiesinis. Didesnis apsisukimų skaičius taip pat gali padidinti šlyties šilumą, sutrumpinti buvimo laiką ir atskleisti silpną padavimo ar lydymosi sekciją. Vienu metu keiskite vieną valdomą kintamąjį, palaukite stabilios būklės, tada palyginkite galią, lydymosi temperatūros profilį, slėgį, variklio apkrovą ir produkto kokybę. Sustokite, kai vienas iš jų pasiekia patvirtintą ribą, net jei pavara gali suktis greičiau.
Kaip išvalyti vieno sraigto ekstruderį nepažeidžiant varžto ar statinės28 2026-08

Kaip išvalyti vieno sraigto ekstruderį nepažeidžiant varžto ar statinės

Naudokite sluoksniuotą metodą. Pradėkite nuo medžiagos ir mašinos tiekėjo patvirtintos valymo procedūros, kol ekstruderis yra normaliai valdomas. Jei likučiai grįžta arba varžtas turi būti atviras, sustokite, izoliuokite ir patikrinkite pavojingą energiją pagal gamyklos procedūrą. Jei varžtas buvo pašalintas, naudokite komponentams patvirtintus nepažeidžiančius įrankius. Pramonės gairėse rekomenduojami žalvariniai įrankiai, varinė marlė ir medvilninis audinys, taip pat įspėjama apie plieninius grandiklius ir vietinį degiklio įkaitimą. Prieš nuspręsdami, kad problema yra nusidėvėjimas, patikrinkite švarius paviršius.
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti